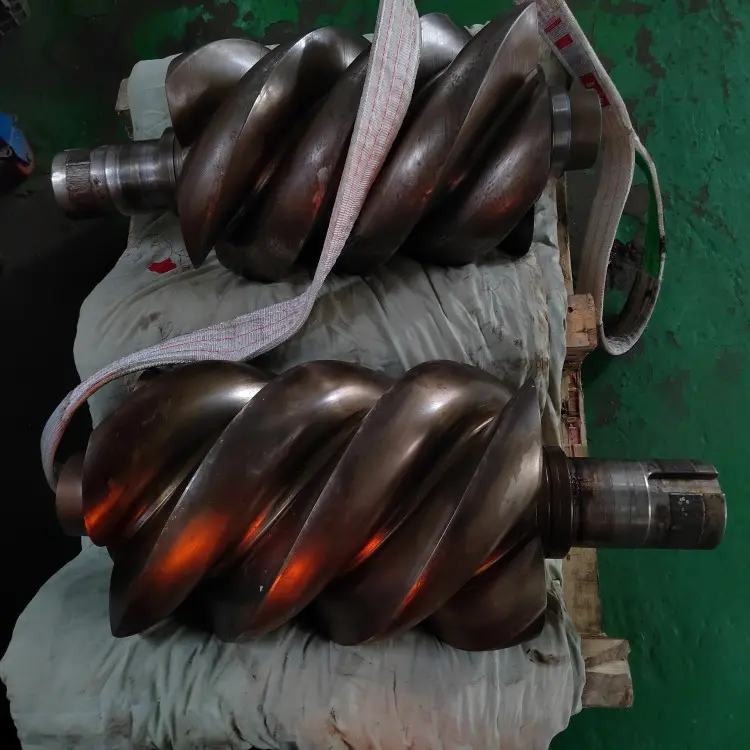
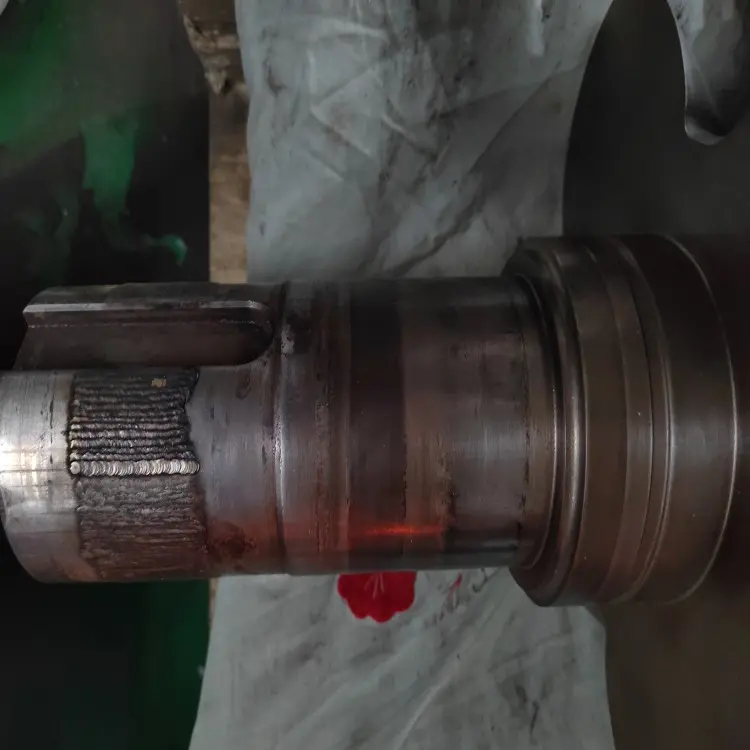
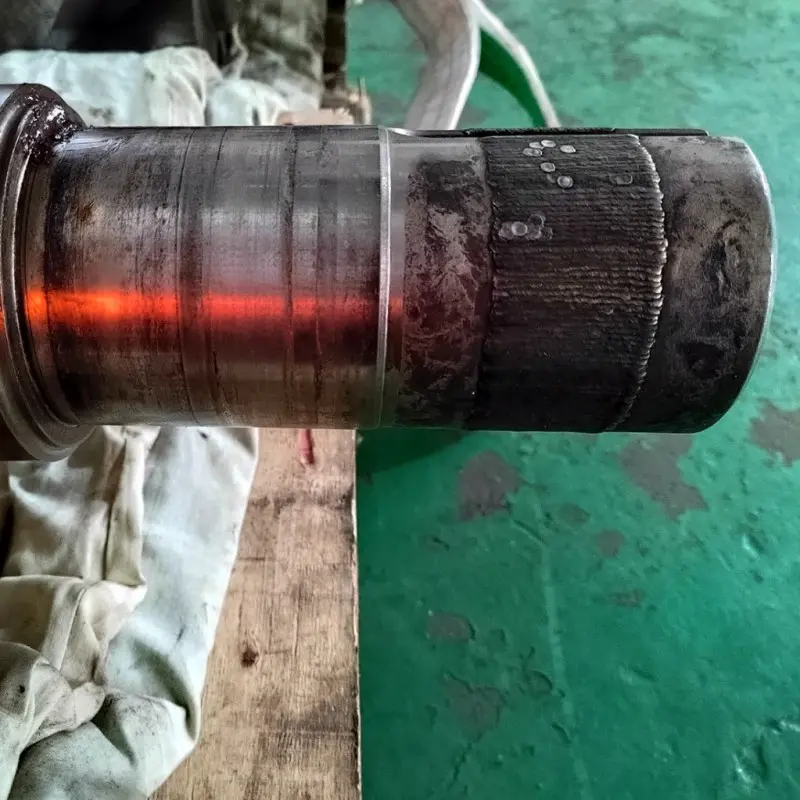
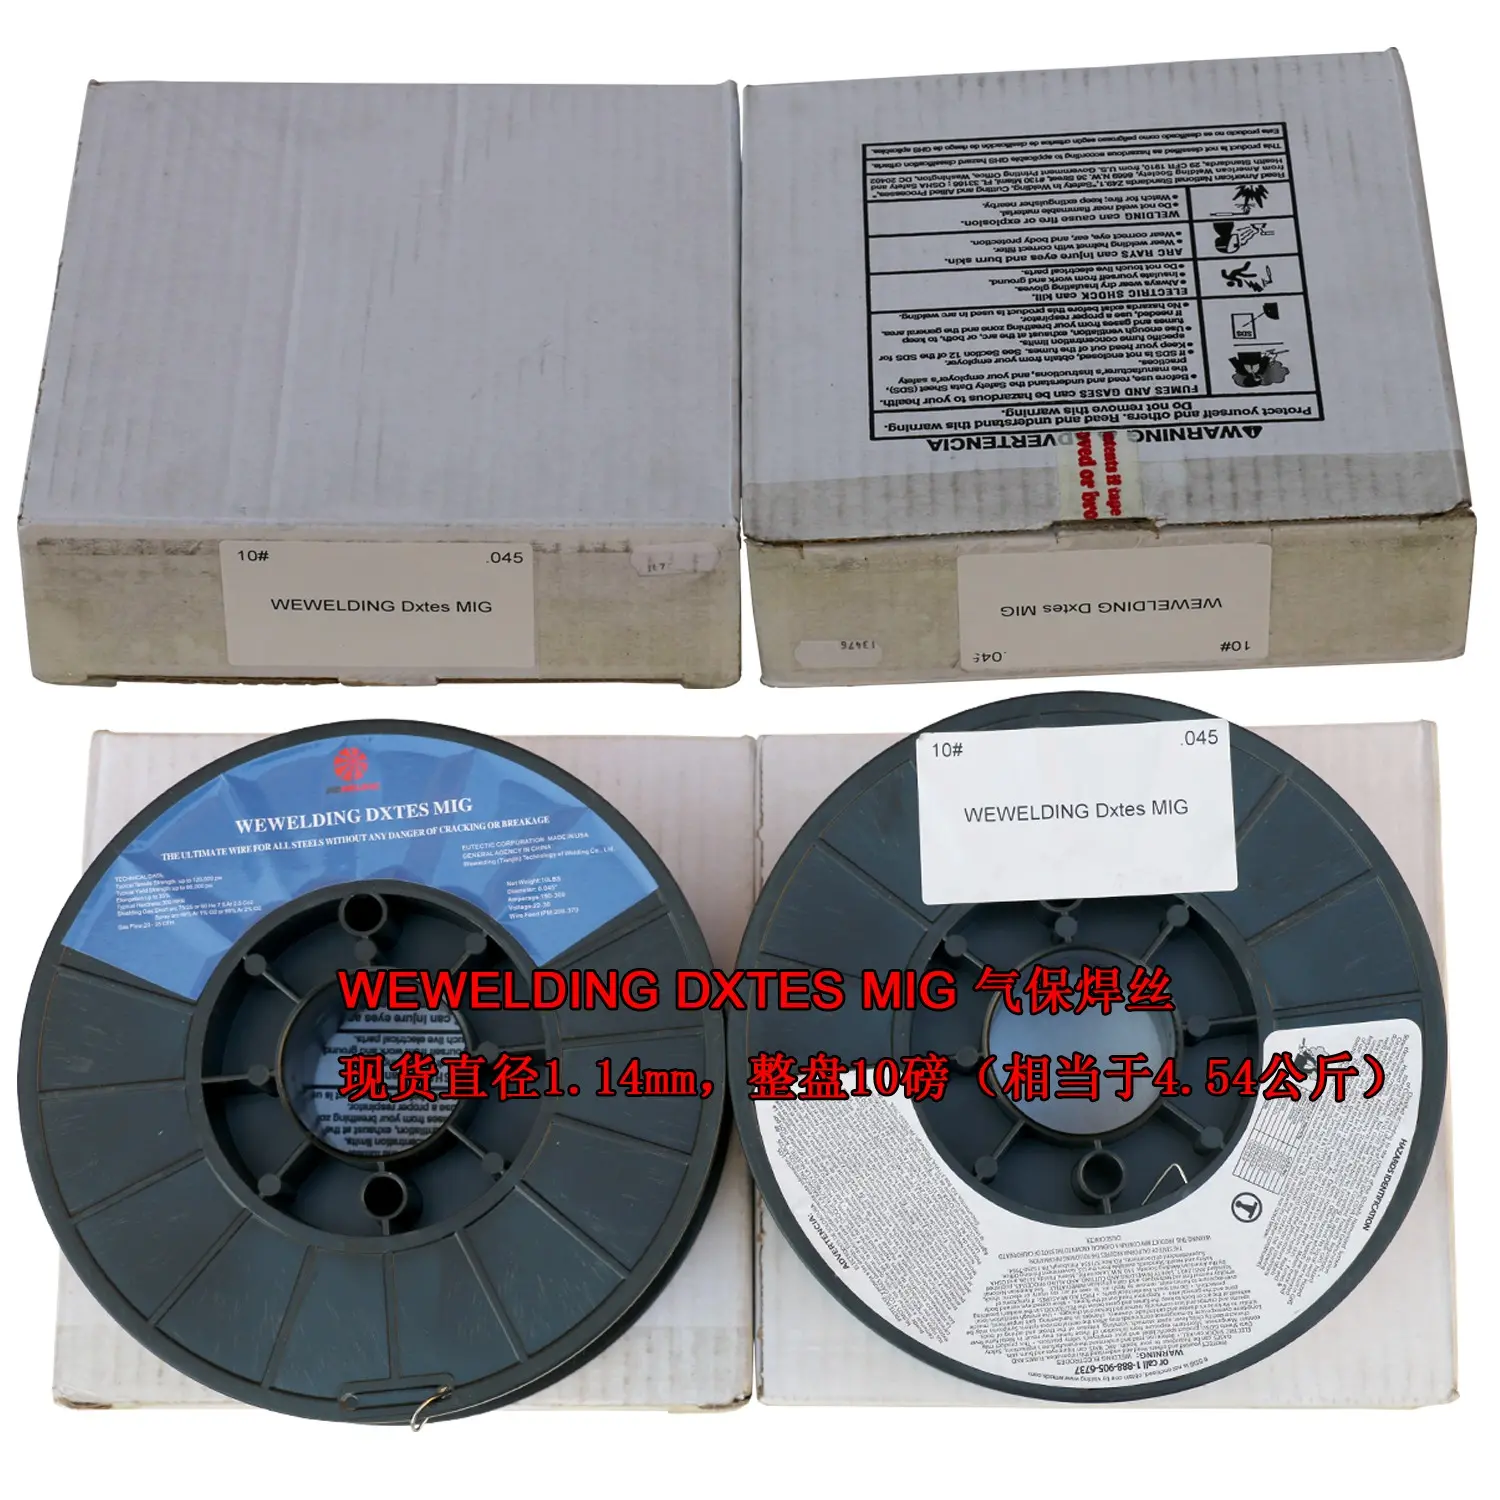
螺旋浆轴磨损冷焊修复 Dxtes焊丝
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 磨损困境:螺旋浆轴修复的行业痛点与技术瓶颈 船舶与工业设备的螺旋浆轴,在长期高负荷运转中,轴颈表面因配合间隙、润滑失效或颗粒物侵入,极易出现磨损、划伤甚至凹坑。传统修复手段如补焊、热喷涂或电刷镀,各自存在明显短板。补焊产
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
磨损困境:螺旋浆轴修复的行业痛点与技术瓶颈
船舶与工业设备的螺旋浆轴,在长期高负荷运转中,轴颈表面因配合间隙、润滑失效或颗粒物侵入,极易出现磨损、划伤甚至凹坑。传统修复手段如补焊、热喷涂或电刷镀,各自存在明显短板。补焊产生的高温会导致轴体热变形,破坏原有配合精度,甚至引发裂纹;热喷涂工艺复杂,结合强度有限,在重载工况下易剥落;电刷镀层厚度受限,无法应对深度磨损,且镀层均匀性受操作者经验影响大。这些方法的共同缺陷在于:修复后需大型机床加工,工期长、成本高,且无法恢复原厂设计寿命。
行业迫切需要一种低温、高效、结合强度高的修复技术。冷焊技术,尤其是基于电火花沉积原理的工艺,为此提供了突破性方案。核心瓶颈在于焊丝材料:普通焊丝与母材的冶金结合能力弱,在交变应力下易产生界面疲劳。威欧丁(天津)焊接技术有限公司研发的Dxtes焊丝,正是针对这一核心问题展开技术攻关。
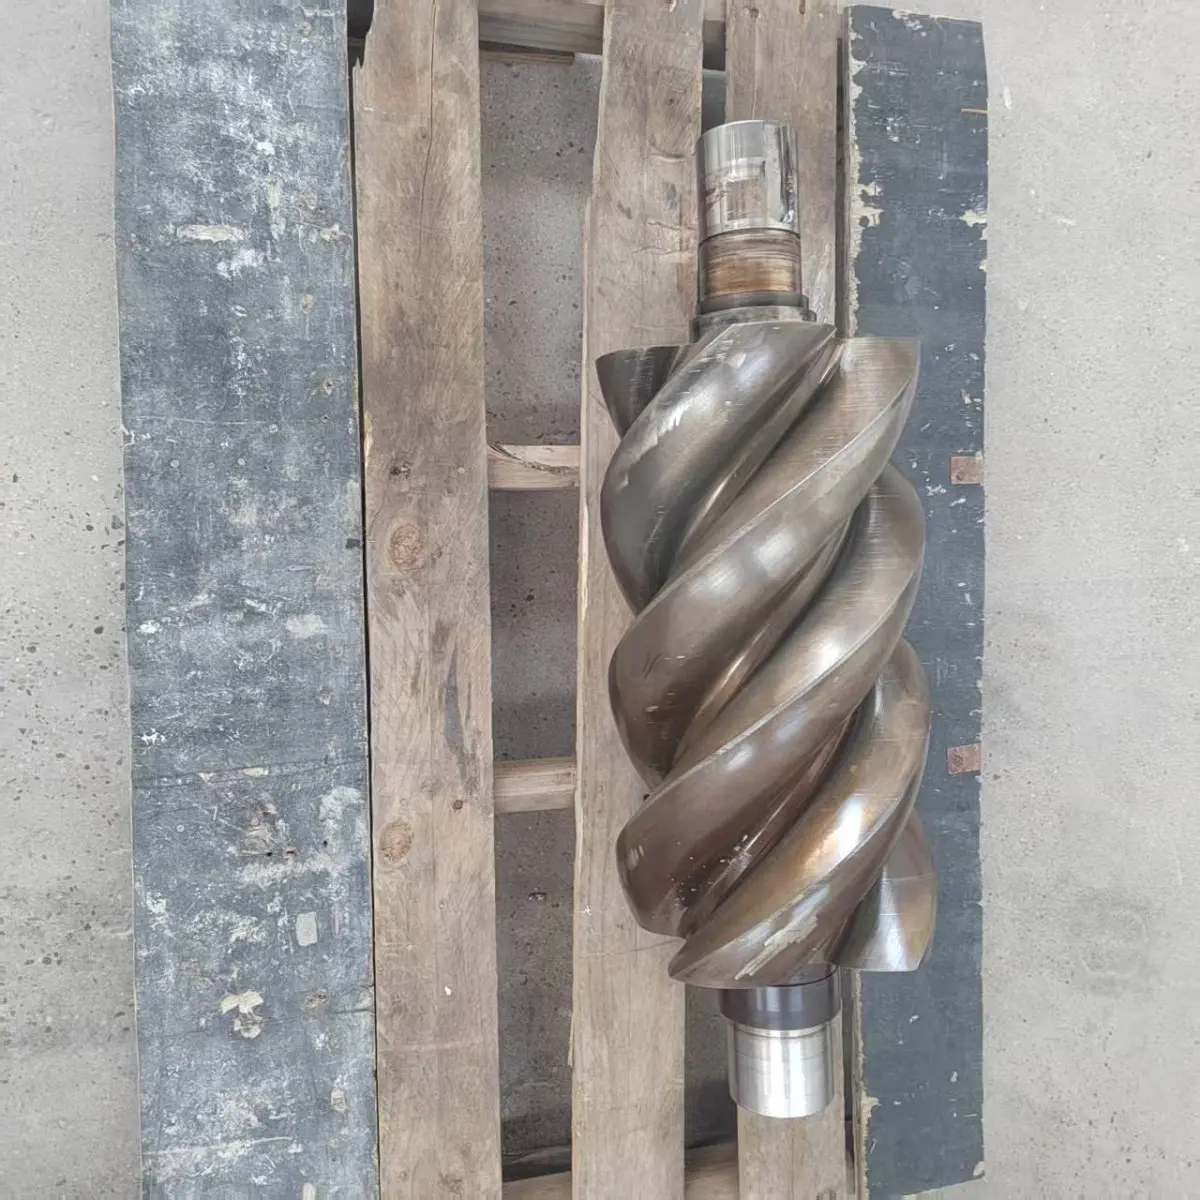
Dxtes焊丝采用多元合金配方,在熔融沉积过程中,能主动与铁基、镍基或不锈钢基材形成梯度过渡层。这种过渡层没有清晰分界,而是通过元素扩散实现原子级结合,大幅提升抗冲击与抗剥离能力。其关键技术参数包括:沉积层硬度可达HRC 50-55,与经热处理的中碳钢轴体硬度匹配;单次修复厚度可达0.5-1.5mm,适应常见磨损深度;热输入量仅为传统氩弧焊的1/10,轴体温升控制在50℃以内,彻底规避热变形风险。
一个典型案例来自某航运公司:其艉轴由于润滑不良,轴颈磨损深度达0.8mm,按传统方案需堆焊后车削,工期12天。采用Dxtes焊丝配合冷焊工艺,仅需现场打磨、清洗、逐层沉积,再手工修整至尺寸,全程4天完成,且无需拆装轴体。修复后运转1000小时,磨损量小于0.01mm,远优于新轴出厂标准。这证明Dxtes焊丝不仅能修复,更能实现性能补偿。
工艺实操:Dxtes冷焊修复的标准化流程与质量控制
掌握Dxtes焊丝的特性后,修复成败取决于工艺执行是否严格。整个流程分为五个关键阶段,每阶段均有明确操作规范与检测标准。
第一阶段:表面预处理。这是所有修复工作的基础。用金属清洗剂清洗轴颈表面油污,使用细砂纸或金刚石锉刀去除氧化层,直到露出金属光泽。注意:必须保证表面有一定粗糙度(Ra米),以利于焊丝熔滴铺展。若存在疲劳裂纹,需用薄片砂轮沿裂纹走向开V型槽,槽深超过裂纹末端1-2mm,确保彻底清除隐患。
第二阶段:参数设定。Dxtes焊丝适配的冷焊设备多为脉冲电容储能型。推荐参数为:电压50-80V,电容容量60-100μF,频率20-40Hz。具体数值需根据轴体材质调整:低碳钢用较低电压,高碳钢或合金钢用较高电压。关键在于观察熔池形态:焊丝端部应形成稳定球状熔滴,熔滴过渡时产生清脆“啪”声,表明能量输入足够且均匀。若出现飞溅或熔滴“粘”丝,则需降低电容或频率。
第三阶段:沉积操作。操作时焊丝与轴面呈60-70度夹角,以划圈或直线往复方式移动。每层沉积厚度控制在0.1-0.2mm,过厚会导致气孔或夹渣。每完成一层,立即用毛刷清理表面浮渣,并用压缩空气吹净。注意:沉积过程中,焊丝应始终接触工件,不能像传统焊接那样“引弧”,否则会破坏设备电路。遇到轴肩或台阶处,需降低移动速度,确保过渡区完全覆盖。对于深度超过1mm的磨损,采用“井”字形交叉沉积,避免应力集中。
第四阶段:后处理与检验。沉积完成后,待轴体自然冷却至室温(约30分钟),用细锉或油石去除高点,再使用砂纸逐级打磨至设计尺寸。检验方法:渗透探伤检测表面裂纹,使用千分尺或三坐标测量仪确认尺寸精度,硬度计测试沉积层硬度。若发现局部硬度不足,需补沉积一层,并重新打磨。合格标准:无裂纹、无气孔、尺寸公差在H7等级以内,硬度不低于基材的90%。
第五阶段:疲劳寿命评估。Dxtes焊丝沉积层与基材的结合强度,通过剪切试验测得可达40-50MPa,远高于电刷镀的15-20MPa。但实际工况中,轴体承受交变弯曲与扭转应力,需关注疲劳寿命。建议在修复后初期(前100小时)加强监测,重点检查温度、振动与噪声。若一切正常,则后续可按照原厂保养周期进行。若修复部位为关键受力面,可通过有限元分析优化沉积层厚度分布,避免应力突变点。
选择Dxtes焊丝,本质上是选择一种技术逻辑:用低温冶金结合替代高温堆焊,用控制替代经验主义。威欧丁(天津)焊接技术有限公司的产品体系,已覆盖船舶艉轴、水泵轴、风机轴、液压缸活塞杆等常见磨损场景。对于轴类磨损,修复成本仅为换新成本的30%,且工期缩短70%。更重要的是,修复后的轴体无需重新热处理,避免整体性能下降。这一工艺,正在重塑工业设备再制造的技术边界。