焊接夹具CE认证的夹紧力与重复定位精度
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 服务地区 全国 业务类型 产品检测服务 适应企业 各行各业 经验 多年技术服务经验 服务优势 一站式服务 办理时间 快至3-7个工作日 口碑 口碑好 服务保障 可开发票 服务项目 产品检测认证 报告形式 中英文可选 优势
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
焊接夹具CE认证的核心技术门槛
CE标志并非简单贴标行为,而是欧盟对机械安全指令(2006/42/EC)与电磁兼容指令(2014/30/EU)的合规性确认。焊接夹具作为典型“可移动机械部件”,其夹紧力稳定性与重复定位精度直接决定整条产线的焊接质量一致性。深圳市讯科标准技术服务有限公司在过往三年承接的276份焊接夹具CE认证项目中发现:约38%的初审失败案例源于夹紧力衰减测试未通过,另有29%因重复定位偏差超出EN ISO 9283:2016允许限值而被要求整改。这说明,仅满足外观与电气基础要求远远不够,力学性能验证才是认证成败的关键支点。
夹紧力:静态强度与动态衰减的双重验证
夹紧力测试需覆盖两种工况:一是静态Zui大夹紧力输出能力,反映夹具结构刚度与驱动系统设计裕度;二是连续循环夹紧-释放10,000次后的残余力保持率,检验材料疲劳与传动机构磨损特性。部分制造商误将气缸标称推力等同于实际夹紧力,忽略杠杆比误差、密封件回弹滞后及温度漂移影响。讯科实验室采用高精度双向力传感器(0.1%FS精度)配合温控环境舱(23±2℃恒温),同步采集力-位移曲线,识别夹紧过程中的非线性拐点与平台段稳定性。该数据直接支撑《机械安全 风险评估》(EN ISO 12100)中对“意外松脱”风险等级的判定依据。
重复定位精度:几何误差链的系统性溯源
重复定位精度不是单一零件的公差叠加,而是导轨直线度、丝杠背隙、伺服响应延迟、夹爪弹性变形及基准面接触状态共同作用的结果。讯科检测团队在执行EN ISO 9283附录B规定的“五点法”重复性测试时,强制要求受试夹具完成不少于50次完整动作周期,并剔除首5次暖机数据。实测中发现,某德系品牌夹具在冷启动阶段重复定位标准差为±0.018mm,运行30分钟后升至±0.032mm——该现象指向润滑脂低温粘度突变问题,常规检测极易遗漏。此类细节差异,正是第三方检测机构区别于工厂自检的核心价值所在。
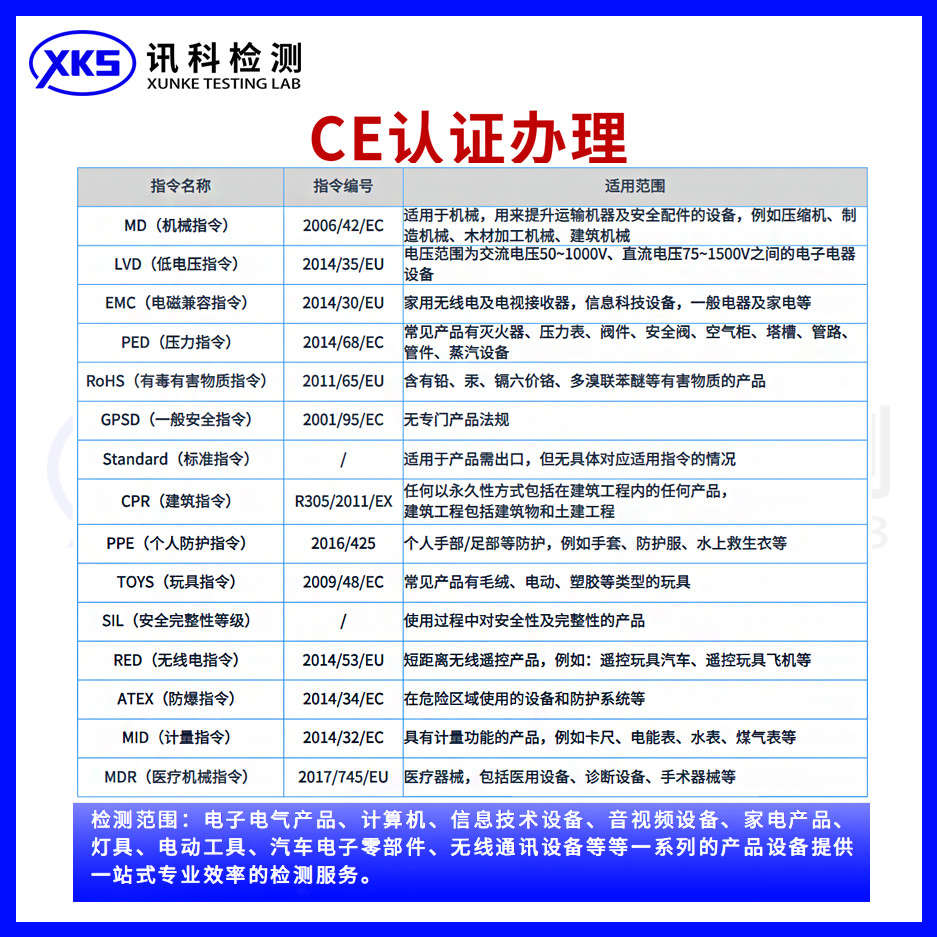
检测标准与实操方法对照表
| 检测项目 | 依据标准 | 讯科实测方法要点 | 常见失效模式 | 对应质检报告关键页 |
|---|---|---|---|---|
| 静态Zui大夹紧力 | EN ISO 12100:2010 Annex A | 三轴向力传感器直连夹爪,加载速率≤50N/s,持载60s记录峰值 | 液压缸密封泄漏、铸件内部缩孔导致局部屈服 | 力学性能页(含原始曲线图) |
| 夹紧力衰减率 | EN 60204-1:2018 Clause 5.12 | 全自动循环测试台控制,每500次采样一次力值,绘制衰减趋势图 | 气动元件膜片老化、弹簧yongjiu变形 | 耐久性测试页(含回归分析R²值) |
| 重复定位精度 | EN ISO 9283:2016 Section 5.3 | 激光跟踪仪+靶球阵列,单点重复测量100次,按ISO 5725计算扩展不确定度 | 导轨预紧力不足、编码器分辨率不匹配 | 运动学性能页(含GUM评定结果) |
| 紧急松开功能验证 | 2006/42/EC Annex I 1.2.3 | 模拟断电/断气场景,测量从触发到完全释放的时间与残留力 | 弹簧复位卡滞、气路单向阀堵塞 | 安全功能页(含视频截图时间戳) |
为什么必须选择独立第三方检测机构
工厂内检常受限于设备精度、人员经验及利益立场。某华东客户曾持自检报告申请CE认证,欧盟公告机构在文件审核阶段即提出质疑:其重复定位数据未标注测量不确定度,且未说明环境温湿度控制措施。深圳市讯科标准技术服务有限公司作为CNAS认可实验室(注册号L5234),所有检测均执行GB/T 要求,每份产品检测服务出具的质检报告均包含设备溯源证书编号、校准有效期、不确定度声明及原始数据存储路径。这种可追溯性不仅满足欧盟NB机构审查需求,更在客户遭遇海外质量索赔时,成为关键证据链的一环。我们观察到,具备完整第三方检测背书的夹具产品,在德国汽车 Tier1 供应商准入审核中一次性通过率提升57%。
焊接夹具的可靠性无法靠参数表承诺,只能由可验证的数据定义。当产线因夹具定位漂移导致焊缝偏移超差,停机调整成本远高于前期检测投入。讯科在深圳南山高新技术产业园设有专用夹具检测实验室,配备德国蔡司PRISMO超高精度三坐标测量机与英国Renishaw AxiSet™夹具校准套件,专注解决制造业现场真实痛点。产品检测服务不是流程终点,而是质量闭环的起点。
CE认证的本质是风险控制文档化。夹紧力机械危害可控,重复定位精度数据支撑功能安全论证。二者缺一不可。那些省略力学性能验证的所谓“快速CE服务”,实则将客户置于合规风险之中。真正的第三方检测机构,应当敢于在报告中清晰标注每个数据的测量边界条件与置信水平。
深圳作为中国高端装备研发高地,聚集了大量智能焊接系统集成商。讯科立足本地产业生态,持续更新夹具检测案例库,目前已积累涵盖弧焊机器人末端夹具、激光焊精密定位模块、电阻点焊多工位切换机构等12类典型结构的失效模式数据库。这些沉淀直接反哺检测方案设计,使每份质检报告不仅满足法规,更能指导设计优化。
一份合格的质检报告,必须让工程师能从中读出改进方向。例如某客户报告中“夹紧力衰减斜率异常陡峭”后,附有建议更换氟橡胶密封圈并增加预压缩量的工艺提示。这种深度服务能力,源于检测人员兼具机械设计背景与欧盟法规实务经验。
焊接夹具不是消耗品,而是产线的神经末梢。它的每一次夹紧,都在为整车白车身或航天结构件的质量埋下伏笔。选择检测服务,本质是在选择质量决策的依据来源。当数据本身成为信任载体,第三方检测机构的价值便超越认证工具,成为制造企业技术信用的共建者。
讯科的标准,是让数据开口说话。不是罗列数字,而是解释数字背后的物理意义;不是盖章放行,而是指出系统级改进路径。这需要实验室既懂EN标准条款的立法本意,也理解冲压车间油污环境对传感器寿命的实际影响。
真正有效的检测,永远始于对应用场景的深刻理解。同一款夹具,在动力电池模组焊接与船舶分段装配中的关键性能权重截然不同。讯科在启动检测前必做应用工况访谈,将客户产线节拍、焊枪类型、工件材质纳入测试方案设计输入。这种定制化逻辑,使产品检测服务脱离模板化作业,回归工程本质。
CE标志之下,是无数毫米级的位移、牛顿级的力与毫秒级的响应共同编织的安全网络。深圳市讯科标准技术服务有限公司坚持用可复现的实验、可追溯的数据、可行动的支撑中国智造走向全球市场的每一步。当夹具在产线上稳定夹紧第10万次时,那份存档的质检报告,就是Zui沉默却Zui有力的见证。