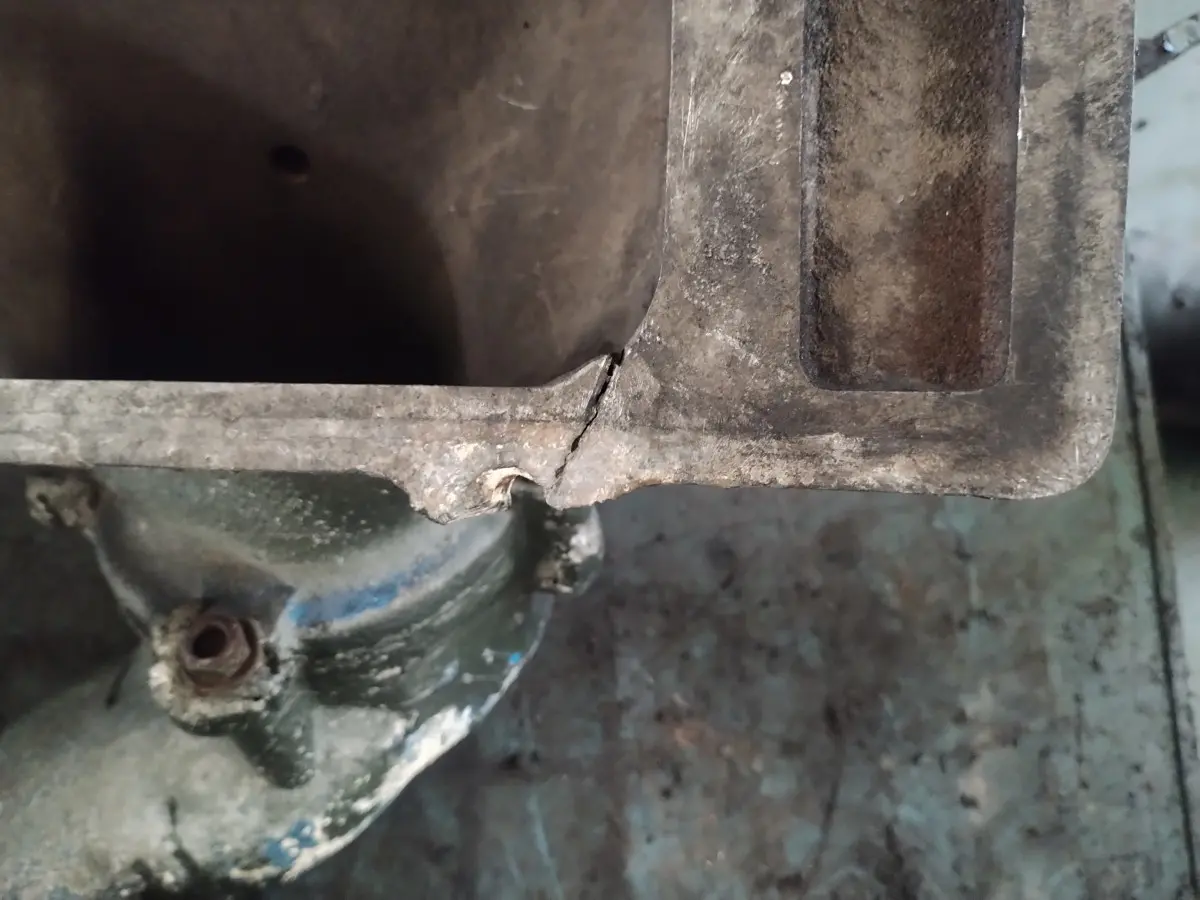
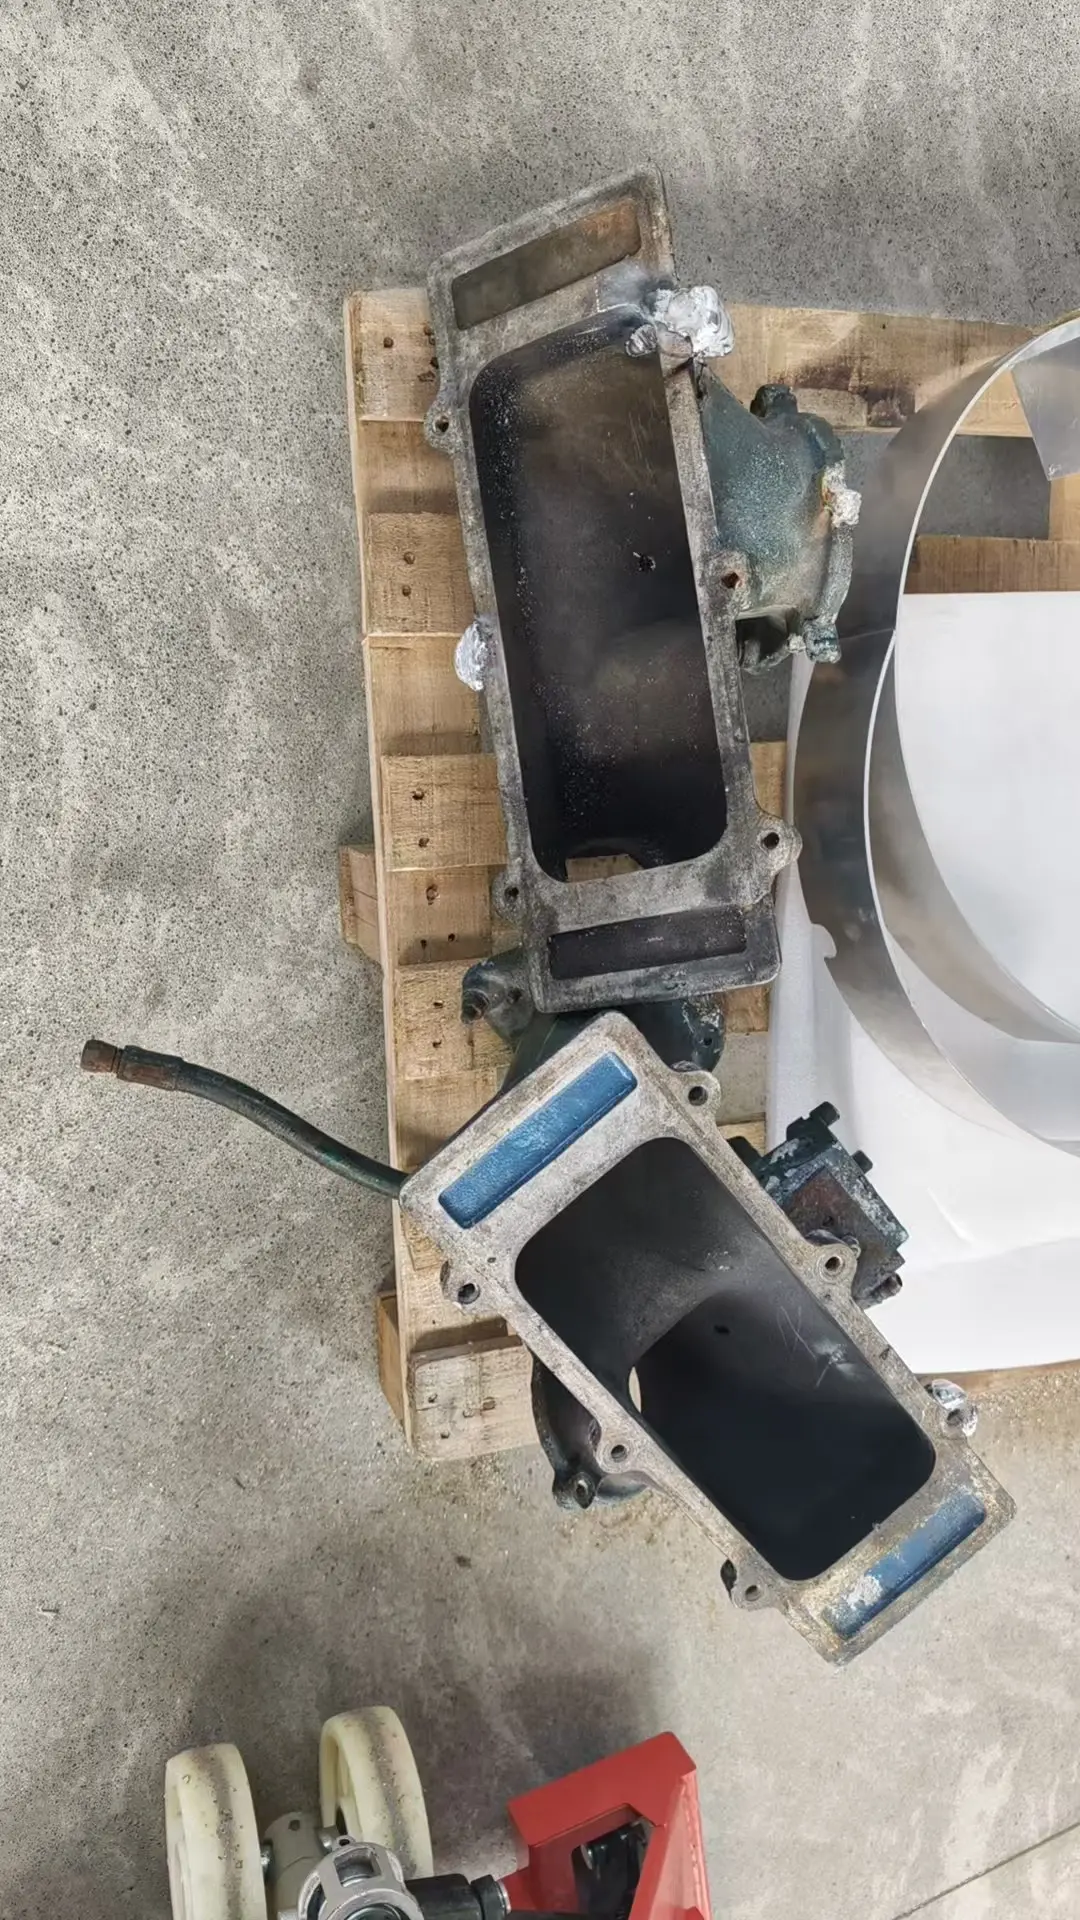
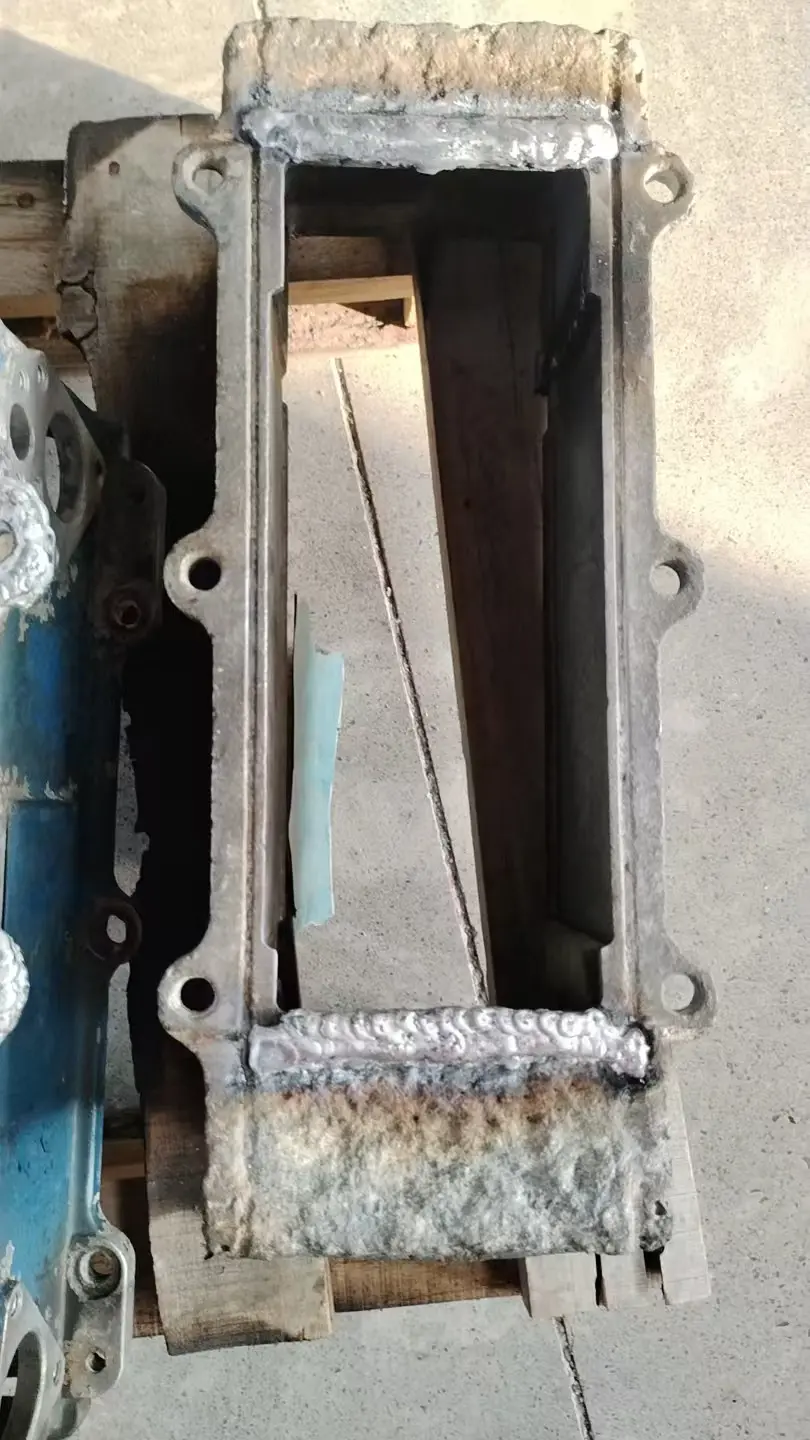
铸铝制品裂纹与断裂 氩弧焊接维修
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 铸铝制品裂纹的成因与失效机理 铝合金在工业结构件、散热器壳体、泵阀壳体及轻量化机械部件中广泛应用,其强度重量比高、导热性好、加工适应性强,但铸造过程引入的微观缺陷常成为服役中裂纹萌生的起点。威欧丁(天津)焊接技术有限公司
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
铸铝制品裂纹的成因与失效机理
铝合金在工业结构件、散热器壳体、泵阀壳体及轻量化机械部件中广泛应用,其强度重量比高、导热性好、加工适应性强,但铸造过程引入的微观缺陷常成为服役中裂纹萌生的起点。威欧丁(天津)焊接技术有限公司在华北地区服务数百家压铸与重力铸造企业,发现83%以上的铸铝件早期开裂并非源于设计载荷超限,而是由三类隐性因素叠加所致:一是熔炼阶段氢含量超标导致凝固末期形成皮下气孔群,经热处理或机械加工后演变为应力集中源;二是模具温度场不均引发局部冷速差异,造成晶粒粗大区与细晶区交界处残余拉应力累积;三是铸件脱模后未进行充分时效处理,Mg₂Si等强化相析出不充分,基体塑性储备不足。天津作为我国北方精密制造重镇,依托滨海新区先进装备制造集群,对铸铝件可靠性要求持续提升,尤其在新能源汽车电控箱体、氢能压缩机壳体等场景中,微米级裂纹已直接关联系统密封失效风险。
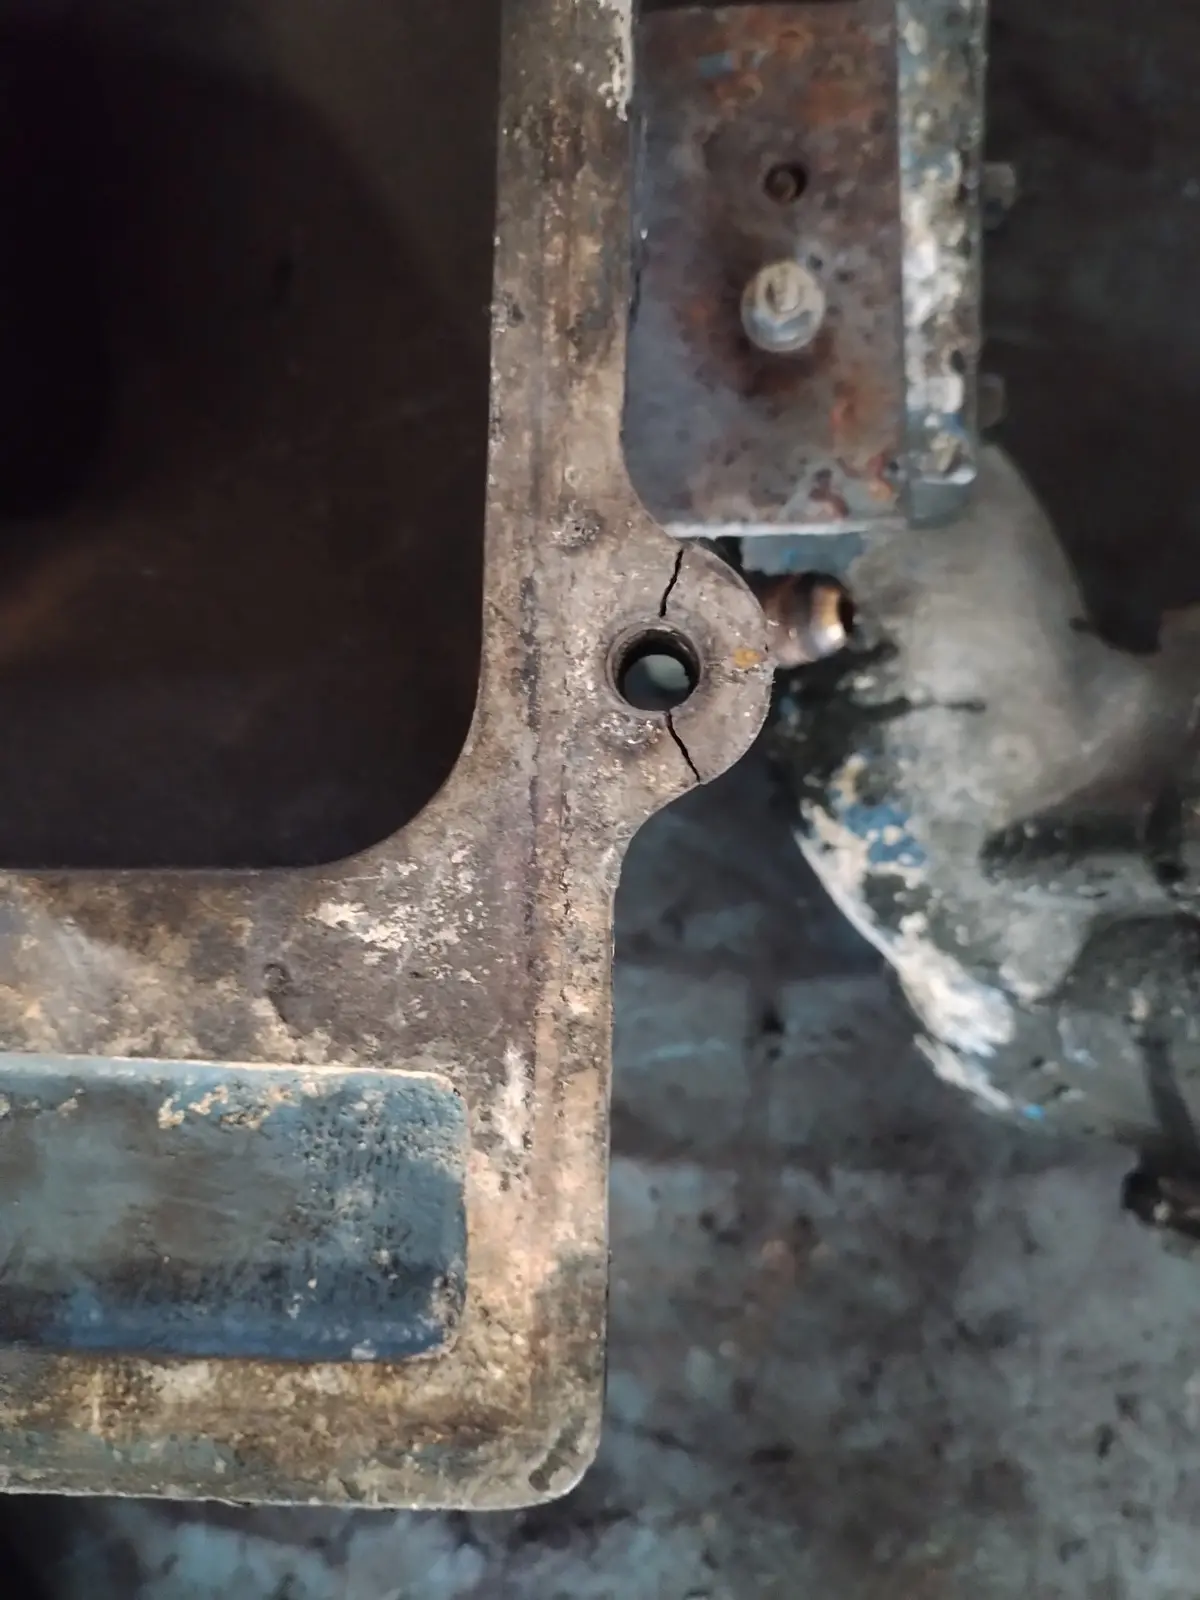
传统检测手段易漏判亚表面微裂纹。X射线探伤对浅表裂纹灵敏度低,渗透检测无法识别闭合型疲劳裂纹。威欧丁团队通过金相断口分析证实:多数断裂起源于铸造缩松与氧化夹杂的复合缺陷区,裂纹扩展路径沿α-Al枝晶间富硅共晶网络延伸,该路径抗剪切能力显著低于基体。这意味着单纯提高焊缝强度无法根治问题——若母材内部存在未被识别的原始缺陷,焊接热循环反而会激活潜伏裂纹,使修复部位成为新的薄弱环节。
氩弧焊接修复的关键工艺约束
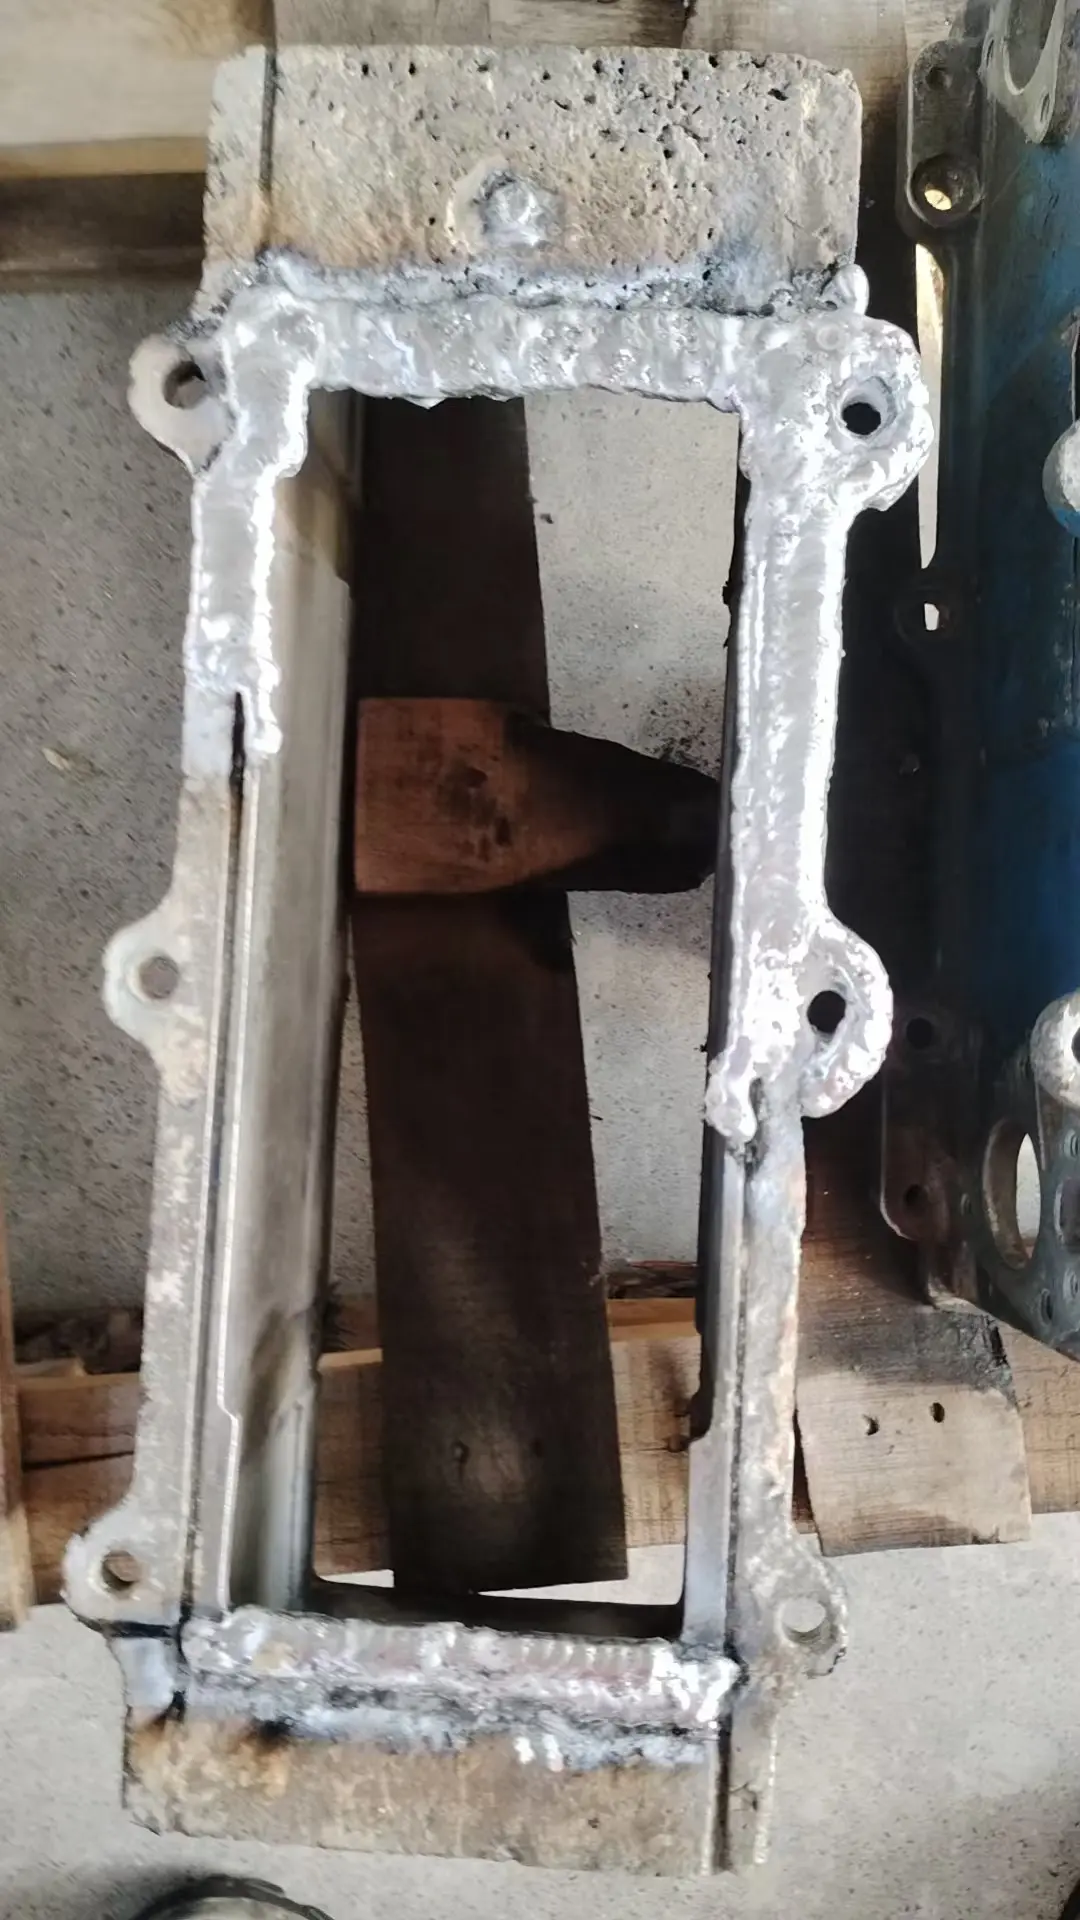
铝材焊接本身存在固有难点:氧化膜熔点(2072℃)远高于铝基体(660℃),常规电弧难以稳定击穿;液态铝高温下氢溶解度激增,冷却时极易析出气孔;热导率是钢的三倍,导致熔池流动性强、焊缝成形控制难度大。威欧丁在天津工厂建立的焊接工艺数据库显示,针对ZL102、A380等主流铸铝牌号,必须满足四项刚性条件才能实现可靠修复:第一,采用交流TIG焊接,利用阴极清理作用实时破碎氧化膜;第二,焊前严格机械清除裂纹区域氧化层并开U型坡口,深度需穿透所有可见裂纹且延伸至健康基体至少2mm;第三,使用4043或4047焊丝,其硅含量可降低熔池凝固温度区间,抑制热裂倾向;第四,控制层间温度低于150℃,避免热影响区软化幅度过大。这些参数非经验可调,需依据具体铸件壁厚、裂纹走向及服役环境动态匹配。
实践中常见误区是过度强调焊缝外观平整。威欧丁工程师在某风电变流器壳体修复案例中发现,为追求焊缝余高均匀而延长电弧停留时间,导致热输入过量,热影响区硬度下降35%,后续振动工况下原裂纹发生二次扩展。真正有效的修复必须以“应力场重构”为目标:通过分段退火焊道、反向预热邻近区域、焊后锤击释放残余应力等组合手段,使修复区与母材的弹性模量梯度平缓过渡。这要求操作者不仅掌握焊接技能,还需理解材料热力学行为与结构力学响应之间的耦合关系。
从单点修复到系统性可靠性重建
焊接修复不是终点,而是可靠性再评估的起点。威欧丁在天津静海区试验基地搭建了铸铝件修复验证平台,对完成氩弧焊补的试样执行三级验证:一级为着色渗透复检,确认无表面开口缺陷;二级为超声波C扫描,检测熔合线及热影响区内部未熔合、微气孔等隐藏缺陷;三级为模拟服役载荷的加速老化试验,包括-40℃至150℃冷热冲击500次、0.8MPa水压保压72小时、以及等效10年振动谱的随机振动测试。仅通过一级验证的修复件在三级测试中失效率达61%,而完成全序列验证的修复件失效率降至2.3%。
更深层的问题在于:为何同一型号铸件反复出现同类裂纹?威欧丁协助多家客户建立“裂纹溯源-工艺反推-模具优化”闭环机制。例如某天津本地散热器厂商,连续三批产品在螺栓孔周边开裂,经威欧丁团队对模具浇道系统进行流场模拟与热成像比对,发现内浇口位置导致局部紊流,产生氧化夹杂富集带。调整浇口角度后,新批次铸件裂纹率归零。这种将焊接修复能力转化为前端工艺改进能力的实践,使技术服务从被动救火转向主动防控。真正的维修价值不在于焊枪能否填满缝隙,而在于能否让客户下次不再需要焊接。
铸铝件的寿命不是由厚处决定,而是由薄弱的缺陷链决定。氩弧焊修复的本质,是以可控的热过程打断这一缺陷链的传递路径。它要求技术人员具备冶金学认知、热力学建模能力和结构失效分析经验。在天津这座融合传统制造底蕴与前沿技术转化能力的城市,威欧丁坚持将每一次焊接视为对材料本征性能的重新校准——焊缝不是补丁,而是材料基因的重新表达。