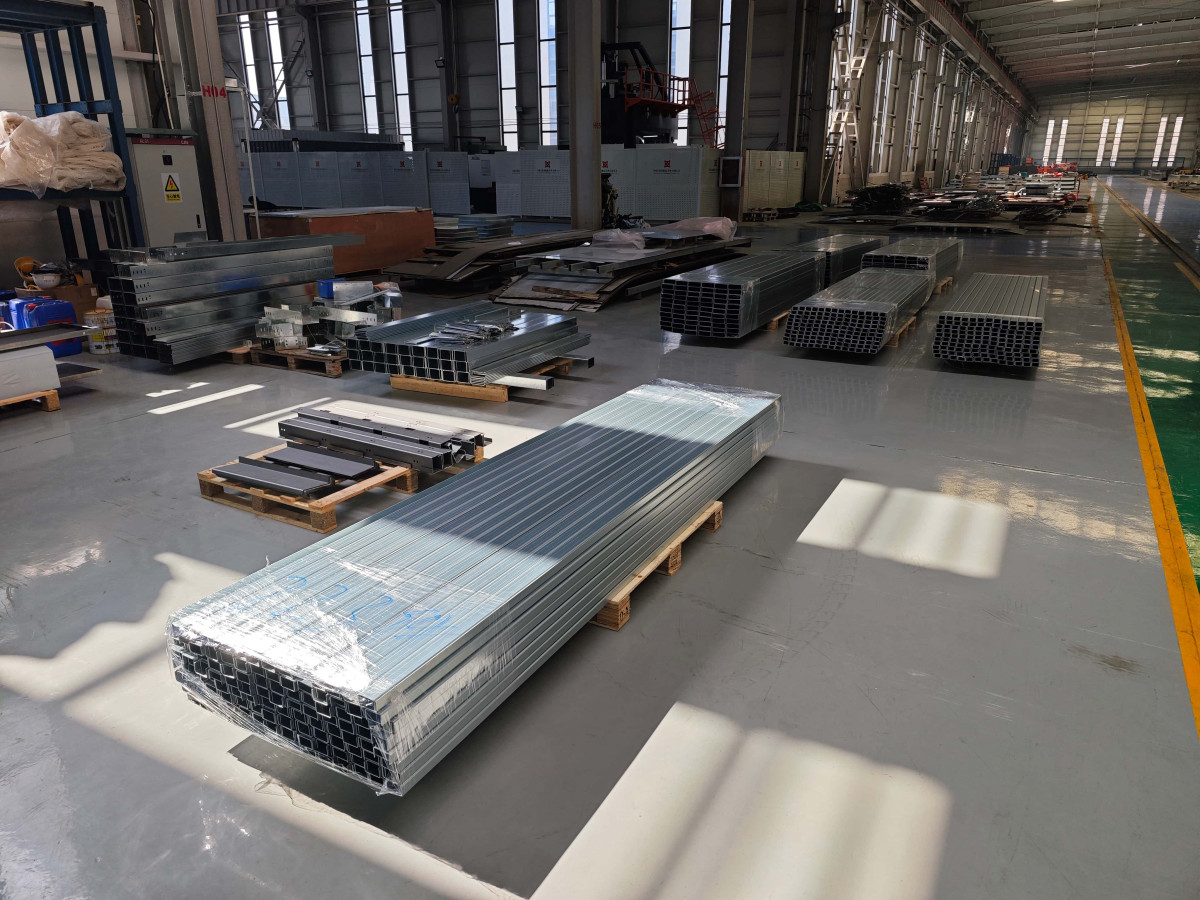
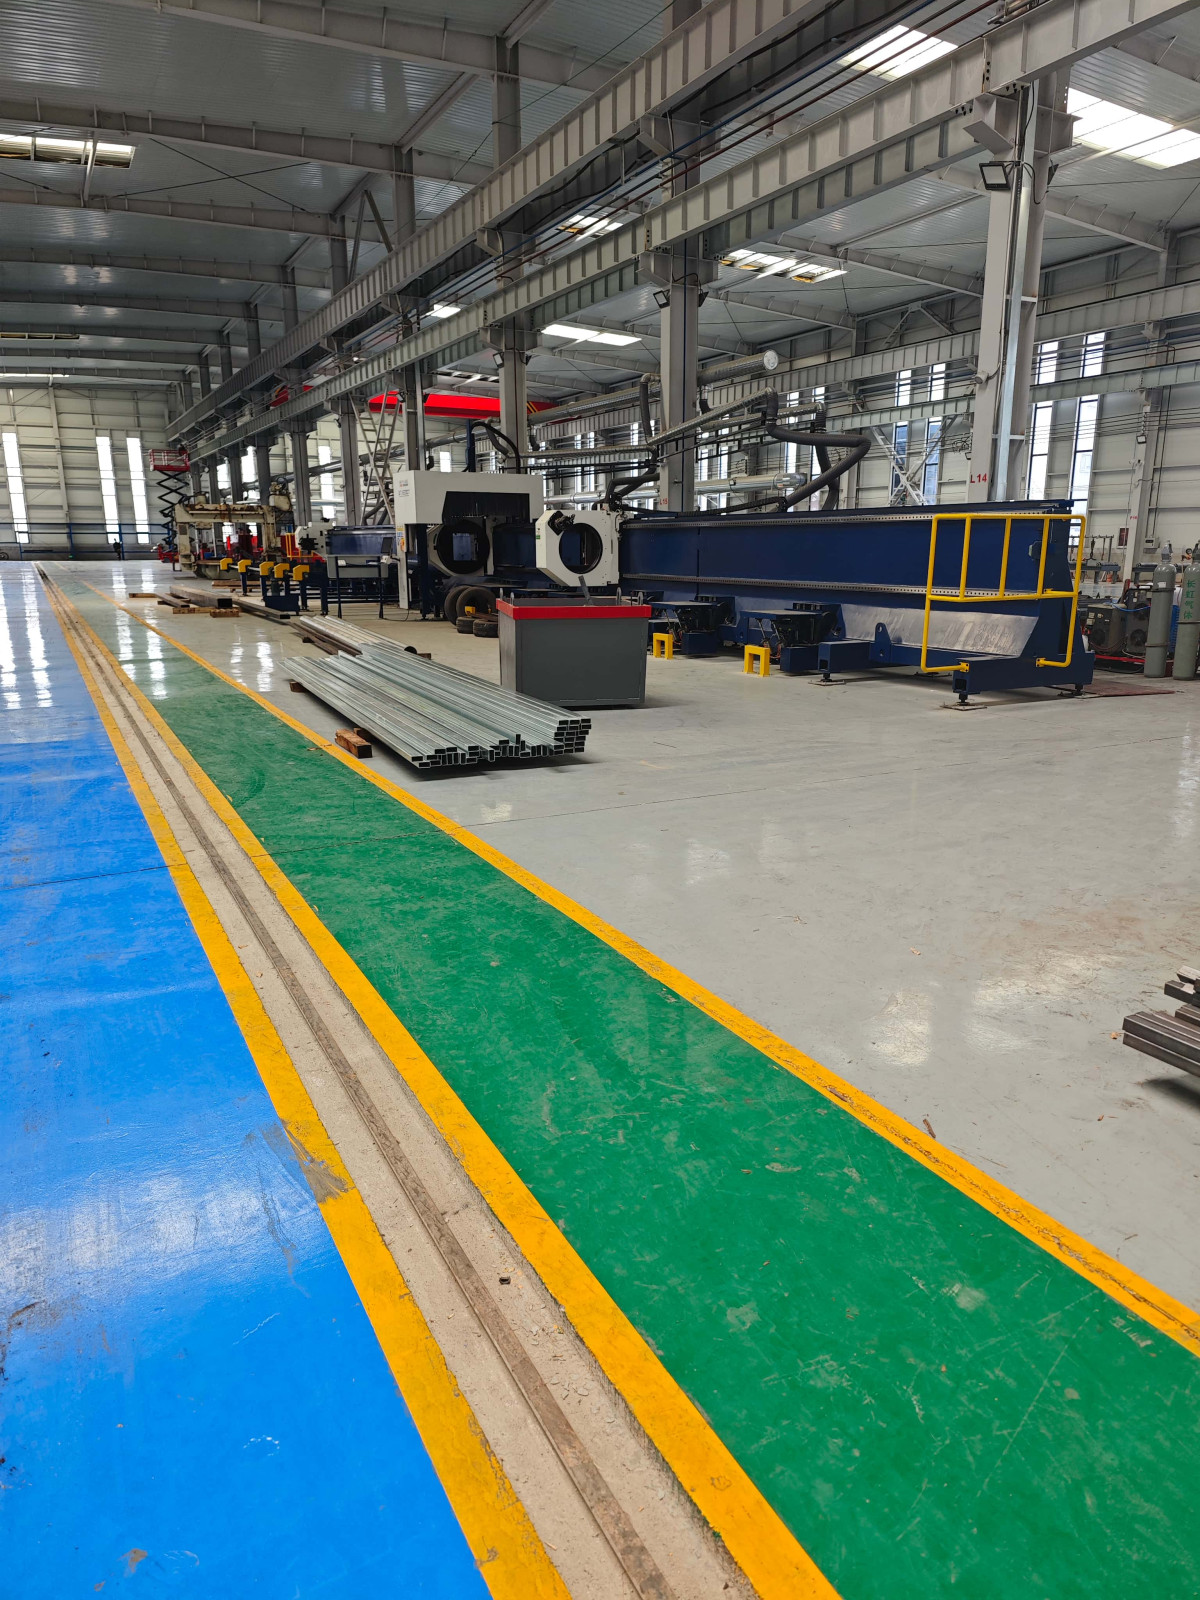
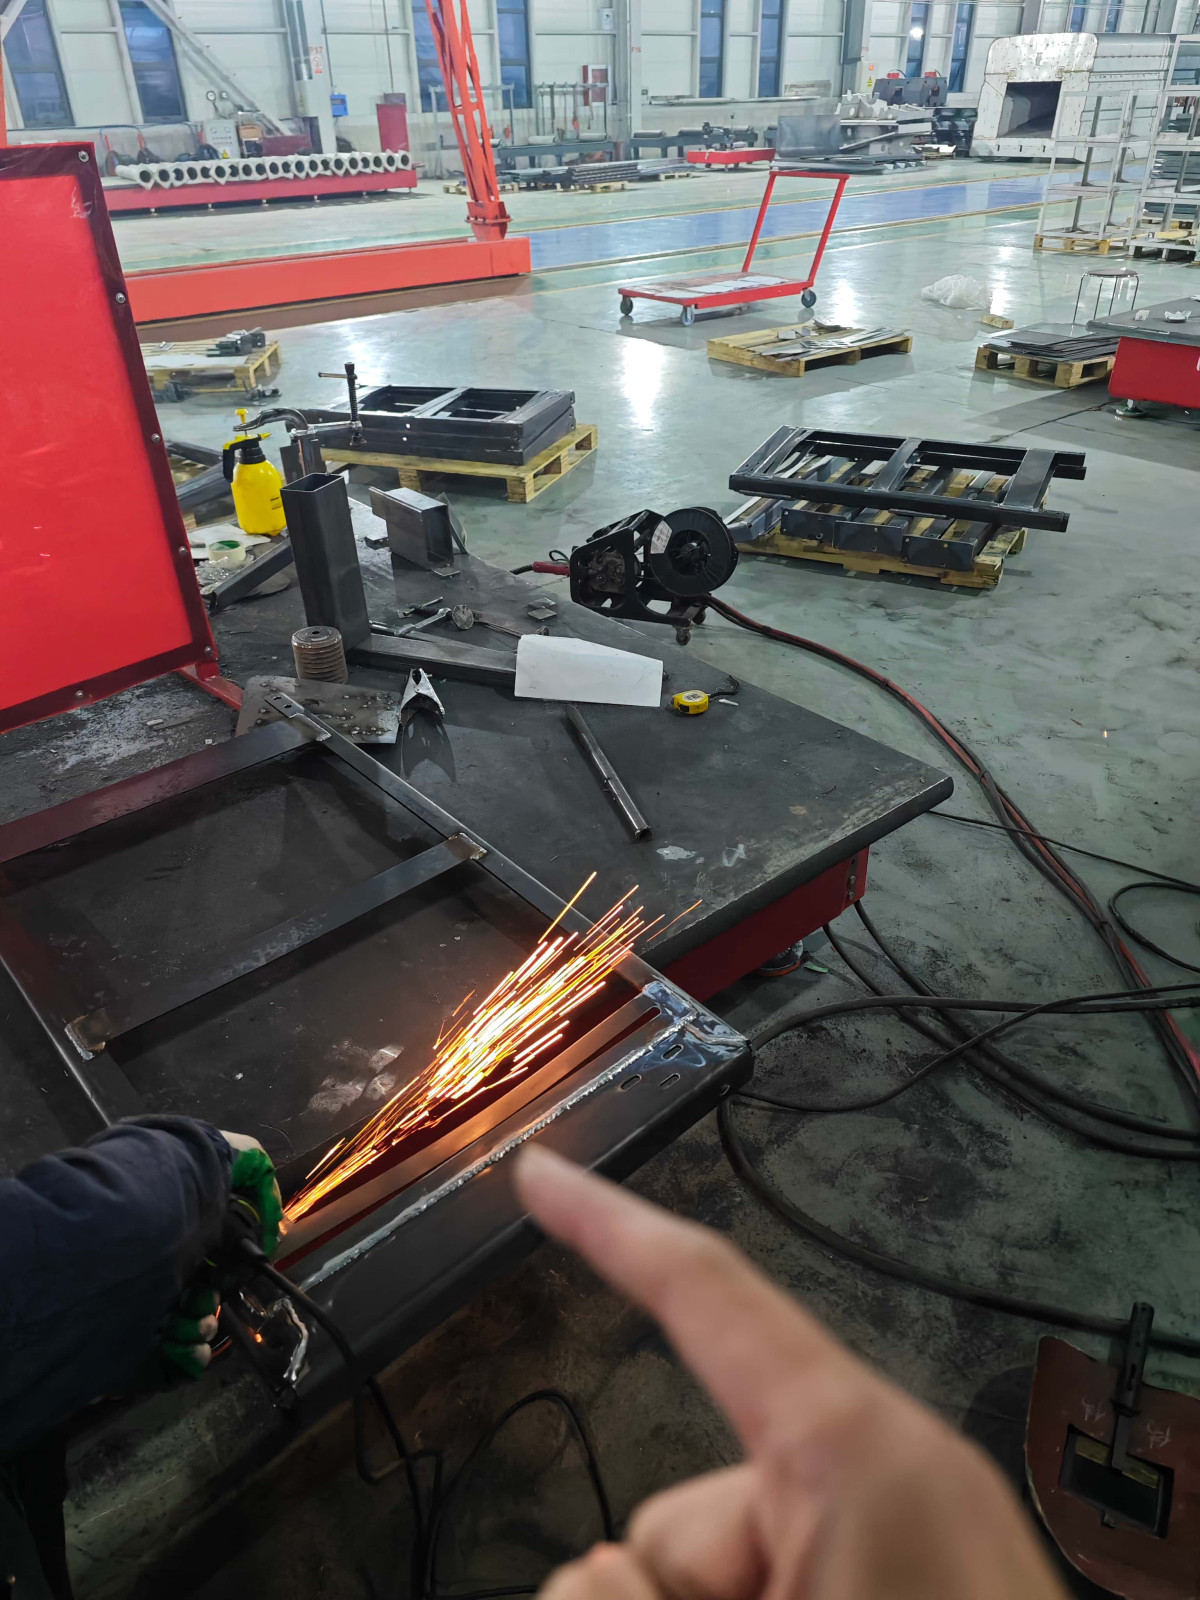
1000吨重型8米折弯机承接大件折弯 中厚板激光切割高精度下料 机械设备外壳板材加工
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 大吨位折弯能力,破解超长厚板成形难题 京津冀装备制造业对大型结构件的需求持续增长,但中厚板(20–60mm)在8米跨度下的折弯始终是行业瓶颈。京恒源(天津)金属制品有限公司位于天津武清,地处京津冀协同发展的核心腹地,依托
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
大吨位折弯能力,破解超长厚板成形难题
京津冀装备制造业对大型结构件的需求持续增长,但中厚板(20–60mm)在8米跨度下的折弯始终是行业瓶颈。京恒源(天津)金属制品有限公司位于天津武清,地处京津冀协同发展的核心腹地,依托本地成熟的重工业配套体系与便捷的陆路物流网络,建成华北地区少有的1000吨级重型数控折弯机产线。该设备采用德国进口液压伺服系统与高刚性C型框架结构,配合可编程挠度补偿模块,在8米全行程范围内实现±0.15mm角度重复精度,彻底规避传统折弯中常见的两端回弹不均、中部塌陷等问题。我们实际加工过单件长度7.8米、厚度45mm的Q345B工程机械立柱侧板,一次成型合格率达99.2%,无需二次校形。这并非单纯依赖设备参数堆砌,而是将材料屈服特性建模、模具热变形补偿、压痕深度闭环控制等工艺逻辑深度嵌入数控系统——真正把“大”转化为“稳”与“准”。
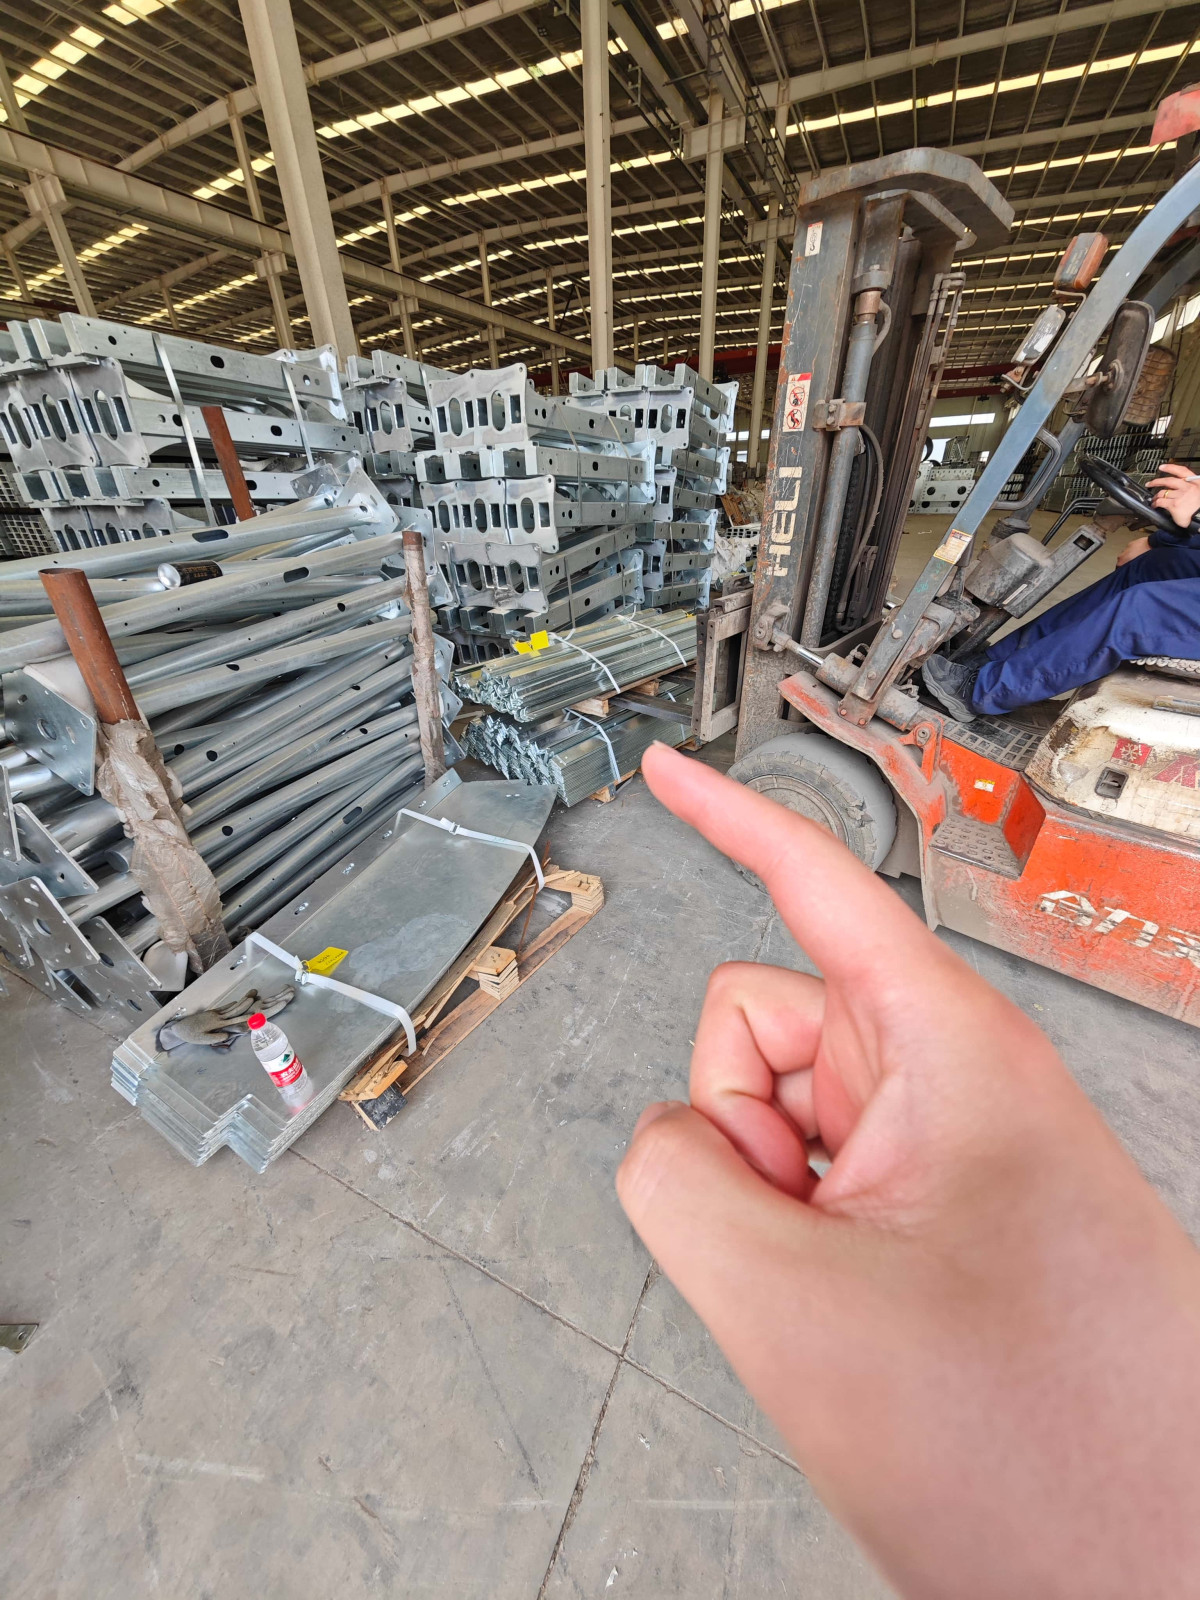
激光切割不再止步于薄板,厚板高质高效下料成为现实
业内长期存在误区:大功率激光切割只适用于薄板。京恒源配置的6kW光纤激光切割机,通过自主优化的厚板穿孔策略、多层渐进式辅助气体压力调节及动态焦点跟踪算法,在30mm碳钢上实现连续切割面粗糙度Ra≤6.3μm,切缝垂直度偏差小于0.15mm/m。我们为河北某盾构机制造商加工的φ2.4m环形刀盘支撑板(材质Q460E,厚36mm),原采用火焰切割后需大量铣削修边,现直接激光下料,单件加工时间缩短62%,边缘硬化层深度控制在0.12mm以内,完全满足后续自动化焊接的坡口质量要求。这种能力支撑着我们在工程机械结构件、建筑钢结构加工中承接大批量异形构件订单——不是简单替代传统工艺,而是重构下料—折弯—焊接的工序链效率边界。
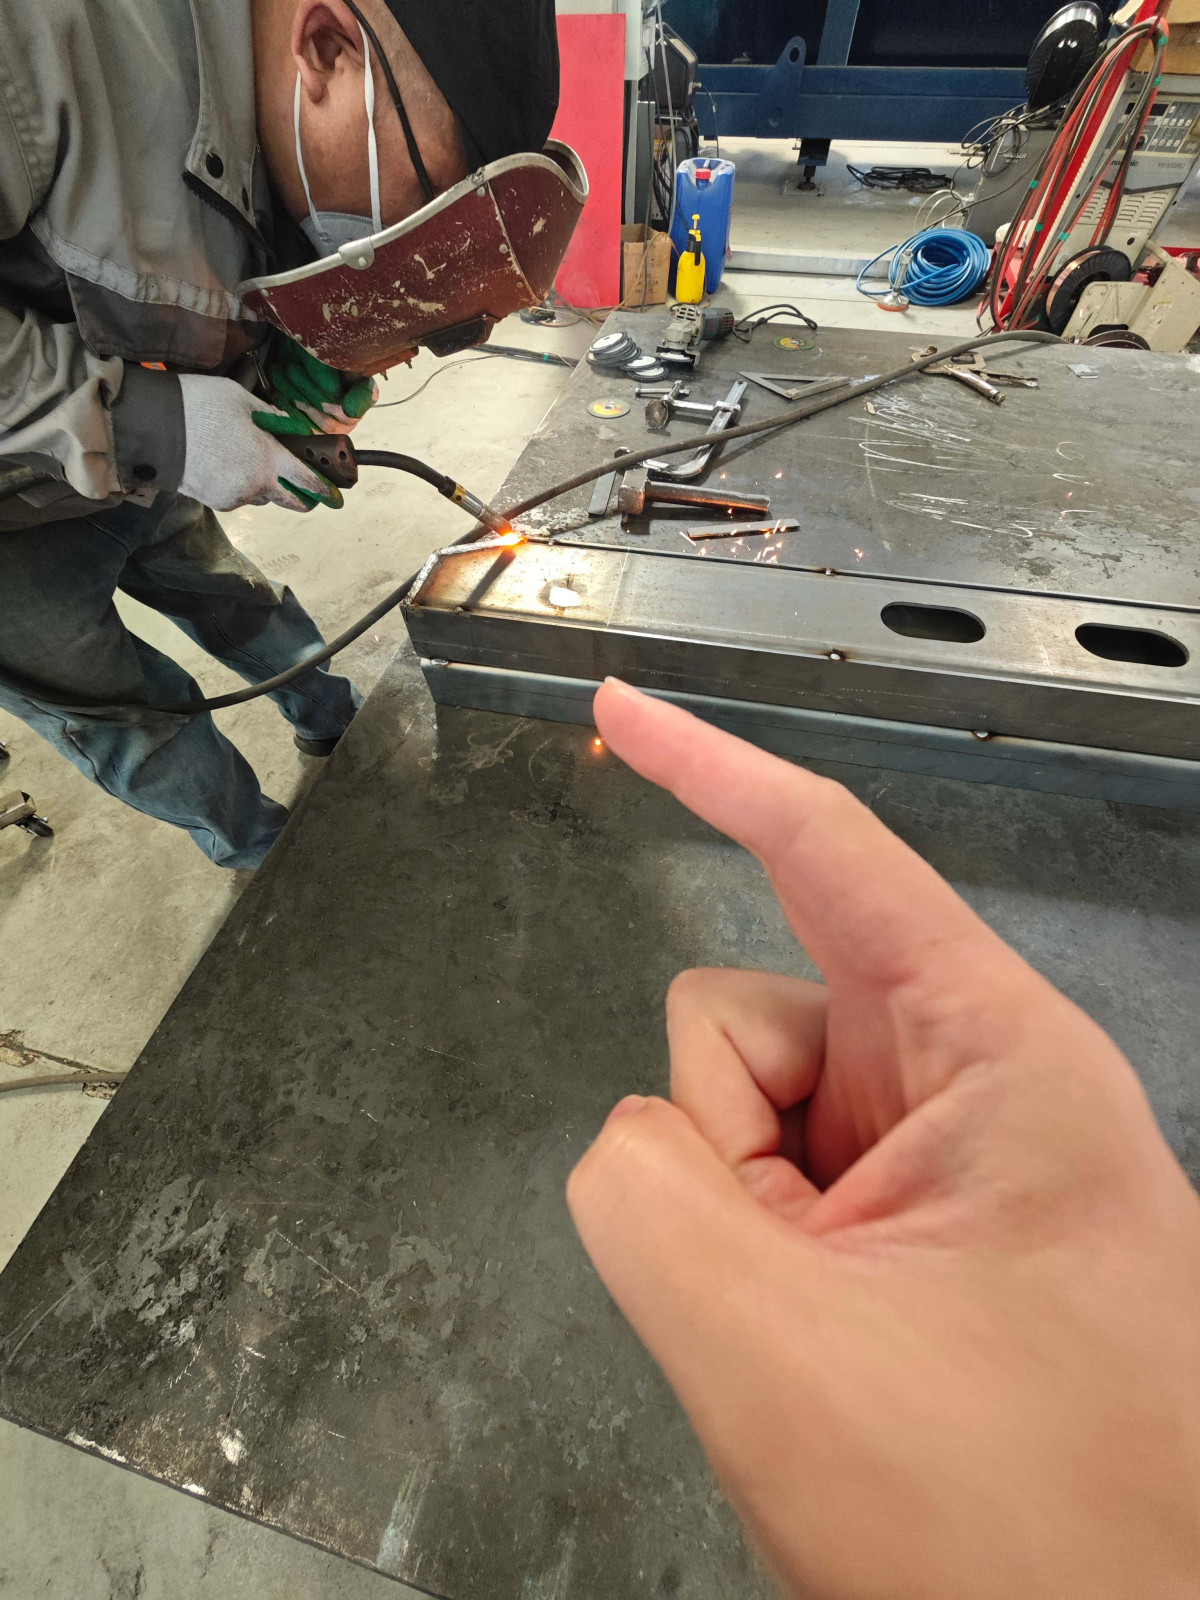
从单工序到全流程,非标结构件定制的本质是工艺耦合能力
客户常提出“能否按图纸做一套机架”,但真正决定交付质量的是各工序间的工艺咬合度。例如工业机架加工中,激光切割的微小热变形会放大折弯定位误差;而折弯后的回弹量又直接影响焊接装配间隙。京恒源建立覆盖金属精密加工全链条的工艺数据库,包含200余种常用钢材在不同厚度、温度、应力状态下的实测变形曲线。当承接北京某半导体设备厂商的真空腔体支撑框架(含12处非90°折弯+8组精密定位孔)时,我们前置介入设计评审,将激光切割预留工艺基准点、折弯顺序与焊接夹具定位逻辑同步规划,使整套23件套结构件在无返工前提下完成总装公差≤0.3mm。这种能力源于天津武清工厂内数控折弯加工、自动化焊接加工、大尺寸喷涂线的物理同厂布局——工序间转运距离Zui短仅15米,数据流与物料流高度统一,非标结构件加工不再是拼凑环节,而是系统工程。
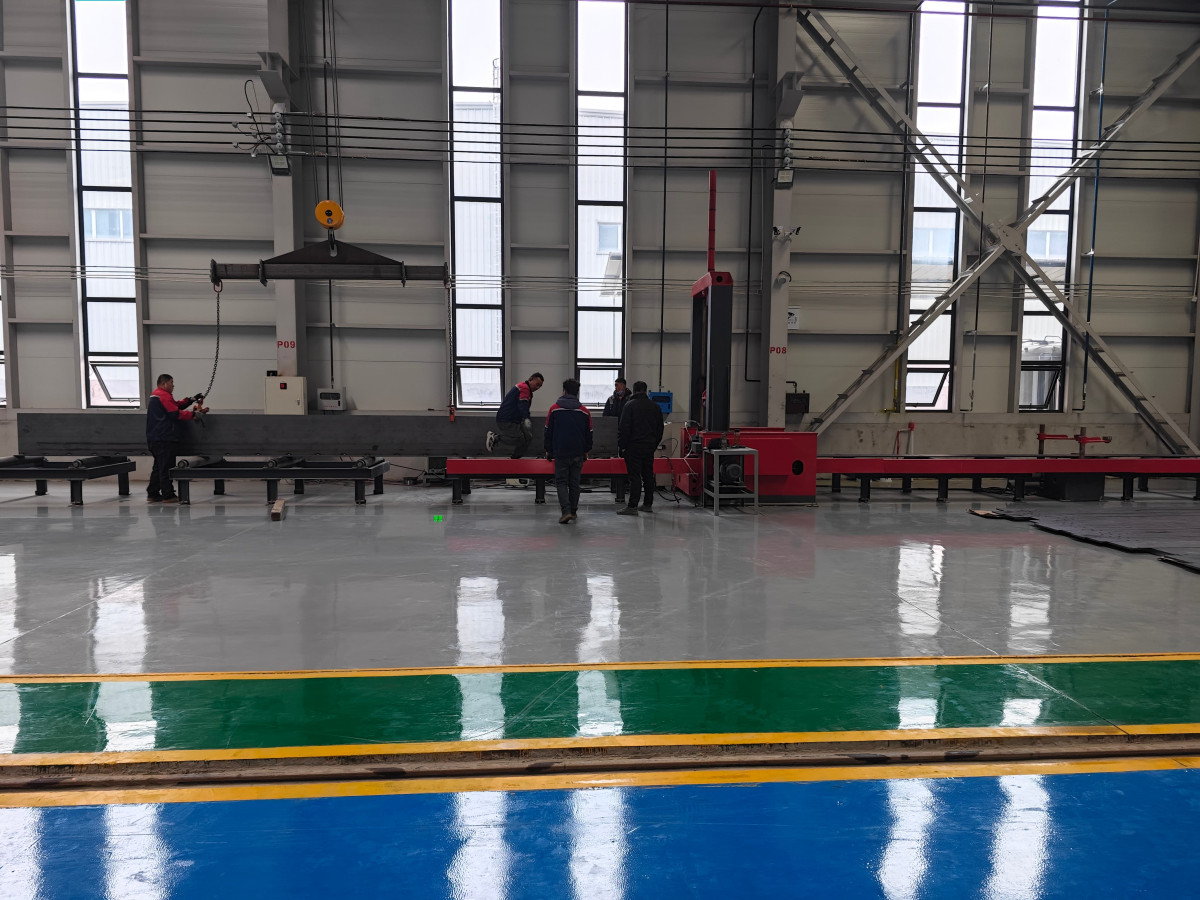
京津冀本地化服务,让重型金属加工回归制造本源
金属结构件加工的隐性成本常被低估:异地供应商的图纸反复确认耗时、试制件往返运输风险、紧急插单响应迟滞。京恒源坚持“源头工厂直供”,拒绝贸易环节加价与信息衰减。天津武清生产基地距北京亦庄开发区车程1.5小时,距雄安新区直线距离不足80公里,技术团队可携带便携式三维扫描仪4小时内抵达客户现场完成首件比对;常规订单从图纸确认到首件交付周期压缩至7工作日以内。我们为唐山某冶金设备企业承制的轧机底座框架(单重18.6吨,尺寸6200×2100×1450mm),全程采用驻厂工程师+远程协同审图模式,关键焊缝执行EN ISO 5817-B级标准,所有UT检测报告同步上传客户ERP系统。这不是标准化产品的快速复制,而是以规模化实体工厂为支点,将大型结构件定制、工程结构件加工、建筑钢结构加工等需求,锚定在真实可触达的制造现场——当设备轰鸣声与图纸线条共振,金属加工才真正落地为可靠交付。
京恒源(天津)金属制品有限公司的产线能力,本质是解决三个矛盾:超大尺寸与加工精度的矛盾、厚板成形与表面质量的矛盾、非标需求与批量效率的矛盾。我们不提供通用板材,只交付符合设备安装逻辑的结构件;不销售机床工时,只输出经得起装配验证的工艺结果。在京津冀产业升级纵深推进的当下,真正的金属结构件加工竞争力,不在参数表里,而在车间地面震动频率与客户产线节拍的同步性之中。
重型装备需要扎实的基座,而扎实来自对每一道压痕、每一束光斑、每一处熔池的juedui掌控。如果您正在为工程机械结构件的成形一致性困扰,或面临建筑钢结构项目中厚板下料周期过长的问题,京恒源的1000吨折弯与6kW激光平台已准备好承接真实工况下的工艺挑战。
规模化不是摊子铺得大,而是让每台设备都处在满负荷的良性运转节奏中;本地化不是地理距离近,而是技术响应能穿透图纸与现实之间的Zui后一道隔膜。武清工厂的龙门吊正吊起一块刚完成激光切割的40mm厚钢板,吊钩移动轨迹与数控程序设定路径误差小于1.2mm——这种确定性,正是大型结构件定制Zui稀缺的生产要素。
当非标结构件加工从“能不能做”进入“做得多好”的阶段,选择一家能把焊接热输入波动控制在±3%以内的工厂,远比比较报价单上的数字更重要。京恒源的自动化焊接加工单元配备实时电弧电压与送丝速度双闭环系统,确保Q355B材质在25mm板厚对接焊时,焊缝余高波动范围稳定在0.4–0.7mm之间,为后续机械加工预留精准余量。
工业机架加工常被视作基础配套,但高端装备对机架的静态刚度与动态阻尼特性要求日益严苛。我们为天津某机器人集成商开发的负载200kg协作臂底座,采用拓扑优化后的镂空结构,激光切割下料后经高精度数控折弯与TIG+MAG复合焊接,整机振动模态测试显示一阶固有频率提升23%,这背后是材料数据库、结构仿真与实际焊接残余应力测量的三重校验。
建筑钢结构加工中,节点板的螺栓孔群位置度直接影响现场吊装效率。京恒源将激光切割的孔位精度(±0.1mm)与折弯后三维空间坐标进行联合补偿计算,使某北京超高层项目中的32组铸钢节点连接板,在工地一次性穿孔成功率达,避免了传统钻模定位导致的返工与工期延误。
大功率激光切割的价值,不仅在于速度,更在于它释放了结构设计的自由度。当设计师不再因火焰切割热影响区而回避锐角过渡,当工程师敢于在厚板上布置密集异形孔群以减轻重量,金属精密加工就从被动适配走向主动赋能。
京津冀区域装备制造企业正经历从“能用”到“好用”的升级,这对上游金属结构件供应商提出新要求:既要扛得住1000吨压力,也要控得住0.01毫米变形;既要有吞吐大批量的能力,也要有啃下单件非标的韧性。京恒源的产线配置与工艺沉淀,正是为回应这种双重张力而存在。
真正的重型加工能力,藏在设备铭牌背后,更藏在技术人员俯身查看折弯回弹量时的专注眼神里,藏在激光头掠过30mm钢板时稳定如初的切割声音里,藏在焊接机器人摆动轨迹与预设路径完全重合的毫秒级响应里。
如果您需要的不是标准件目录,而是一套能嵌入您产品生命周期的金属结构件解决方案,京恒源(天津)金属制品有限公司随时准备开启技术对接。
立足武清,辐射京津冀,我们以实体产线为承诺,以工艺深度为底气,承接一切对精度、强度与交付确定性有严苛要求的金属结构件加工任务。