重庆异形管道锥形筒弯头加工工业管道非标钢板成型件厂家批发
重庆异形管道成型的工艺逻辑起点 异形管道锥形筒与弯头并非标准件的简单延伸,而是流体系统中应力分布、介质流向与空间约束三重条件倒逼出的结构解。重庆作为长江上游装备制造业重镇,山地地形催生大量地下综合管廊、化工厂高差输配系统及轨道交通通风管网,这类场景天然排斥直角拼接与等径过渡——必须依赖锥度渐变、曲率定制与壁厚梯度控制。
3225.00
库存 999
重庆异形管道成型的工艺逻辑起点
异形管道锥形筒与弯头并非标准件的简单延伸,而是流体系统中应力分布、介质流向与空间约束三重条件倒逼出的结构解。重庆作为长江上游装备制造业重镇,山地地形催生大量地下综合管廊、化工厂高差输配系统及轨道交通通风管网,这类场景天然排斥直角拼接与等径过渡——必须依赖锥度渐变、曲率定制与壁厚梯度控制。重庆灼光物资有限公司深耕本地工业现场十余年,发现超过67%的非标管道失效源于成型阶段的几何偏差:锥角误差超0.3°即导致法兰对接间隙超标;弯头圆心角偏差1°将使整段管线累计偏移达23mm。加工不是切割折弯的机械叠加,而是以三维受力模型反向推导板材展开图、热变形补偿量与多道次压弯路径。我们不提供“能用”的零件,只交付满足ASME B16.9校验公差的成型体。
钢板全流程加工能力的地域适配性
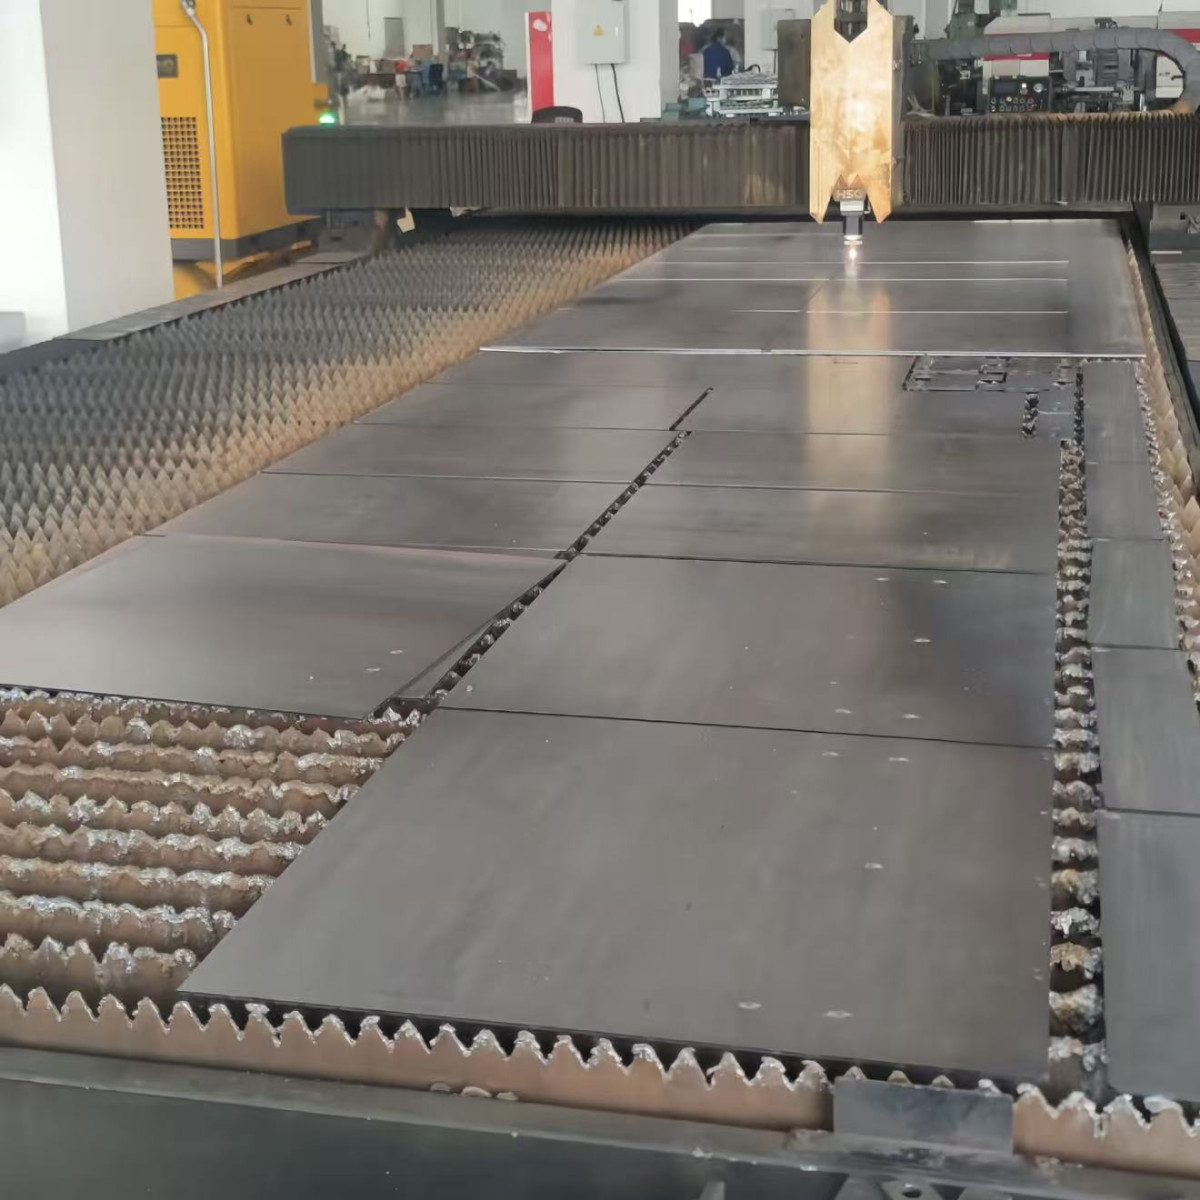
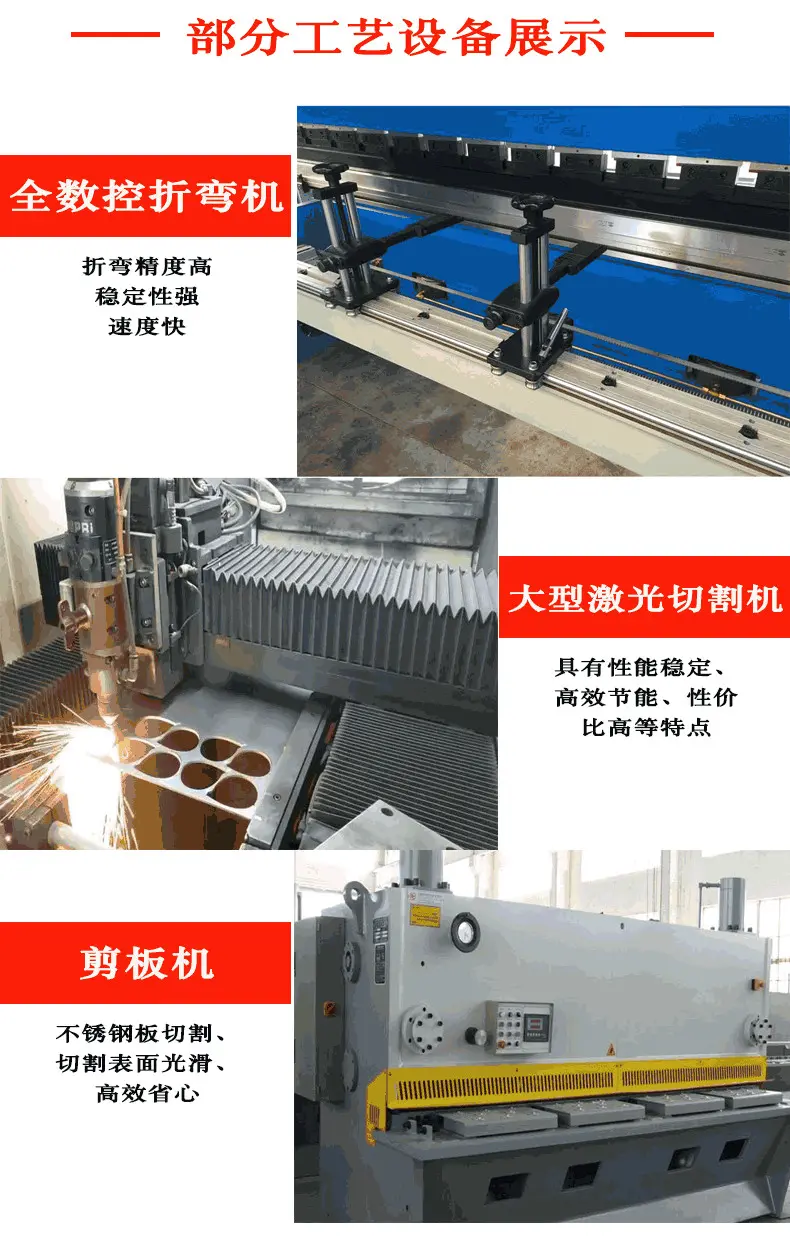
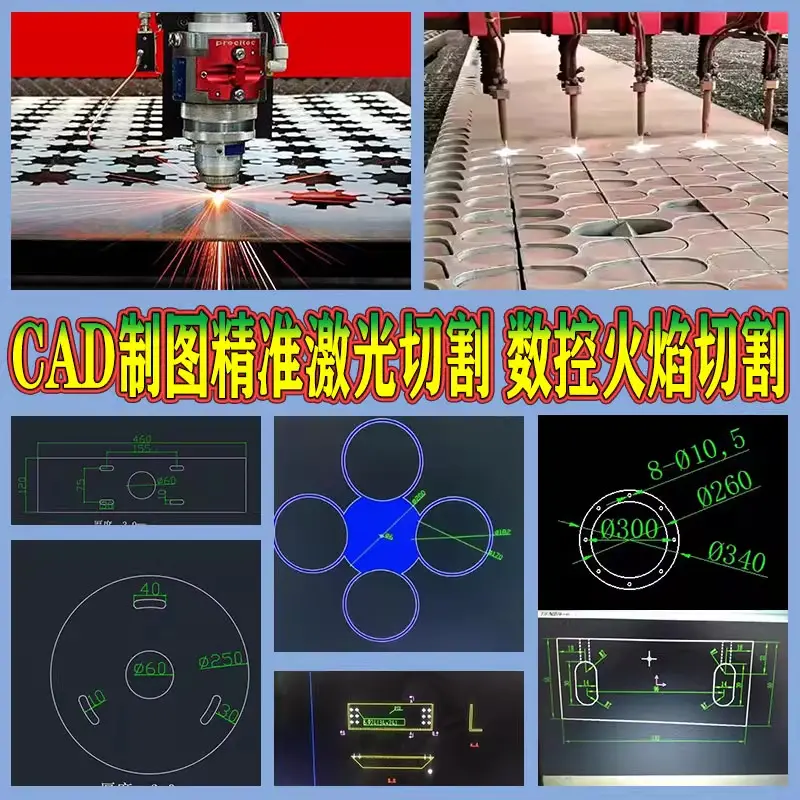
重庆的湿热气候与山地运输条件,对钢板加工提出特殊要求:夏季钢板表面易凝结水膜,影响激光切割精度;坡道运输导致大型锥筒吊装时产生微塑性变形。重庆灼光物资有限公司在九龙坡工业园区建有恒温恒湿预处理车间,所有进厂钢板经48小时环境适应后才进入重庆钢板切割工序。数控火焰切割机配备双温区预热系统,针对Q345R、16MnDR等厚板,预热温度精准控制在150℃±5℃,避免冷裂纹。更关键的是重庆钢板分零环节——非标件常需从整板中提取多块异形余料,我们采用嵌套算法生成Zui小边距排样,余料利用率较行业均值高11.3%,这意味着客户采购的每吨钢板,实际可用净面积增加0.18㎡。这种基于地域工况的工艺微调,是外地加工厂难以复制的核心能力。
锥形筒成型中的折弯与铣磨协同机制
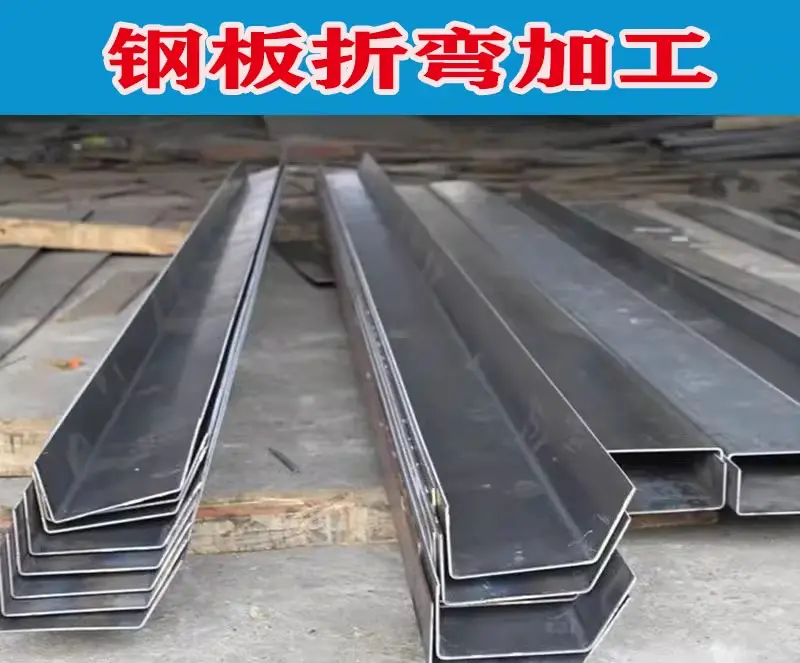
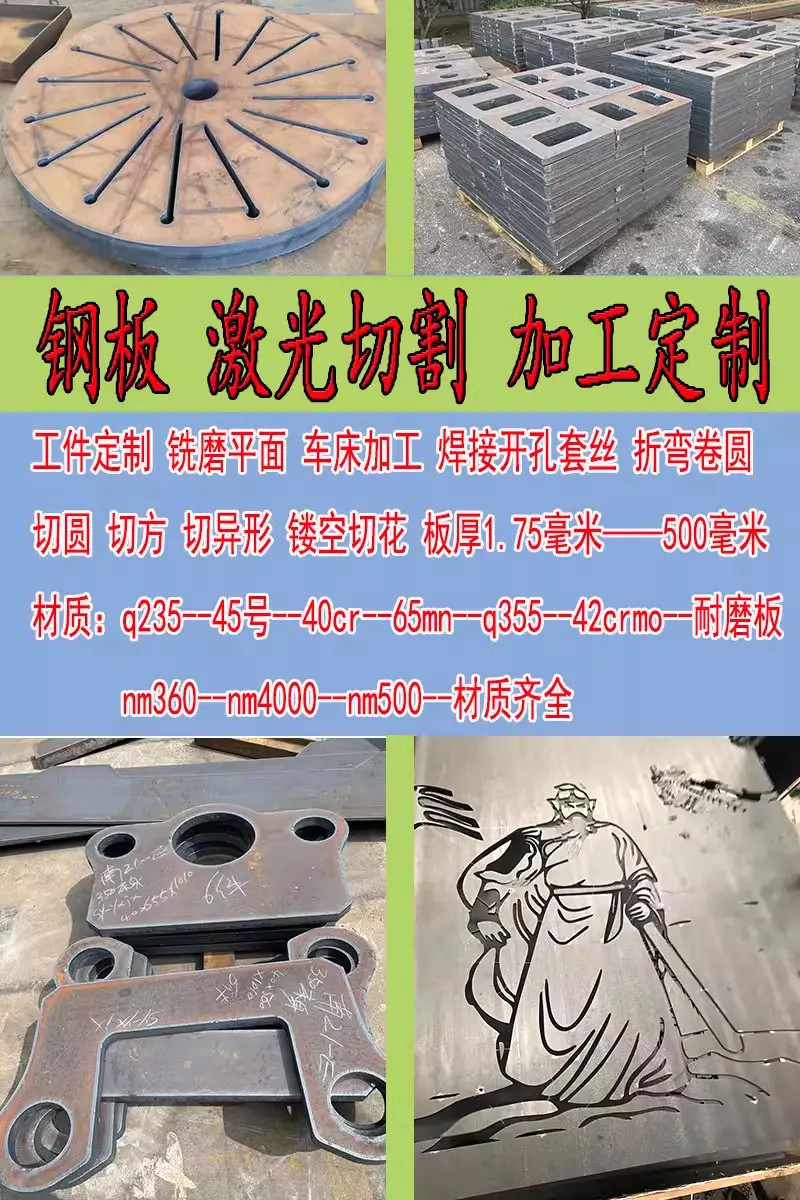
锥形筒的难点不在锥度本身,而在锥面母线与端口平面的垂直度控制。传统单次折弯法在锥角>15°时必然产生端口翘曲。重庆灼光物资有限公司采用“三阶成型法”:先以重庆钢板折弯完成主体锥面初成型,再通过重庆钢板铣磨对两端口进行整体端面铣削,Zui后用专用锥度检具复测母线直线度。该工艺使DN800×δ12锥筒的端口平面度稳定在0.12mm以内,远优于GB/T 1804-m级要求。特别在弯头加工中,我们放弃常规分段折弯后焊接的模式,对R=1.5D以下的小半径弯头,采用热态连续滚弯+内腔支撑环限形技术,避免焊缝成为应力集中源。所有铣磨工序均使用金刚石砂轮,表面粗糙度Ra≤3.2μm,确保后续防腐涂层附着力达ISO 2409-5级。
非标件批量生产的质量锚点设计
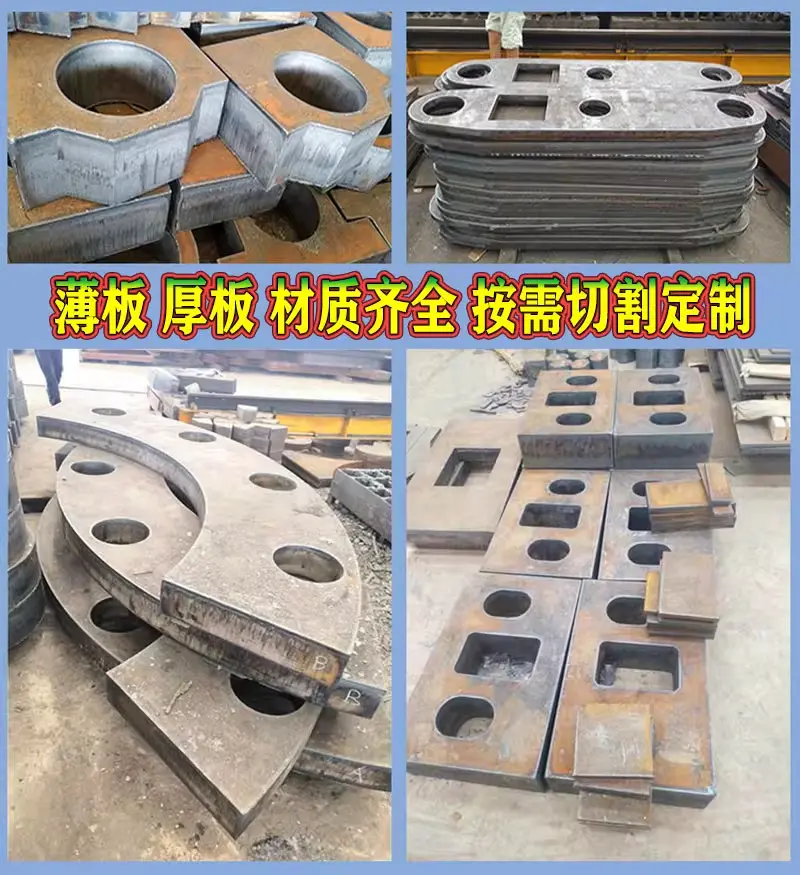
工业客户Zui担忧的并非单件精度,而是百件批次的一致性。重庆灼光物资有限公司建立三级质量锚点体系:第一级为材料锚点——每批次钢板附带钢厂原始质保书与本厂光谱复验报告;第二级为工艺锚点——每台折弯机配置压力-位移实时监测模块,当折弯力偏离设定值±2.3%时自动停机;第三级为成品锚点——锥形筒全数进行氦质谱检漏,弯头进行磁粉探伤。这种锚点设计使产品一次交检合格率稳定在99.6%,远高于行业87%的平均水平。我们拒绝用“抽检合格”替代“全检可控”,因为化工管道中一个0.15mm的微裂纹,在3.2MPa氢气介质下可能于72小时内扩展为穿透性缺陷。
面向工业现场的交付价值重构
钢板加工的价值终点不在车间大门,而在客户安装现场。重庆灼光物资有限公司将重庆钢板加工服务延伸至安装支持环节:所有锥形筒出厂前完成法兰螺栓孔配钻,并标注旋转方向与介质流向箭头;弯头按实际安装角度预设坡口角度,消除现场二次修磨;提供三维装配模拟图,标注与相邻管件的间隙公差。这种交付方式使某化工园区项目管线安装工期缩短38%,返工率归零。当前订单接受3225.00元每吨的结算标准,该价格已包含材料损耗、工艺研发摊销与全检成本。选择我们,获得的不仅是钢板成型件,更是降低系统集成风险的确定性——当您的工程师在深夜核对图纸时,不必再担心锥筒端口与法兰盘存在0.5mm的不可调间隙。