重庆定制A3铁板 Q235钢板 不锈钢板 激光切割加工定制CNC折弯打孔焊接
山城工业脉络中的精密金属加工能力 重庆不是传统意义上的钢铁重镇,但其制造业生态却在地形与历史的双重塑造下形成独特韧性。两江交汇处的坡地、桥隧密布的立体交通、老工业基地沉淀的技工队伍,共同支撑起一批专注细分工艺的金属加工企业。福瑞达金属材料有限公司扎根于此,并非依赖大规模炼钢产能,而是将本地装备制造对高适配性结构件的持续
50.00
库存 999
山城工业脉络中的精密金属加工能力
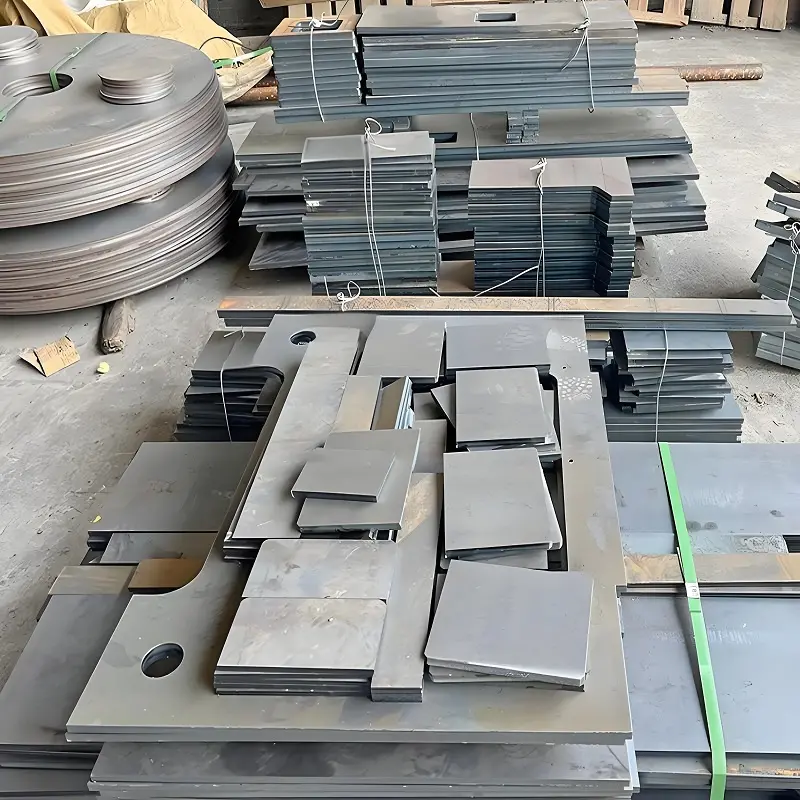
重庆不是传统意义上的钢铁重镇,但其制造业生态却在地形与历史的双重塑造下形成独特韧性。两江交汇处的坡地、桥隧密布的立体交通、老工业基地沉淀的技工队伍,共同支撑起一批专注细分工艺的金属加工企业。福瑞达金属材料有限公司扎根于此,并非依赖大规模炼钢产能,而是将本地装备制造对高适配性结构件的持续需求,转化为对材料选型、切割精度与成形稳定性的深度打磨。A3(即Q235)碳素结构钢在此类场景中承担着承重骨架、设备底座、工装夹具等基础角色;其屈服强度适中、焊接性能优良、冷弯成型窗口宽,配合重庆本地成熟的热轧卷板供应渠道,使批量定制具备现实基础。而不锈钢板的应用则指向更高环境耐受要求——食品机械输送组件、实验室通风管道支架、洁净车间围护龙骨等场景,均需兼顾力学响应与表面钝化稳定性。材料本身无言,但选材逻辑背后,是工程师对服役条件、维护周期、全生命周期成本的综合权衡。
激光切割:毫米级公差如何落地于真实产线
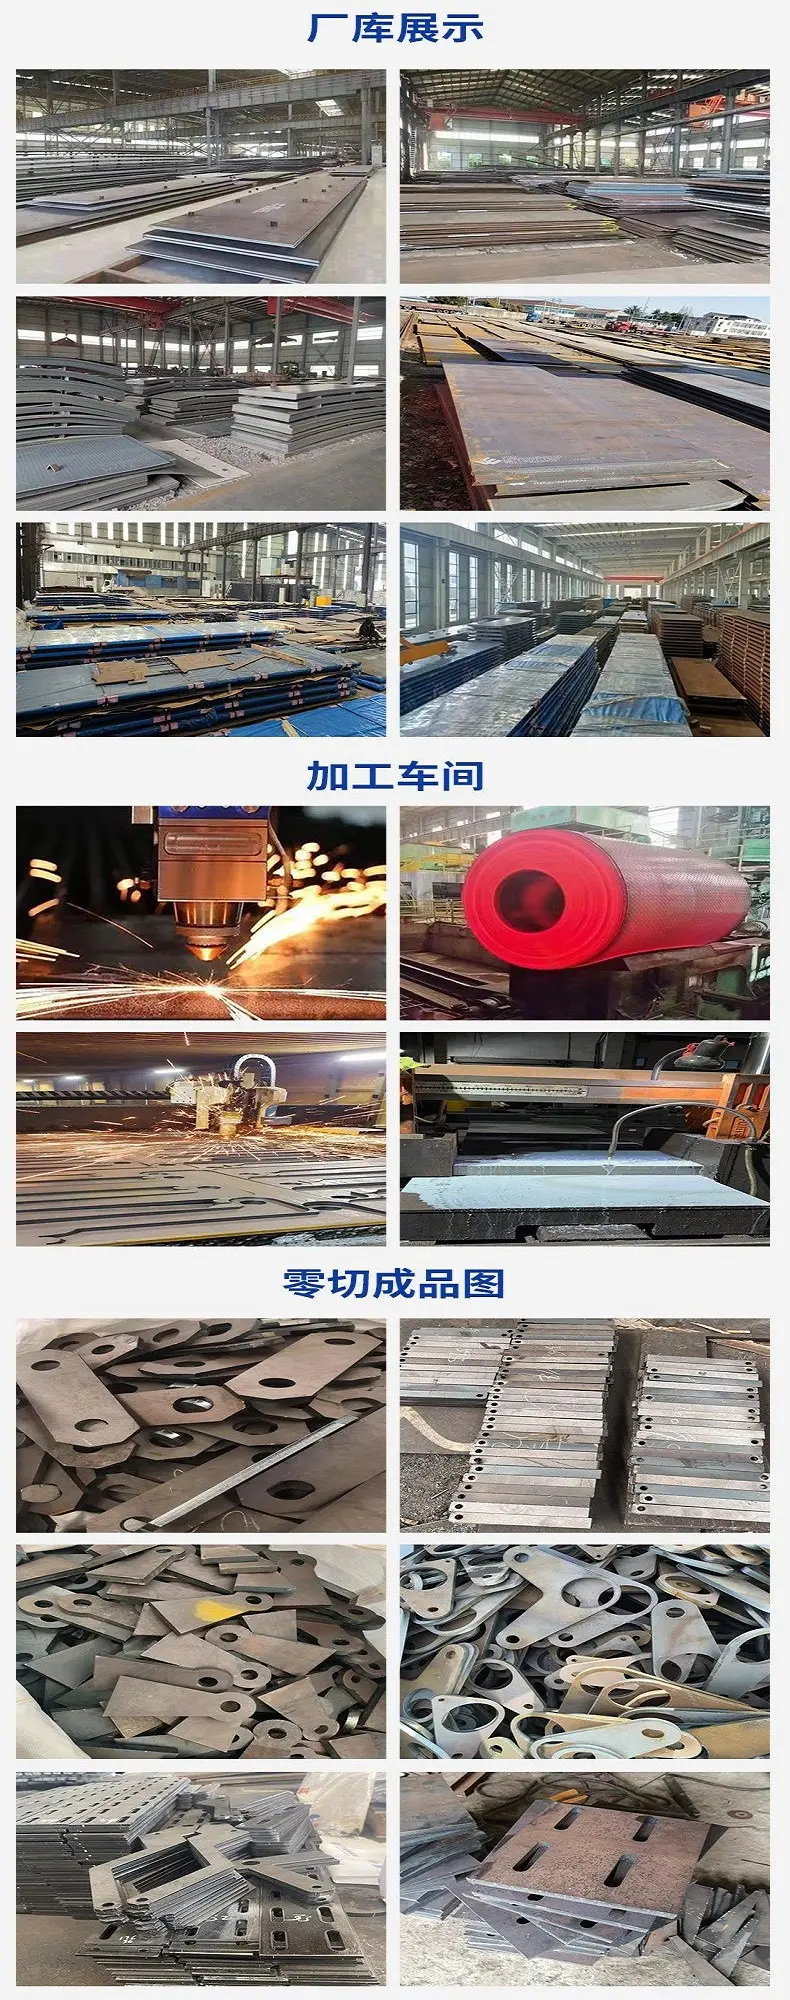
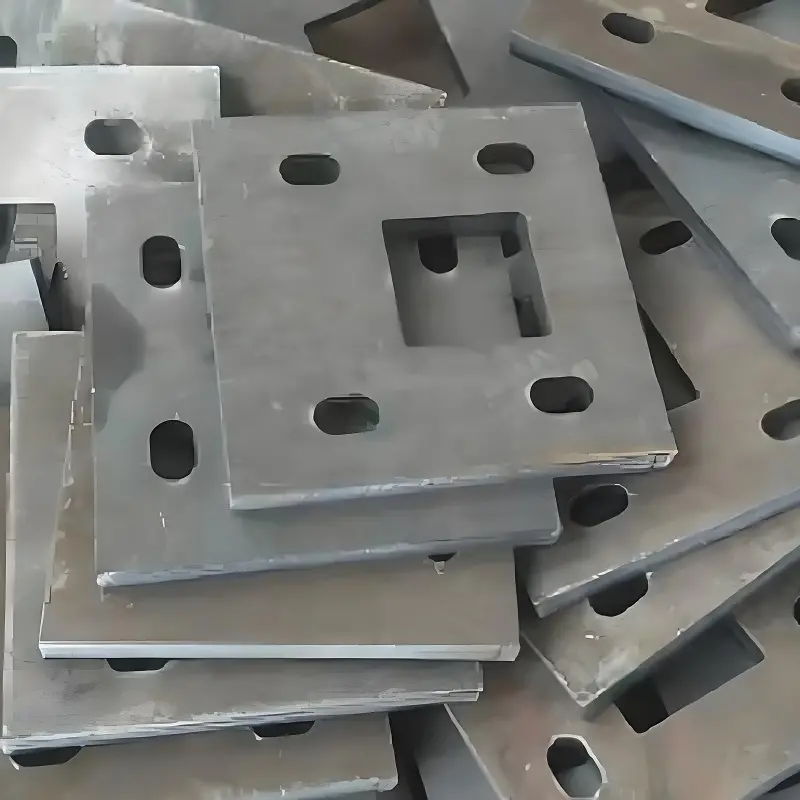
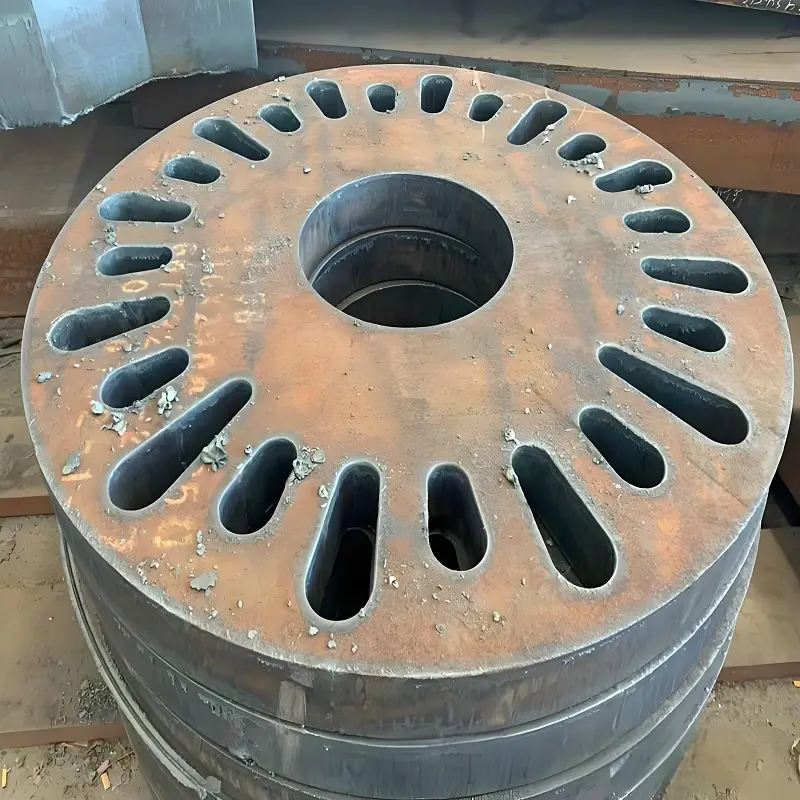
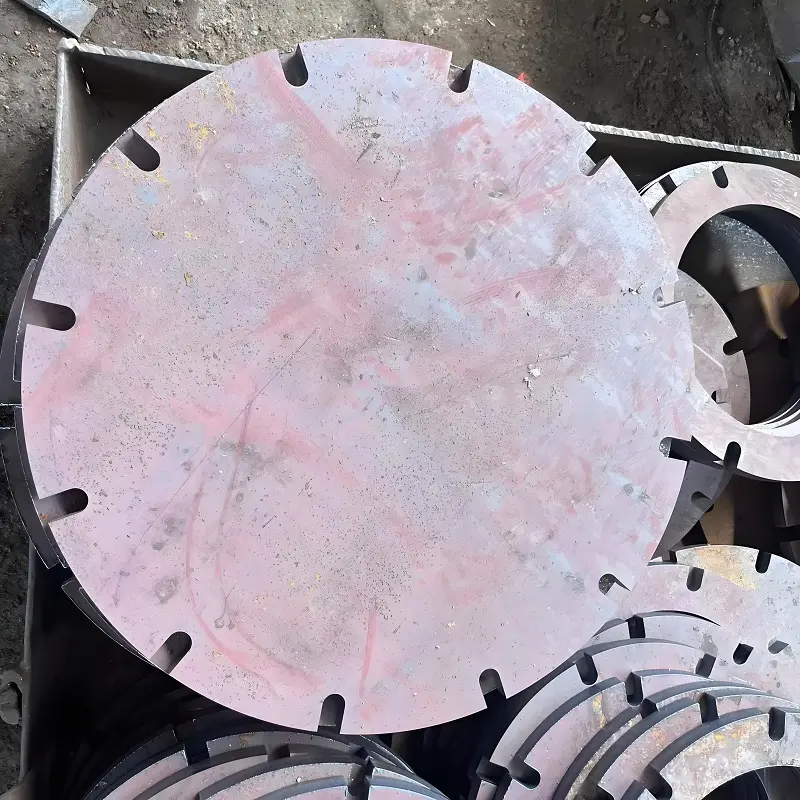
激光切割并非简单“照图下料”。在福瑞达的实际作业中,同一张Q235钢板上存在0.8mm窄缝定位槽、φ3.2mm高密度阵列孔、R2.5mm内圆角折边预切口三类特征时,路径规划必须规避热影响区叠加。1000W光纤激光器在切割6mm厚Q235时,穿孔参数为脉冲频率120Hz、峰值功率3.8kW,此组合可抑制挂渣并减少微裂纹延伸;而切换至1.5mm不锈钢板时,需同步调整辅助气体为氮气、压力升至1.6MPa,否则熔融物无法被完全吹离切口,导致背面氧化发黑。这些参数不是手册抄录的结果,而是通过三年间累计7600余件订单的实测数据反向校准所得。客户提供的DXF图纸若未标注公差等级,技术团队会主动标注GD&T符号——例如对装配孔位标注位置度Φ0.1mm,对轮廓边标注直线度0.05mm/100mm,避免因设计意图模糊引发后续CNC折弯回弹补偿失效。真正的定制,始于对图纸语言的解码能力,而非被动执行。
CNC折弯与焊接:从二维平面到三维结构的应力管控
折弯不是角度刻度的机械复现。当一块300×200mm的Q235板需折出90°双直角框体时,材料厚度、V槽宽度、下模开口尺寸三者构成刚性约束关系。福瑞达采用84°上模配合24mm V槽下模处理4mm厚板,此组合使回弹量稳定控制在1.2°±0.3°,远优于行业常见的2.5°波动范围。这种稳定性源于对每批次板材实际抗拉强度的抽样检测——同标号Q235不同炉次屈服强度可在235–265MPa区间浮动,若统一按理论值编程,成品角度偏差将直接超出装配公差。焊接环节更需前置干预:不锈钢件TIG焊前必须用擦拭坡口两侧30mm区域,去除轧制油膜;而Q235结构件CO2焊则严格限定层间温度≤150℃,否则热影响区晶粒粗化将导致弯曲试验时沿熔合线开裂。所有焊接接头均按GB/T 19867.1进行目视及渗透检测,关键承力焊缝增加超声波抽检。结构可靠性不靠经验猜测,而靠工序节点的量化控制。
为什么定制应聚焦于工艺链闭环而非单点报价
市场上存在大量按平方米或按重量计价的切割服务,但真正制约终端设备交付质量的,是各工序间的耦合误差。某客户曾提供相同图纸分别委托两家厂商:A厂仅完成激光切割,B厂提供“切割+折弯+焊接”全工序。结果A厂交付的零件在客户现场组装时,发现折弯后孔位偏移0.7mm,导致螺栓无法穿入;B厂交付件一次装配成功。差异不在切割精度(两者均达±0.15mm),而在B厂将折弯回弹量反向补偿至切割图形中——提前将孔中心向折弯内侧偏移0.3mm,使终成形状态回归设计坐标。这种跨工序协同能力,需要技术团队理解激光热输入对材料残余应力的影响、折弯模具弹性变形规律、焊接热循环引起的局部收缩矢量。福瑞达的定制逻辑,是把客户图纸视为系统输入信号,输出的是经过工艺链动态修正的物理实体。当您需要A3铁板、Q235或不锈钢材质的A3幅面结构件时,交付的不仅是金属形状,更是可预测、可复现、可装配的制造确定性。这种确定性,正在山城复杂的立交桥体系与精密机床之间,构建新的工业连接点。