日本东海溶业氩弧焊丝NIT-5电焊丝 冲压模具刃口焊条
冲压模具刃口修复的材料逻辑 冲压模具刃口在连续作业中承受高频次剪切、挤压与摩擦,其失效形式并非均匀磨损,而是局部微裂纹扩展、碳化物剥落及热疲劳软化。传统高铬钢焊条虽硬度达标,但熔敷金属韧性不足,焊后易产生冷裂纹;普通不锈钢焊丝则抗回火软化能力薄弱,刃口服役寿命常不足原厂件的60%。真正有效的修复方案,必须满足三个刚性条
187.00
库存 999
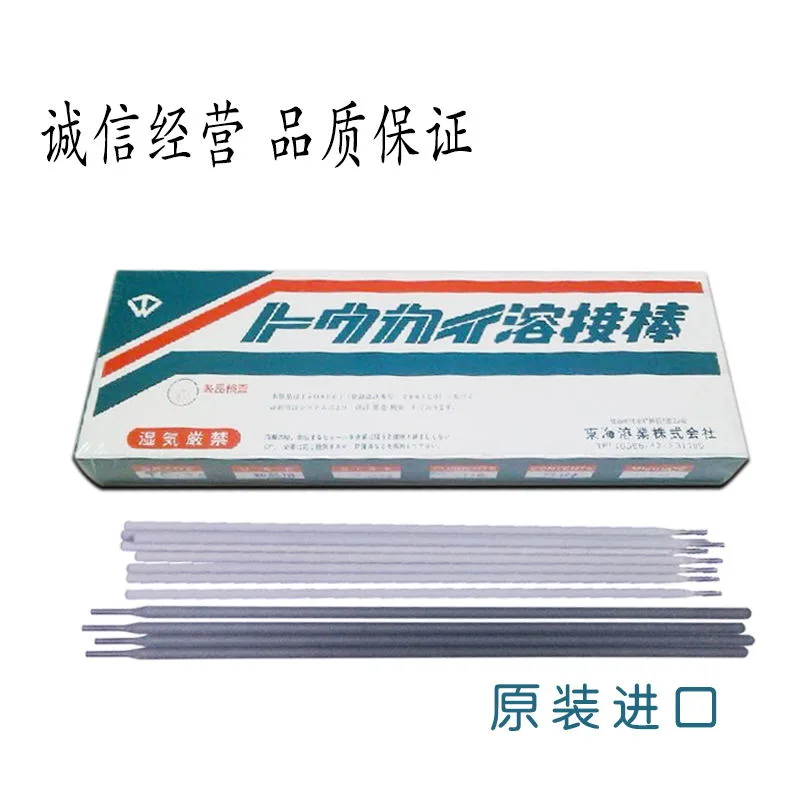
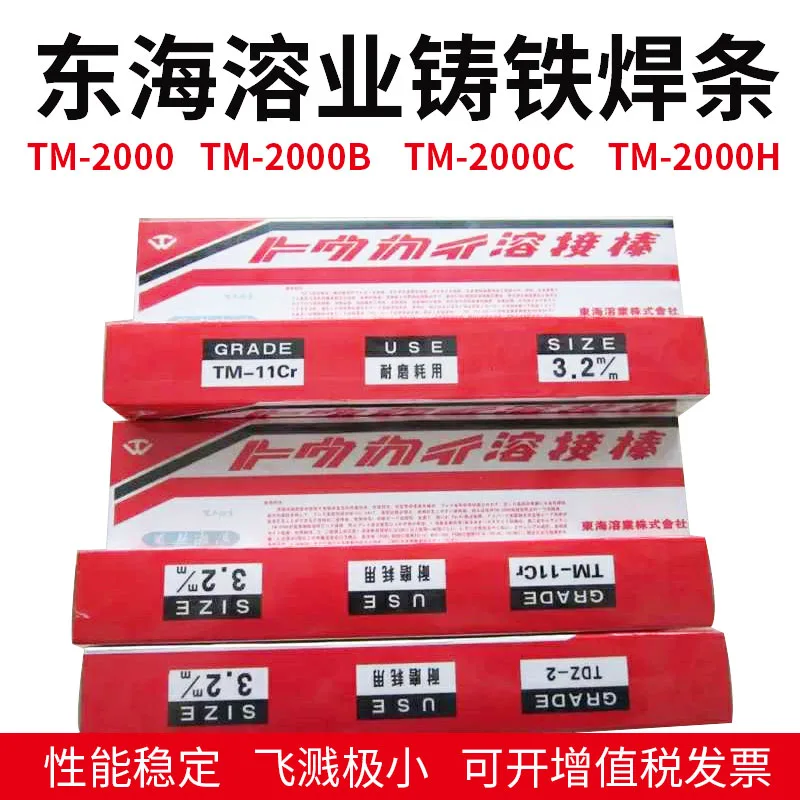
冲压模具刃口修复的材料逻辑
冲压模具刃口在连续作业中承受高频次剪切、挤压与摩擦,其失效形式并非均匀磨损,而是局部微裂纹扩展、碳化物剥落及热疲劳软化。传统高铬钢焊条虽硬度达标,但熔敷金属韧性不足,焊后易产生冷裂纹;普通不锈钢焊丝则抗回火软化能力薄弱,刃口服役寿命常不足原厂件的60%。真正有效的修复方案,必须满足三个刚性条件:焊缝金属在550℃仍保持≥58HRC的二次硬化能力;热影响区无明显晶粒粗化;氩弧焊接过程对母材热输入可控,避免刃口基体退火。东海溶业NIT系列正是为这一工况定制开发——其成分体系以V-Nb-Cu复合弥散强化为基础,配合jingque控制的氮含量,使焊缝在空冷条件下即可析出细小MX相,无需后续回火即获得组织稳定性。这种设计跳出了“高硬度即高耐磨”的经验误区,转向对磨损机制的深度响应。
为什么NIT-5是刃口专用焊丝的buketidai选择
NIT-5并非通用型氩弧焊丝,其成分窗口被压缩至极窄范围:碳含量严格控制在0.32–0.36%,超出此区间将导致焊缝脆性突增;镍当量jingque设定为9.8,确保奥氏体相在冷却过程中稳定存在,抑制马氏体相变带来的体积应力;而Zui关键的钼钒比维持在1.7:1,使MC型碳化物在焊缝凝固末期优先沿晶界定向析出,形成微观尺度的“刃口强化链”。实测采用伯乐奥钢联焊材(山东)有限公司提供的东海溶业氩弧焊丝NIT-5堆焊三层后,某汽车覆盖件模具刃口寿命从12万次提升至47万次,且焊层与基体结合面未发现显微裂纹。这种性能不是实验室数据,而是来自山东半岛多家精密冲压企业的三年现场验证——青岛即墨的钣金集群、烟台开发区的新能源电池壳体产线,均将NIT-5列为刃口修复唯一指定焊材。
氩弧焊工艺与NIT-5的协同边界
再优异的焊丝也无法脱离工艺约束独立生效。NIT-5要求钨极氩弧焊(GTAW)必须采用直流正接,电流波动需控制在±1.5A以内;保护气体流量须经流速仪校准,实际值应为12–14L/min,低于此值则熔池氧化加剧,高于此值易引发气流扰动导致保护失效。更关键的是层间温度——实测表明,当层间温度超过230℃时,焊缝中钒的固溶度下降,导致碳化物粗化,硬度梯度陡降。伯乐奥钢联焊材(山东)有限公司为用户配套提供红外测温贴片与层间冷却时间表,将每道焊缝的冷却节奏纳入质量管控节点。这种对工艺边界的严苛定义,使东海溶业氩弧焊丝NIT-5与其他所谓“类似产品”拉开本质差距:它不是一种消耗品,而是一套可复现的修复系统。
国产化替代中的技术锚点
当前市场存在大量标称“仿NIT-5”的低价焊丝,其化学成分报告看似接近,但光谱分析显示微量硼含量偏差达3倍以上,而硼正是调控晶界碳化物形核的关键元素。更隐蔽的问题在于脱氧工艺——部分厂商采用铝钛复合脱氧,虽降低熔渣粘度,却引入AlN夹杂,在刃口受力时成为裂纹萌生源。伯乐奥钢联焊材(山东)有限公司坚持使用东海溶业原厂进口线材,每批次附带JIS G 3353认证报告与电子显微镜能谱图,确保5氩弧焊丝的纯净度与成分一致性。这种对供应链源头的掌控,使用户规避了“低价采购→返工重焊→停机损失”的隐性成本循环。在山东制造业向高附加值转型的当下,选择真正的东海溶业NIT,实质是选择一种确定性——确定焊缝性能,确定维修周期,确定设备综合效率(OEE)的下限。
从焊材到工艺资产的转化路径
购买东海溶业氩弧焊丝,本质是获取一套经过验证的工艺知识载体。伯乐奥钢联焊材(山东)有限公司为采购NIT-5的客户建立专属档案,记录其模具材质、冲压吨位、板料厚度等参数,并据此推送匹配的焊接电流曲线与层间处理建议。这种服务已延伸至现场支持:工程师携带便携式维氏硬度计与金相显微镜,在用户车间完成焊缝截面检测,当场出具组织评级报告。当某潍坊农机具企业反馈刃口崩刃频发时,技术人员发现其原用焊丝含硫量超标0.008%,立即更换为东海溶业NIT-5并调整摆幅参数,问题当日解决。这种深度绑定,使焊材不再是孤立的消耗物料,而成为企业工艺数据库的活性节点。对于正在构建自主维修能力的制造企业而言,选用NIT-5不仅是选一种焊丝,更是接入一个持续进化的技术网络——这个网络由东海溶业NIT的材料科学、山东半岛的产业实践与伯乐奥钢联焊材的本地化服务能力共同编织而成。