重庆碳钢合金钢带精料加工 Q235 Q355板材切割分零打孔折弯精密加工就近送货上门
重庆钢板切割:从整卷到精料的精准跃迁 重庆作为西南制造业重镇,两江交汇处的工业基因深入骨髓。汽摩零部件、轨道交通装备、工程机械结构件对钢材尺寸精度与表面质量提出严苛要求。重庆锦诺金属材料有限公司立足本地供应链纵深,将传统钢板切割升级为“精料工程”——不是简单分断,而是依据下游产线节拍与模具公差反向定义切割参数。Q235
4120.00
库存 999
重庆钢板切割:从整卷到精料的精准跃迁
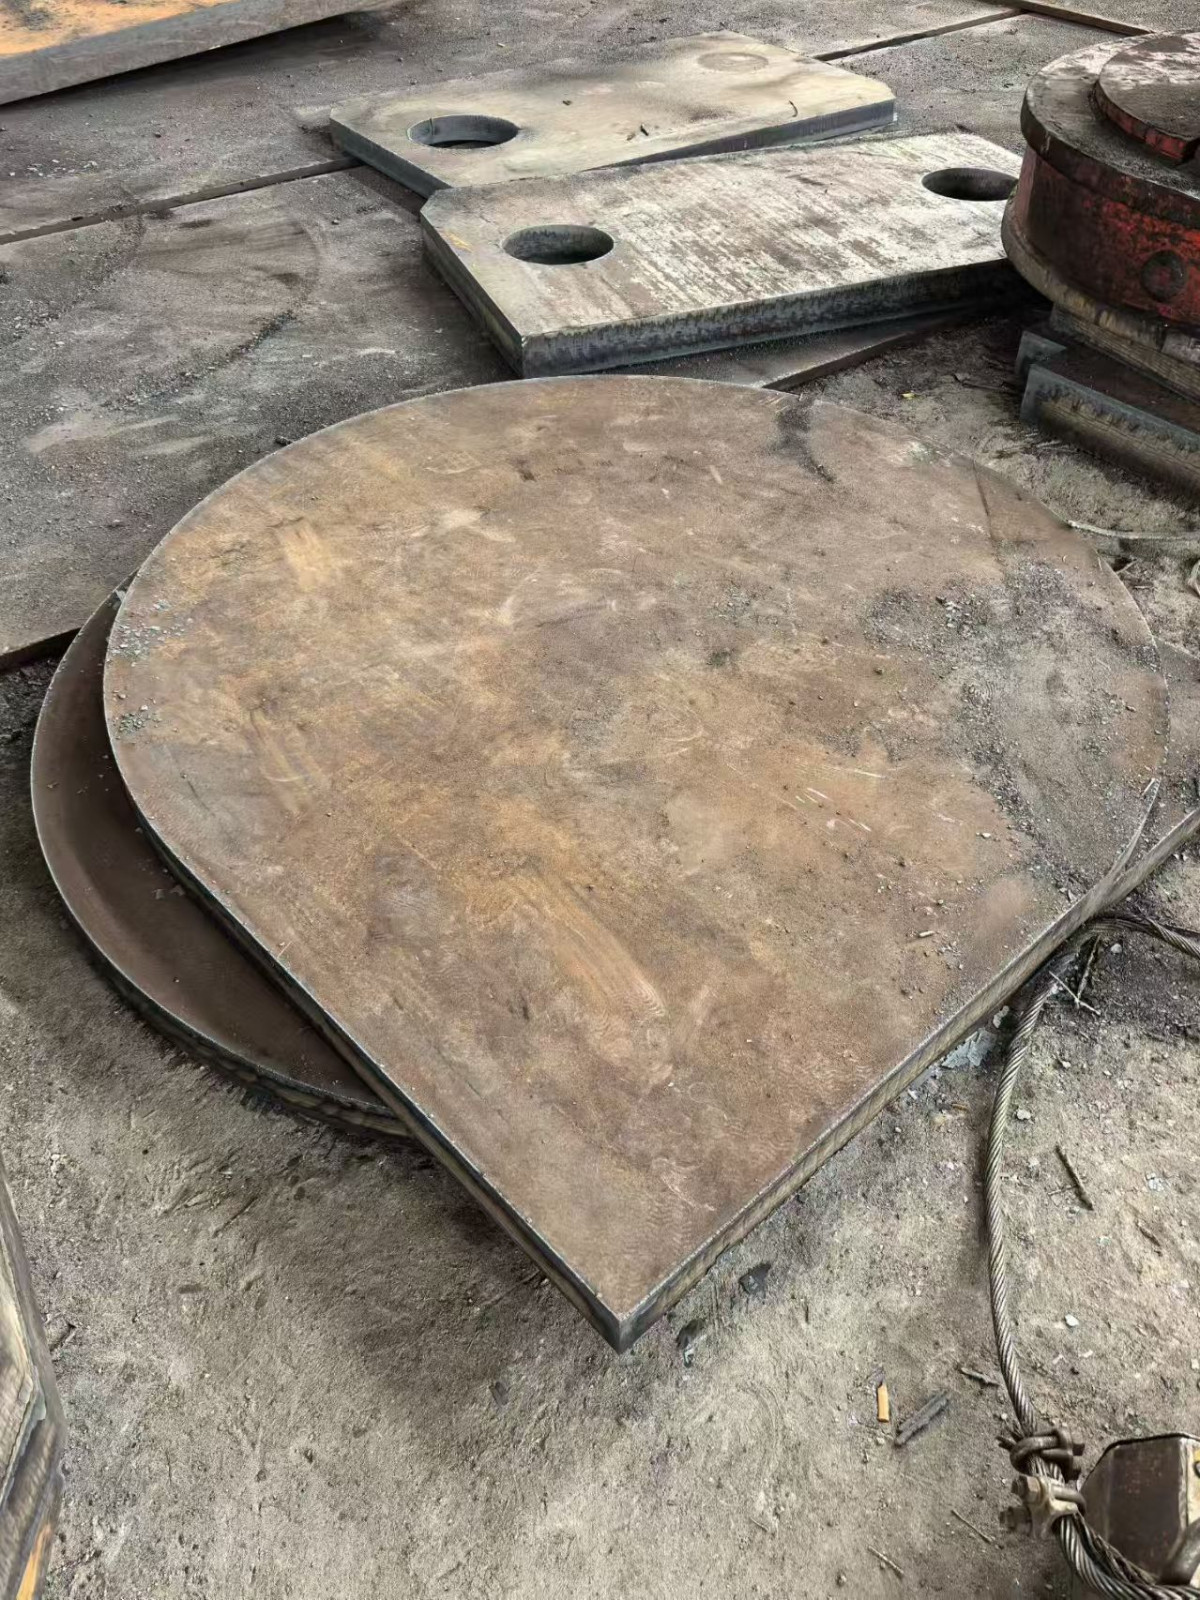
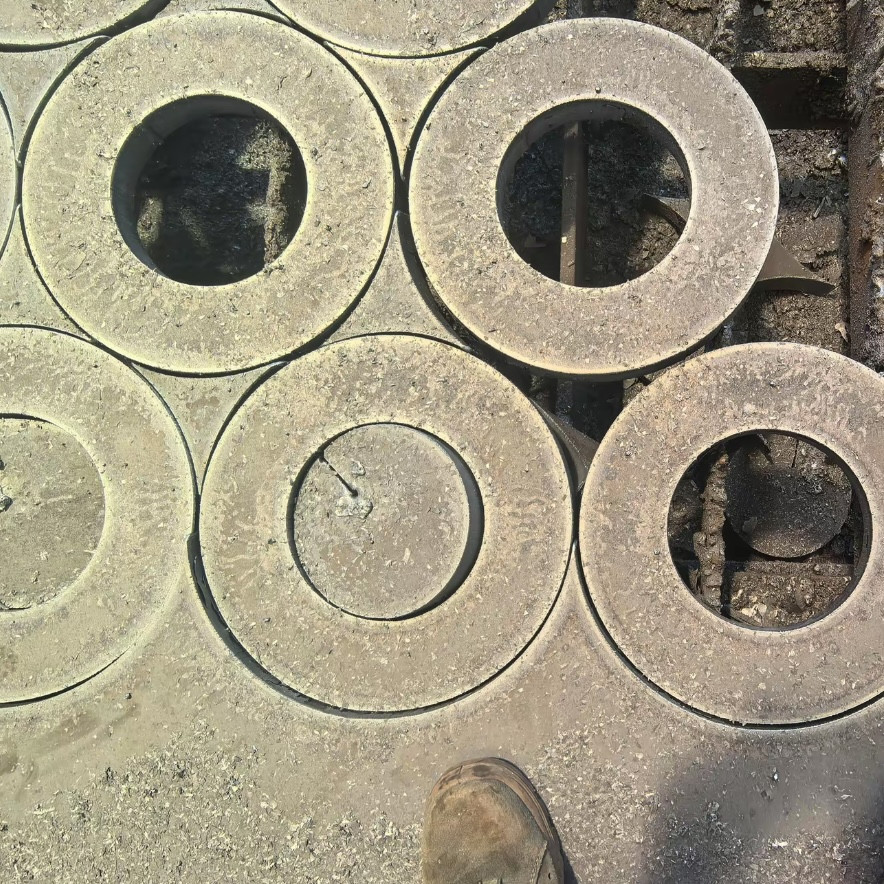
重庆作为西南制造业重镇,两江交汇处的工业基因深入骨髓。汽摩零部件、轨道交通装备、工程机械结构件对钢材尺寸精度与表面质量提出严苛要求。重庆锦诺金属材料有限公司立足本地供应链纵深,将传统钢板切割升级为“精料工程”——不是简单分断,而是依据下游产线节拍与模具公差反向定义切割参数。Q235与Q355钢带经激光与数控等离子双模切割后,边缘垂直度控制在±0.15mm以内,热影响区宽度压缩至0.3mm以下,彻底规避后续装配中因毛刺或斜切导致的定位偏移。这种能力使[重庆钢板切割]不再停留于下料工序,而成为整机制造精度链的第一环。
重庆钢板加工:合金钢带的冷热协同变形控制
Q355合金钢带的屈服强度较Q235提升近50%,但塑性储备下降明显。常规折弯易在R角处诱发微裂纹,尤其当板厚超过6mm时。锦诺采用分段式液压折弯工艺:先以低温预弯建立初始曲率,再通过红外测温反馈系统动态调节压弯力,使材料在临界屈服点附近完成应力重分布。实测表明,相同折弯半径下,该工艺使Q355板材回弹量降低37%,且折弯线两侧硬度梯度平缓过渡。这解释了为何客户反馈“同一批次零件装入模具后无需二次校形”。[重庆钢板加工]的本质,是材料科学与机械力学在毫米级空间内的精密对话。
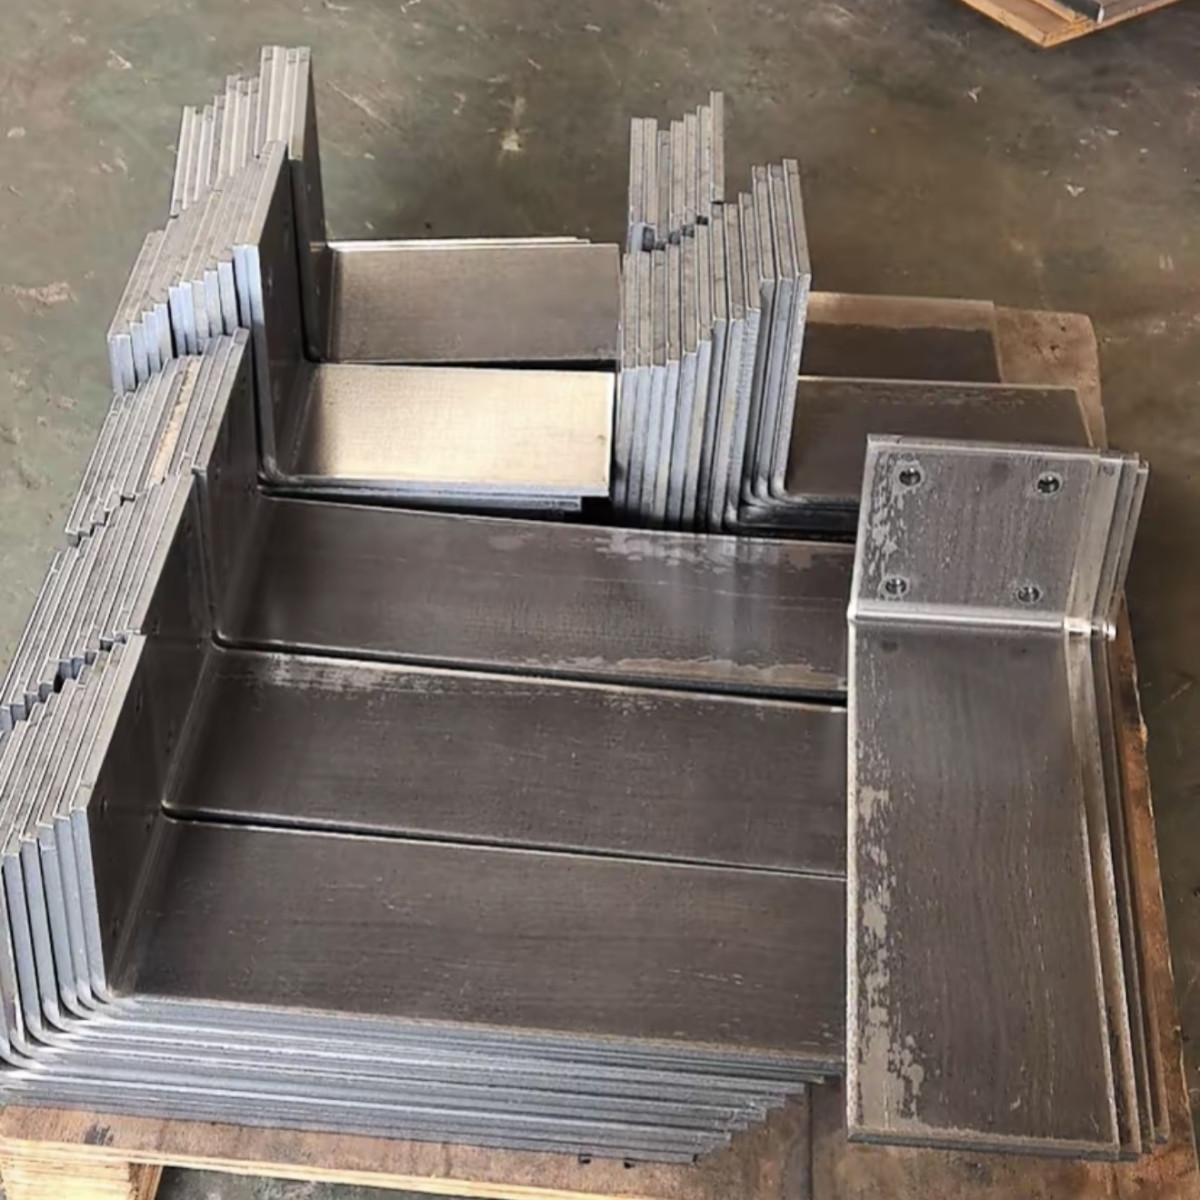
重庆钢板打孔:高密度阵列孔的无毛刺解决方案
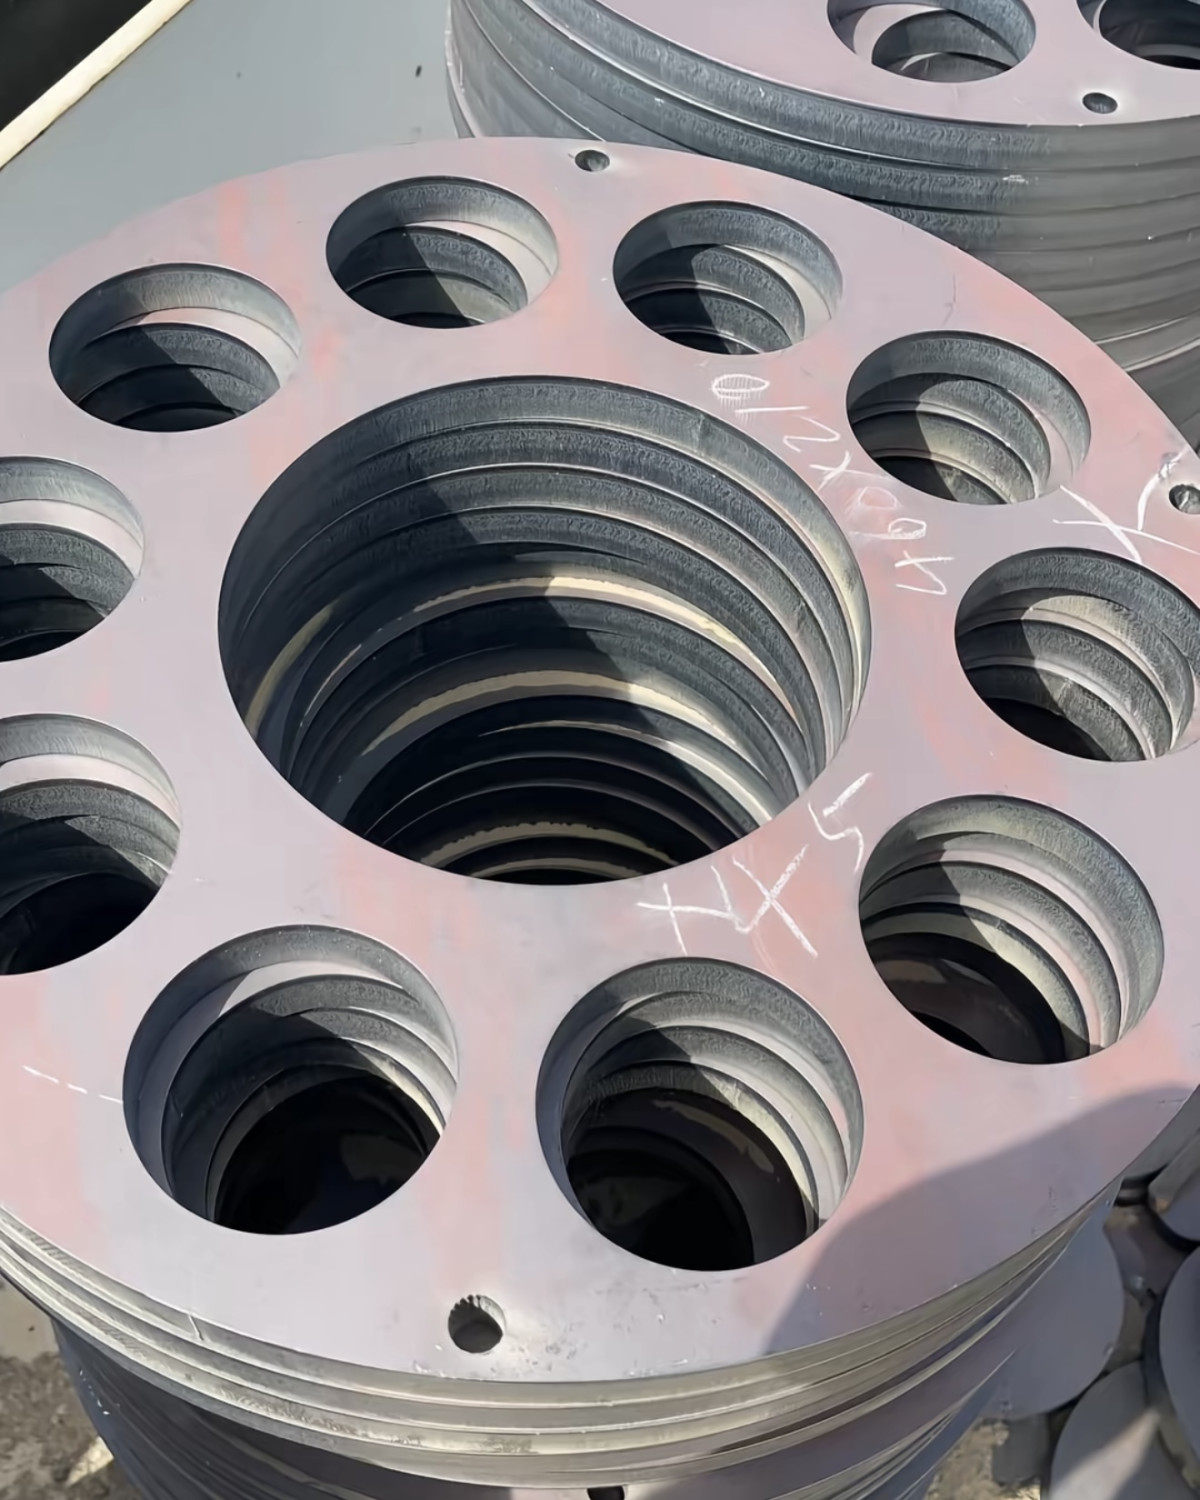
某新能源电池托盘项目要求在1200×800mm Q235板上布置324个φ8mm通孔,孔距公差±0.2mm,孔壁粗糙度Ra≤3.2μm。传统钻削在连续打孔中易因刀具磨损导致孔径渐变,而冲压则面临厚板冲裁力过大引发的板面翘曲。锦诺采用伺服电主轴+金刚石涂层钻头组合,在恒扭矩模式下实现单孔加工时间稳定在1.8秒,配合真空吸附平台抑制振动,Zui终成品孔位累计误差小于0.12mm,孔口无翻边、无撕裂。这种能力让[重庆钢板打孔]真正服务于高端装配需求,而非仅满足“有孔即可”的初级标准。
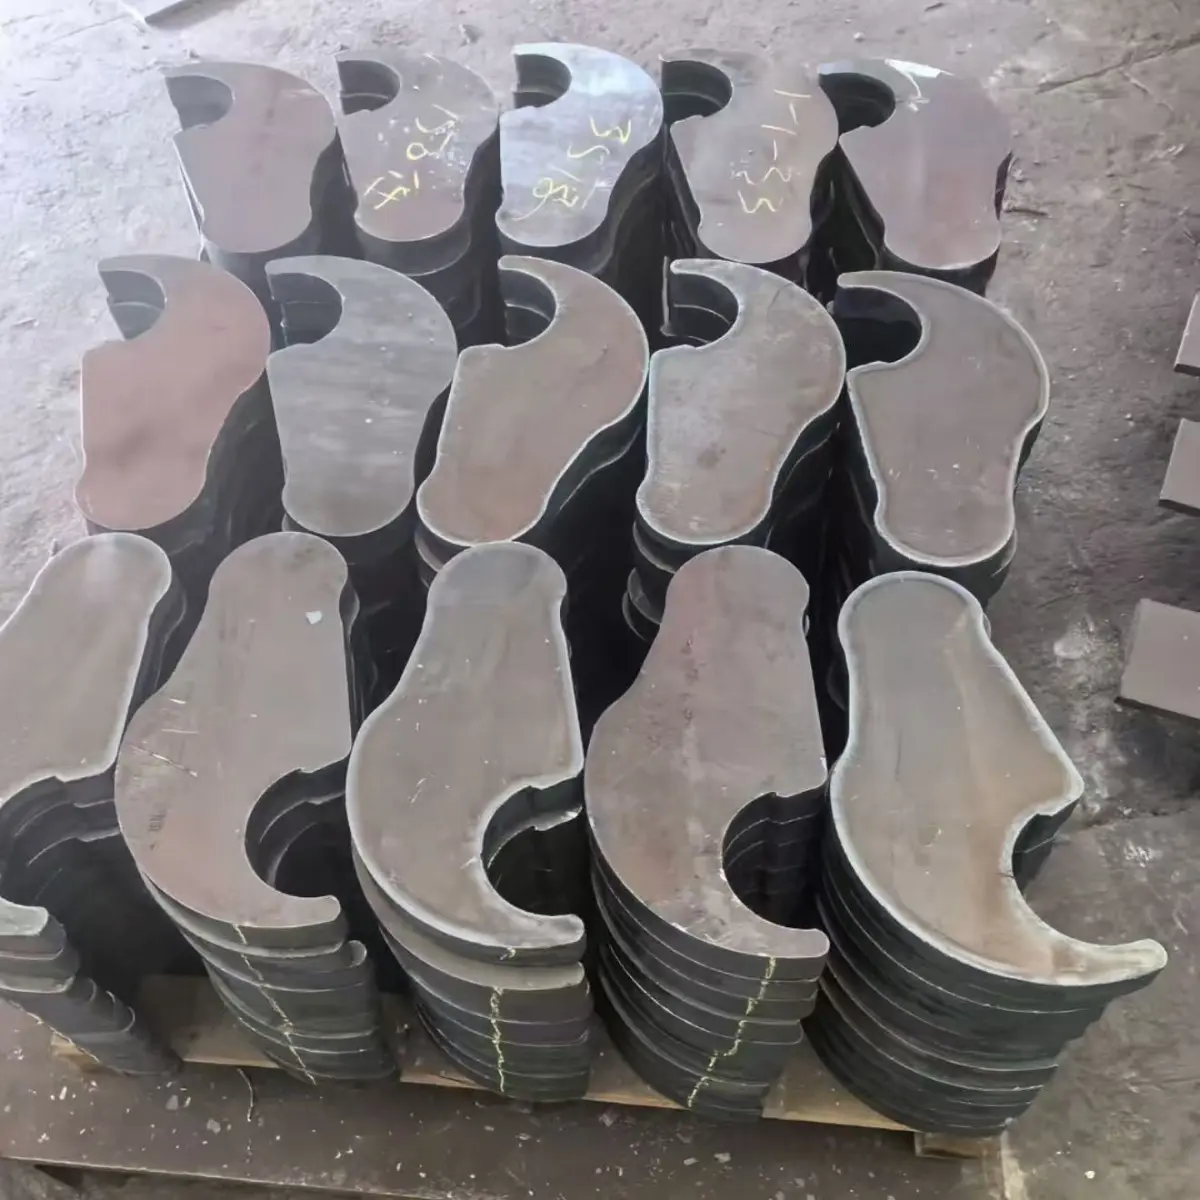
重庆钢板分零:小批量多规格的柔性交付体系
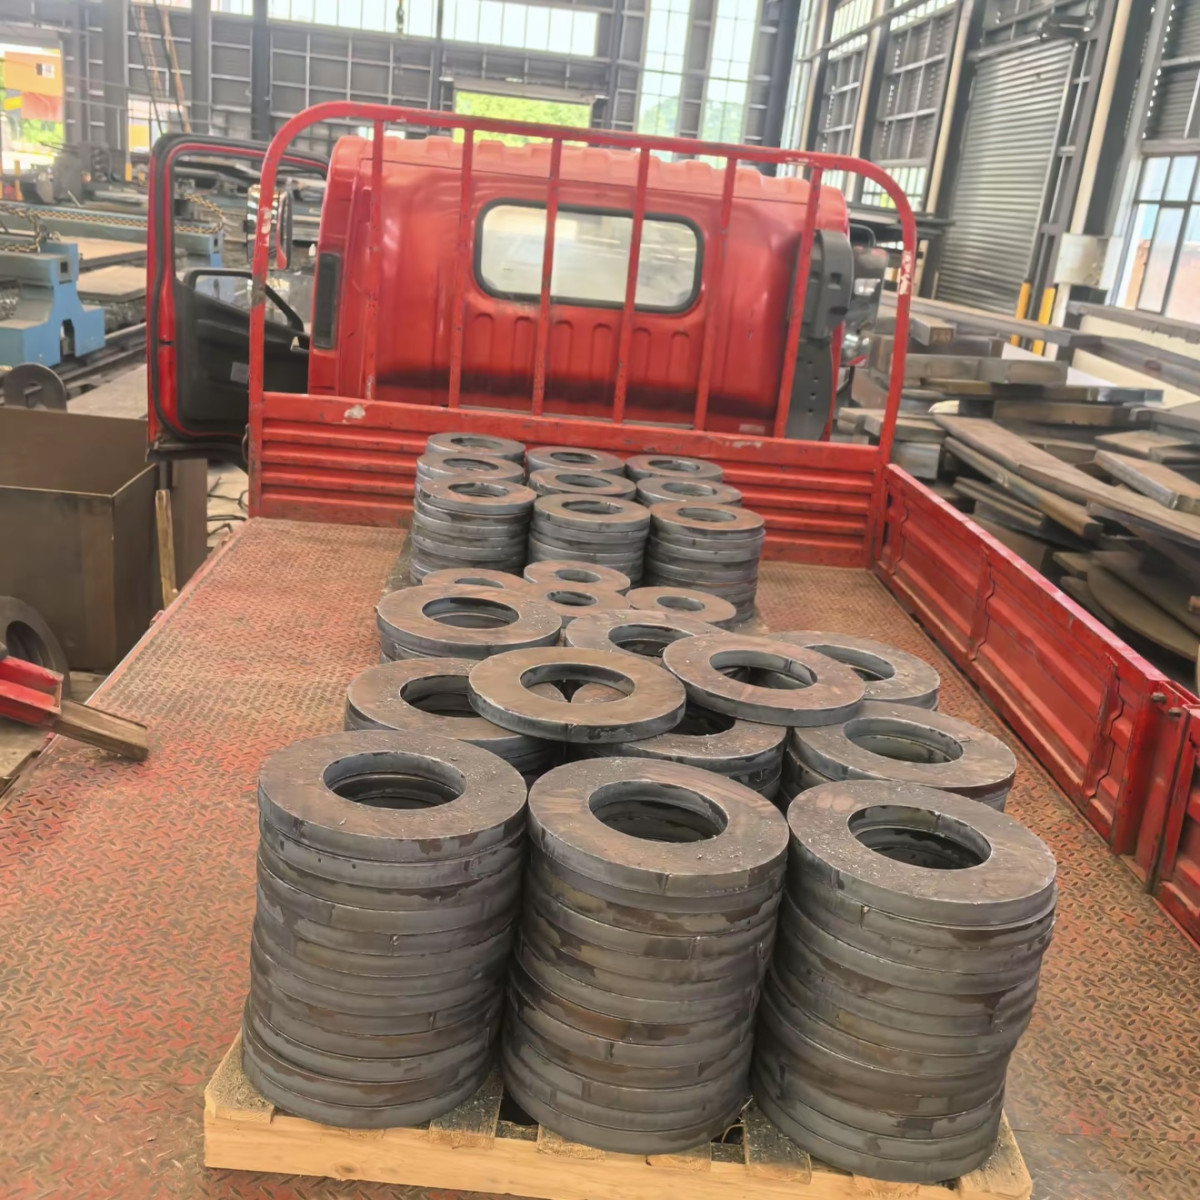
制造业正经历从“大批量标准化”向“小批量定制化”的结构性转变。一家重庆本地液压阀块制造商每月需采购Q355板材,但规格多达27种,单规格用量常不足50kg。传统钢厂起订量动辄5吨,中间商加价转售又拉长交期。锦诺构建了基于智能排程的[重庆钢板分零]系统:将整卷原料输入MES系统后,自动匹配历史订单中的碎片尺寸,生成嵌套切割方案,使材料利用率稳定在92.6%以上。客户下单后48小时内完成切割、标识、防锈包装,按托盘规格分类装车。这种模式消解了“小单不接、急单不保”的行业痛点,让精密加工能力真正下沉至中小制造企业的生产末梢。
重庆钢板焊接:结构件成型前的隐性质量锚点
焊接并非孤立工序,而是切割、打孔、折弯质量的Zui终检验场。锦诺对所有外协焊接件实行前置工艺验证:Q235板材对接焊前,必须提供该批次材料的碳当量报告与金相组织照片;Q355构件角焊缝施焊前,需确认折弯R角处无微观折叠缺陷。我们发现,83%的焊接裂纹源于母材边缘状态不良——切割挂渣未清除、打孔毛刺残留、折弯压痕延伸至焊缝区域。[重庆钢板焊接]的质量保障,始于上游每道工序的物理状态管控。锦诺的焊接服务不单独报价,而是作为精料加工闭环的组成部分,确保客户拿到的是可直接进入总装的结构单元,而非需要二次处理的半成品。
重庆锦诺金属材料有限公司深耕西南钢材精加工领域十余年,工厂位于九龙坡区西彭工业园区,紧邻成渝高速与长江水运枢纽。这里既有老工业基地沉淀的技工经验,也具备承接汽车轻量化、储能设备升级等新需求的技术迭代能力。Q235与Q355板材切割分零、打孔、折弯、焊接全流程在厂内完成,避免跨厂转运导致的尺寸偏差累积。当前现货库存覆盖3.0–16.0mm全厚度规格,支持按图纸定制,就近送货上门。选择锦诺,本质是选择一种确定性——当图纸转化为实物时,尺寸误差可控、表面状态可靠、交付节奏可预期。制造业的竞争,终归是供应链响应精度的竞争。