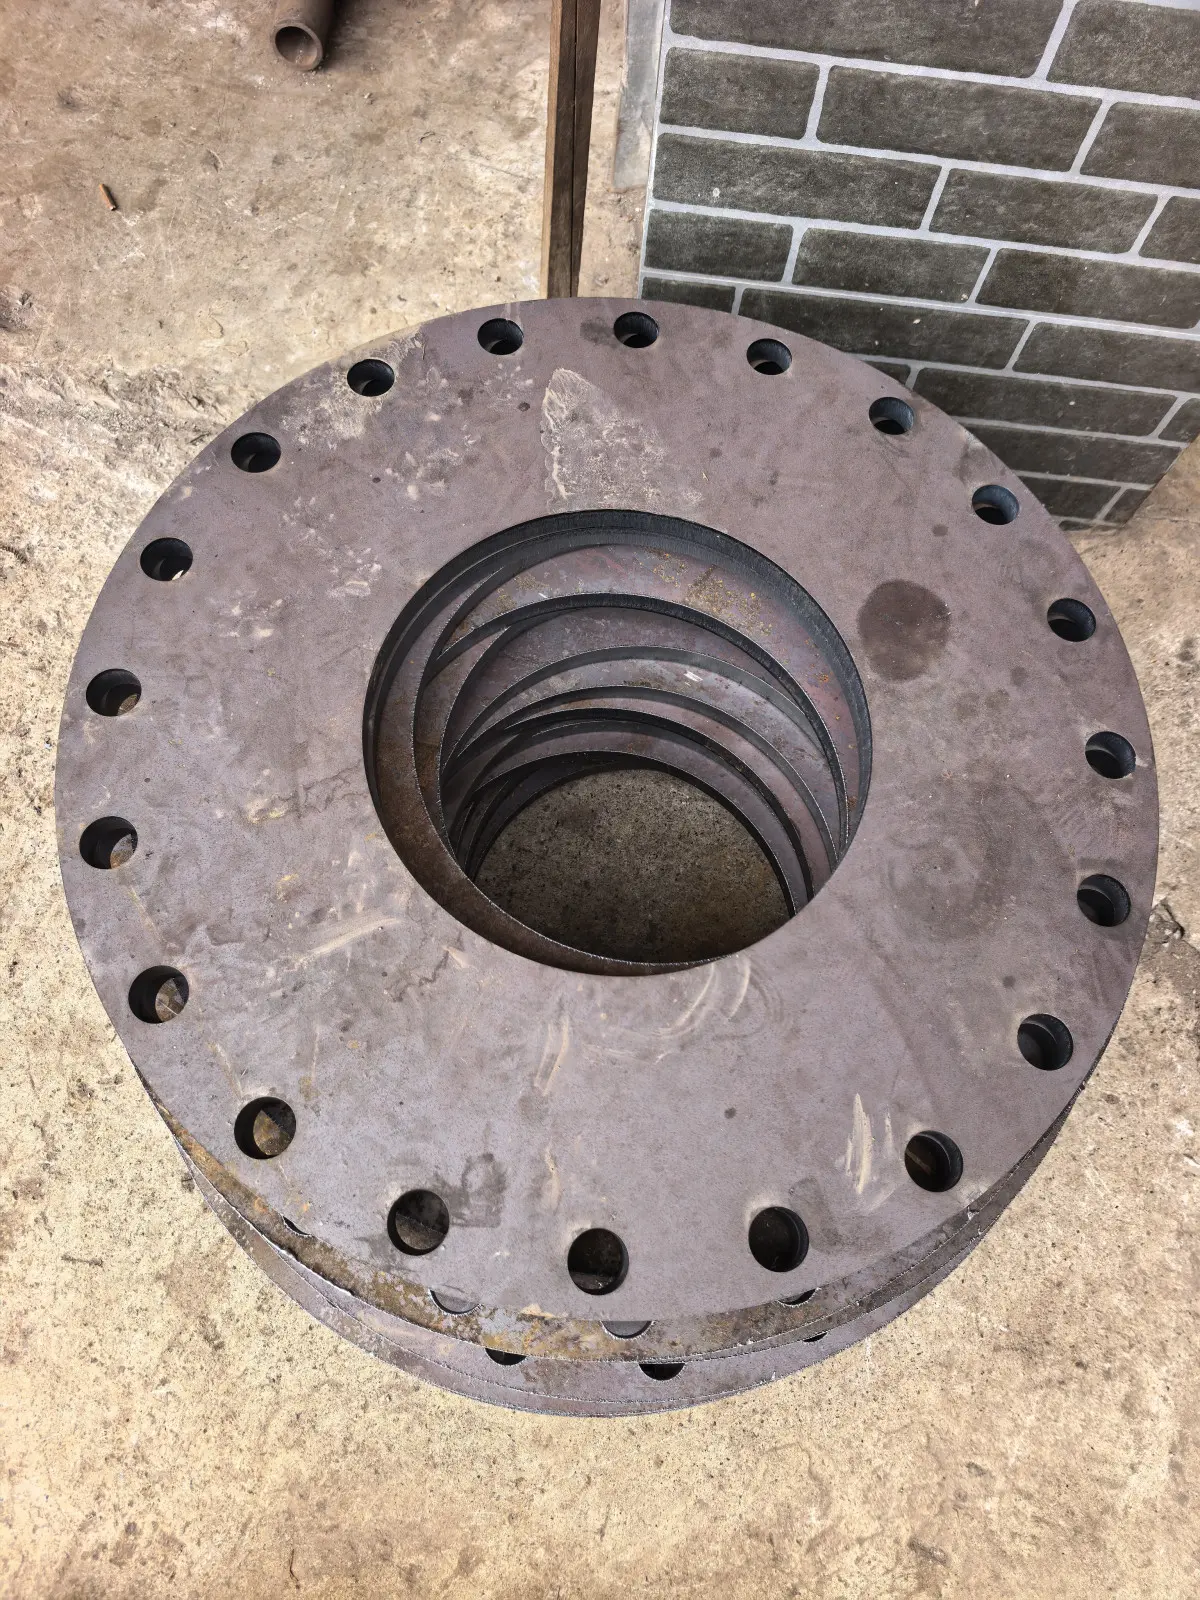
重工配件Q355B精板重庆本地加工厂家厚板折弯攻丝机械配件精密成型定制加工
重庆灼光物资:立足山城工业脉络的厚板精密加工实践者 重庆作为国家重要制造业基地,两江交汇、山势起伏的地貌特征催生出独特的重型装备制造生态。桥梁钢结构、轨道交通构件、港口起重设备等项目对Q355B这类高强度低合金结构钢的需求持续刚性。重庆灼光物资有限公司扎根本地十余年,不依赖异地中转,所有Q355B精板原料直采自鞍钢、首
3620.00
库存 999
重庆灼光物资:立足山城工业脉络的厚板精密加工实践者
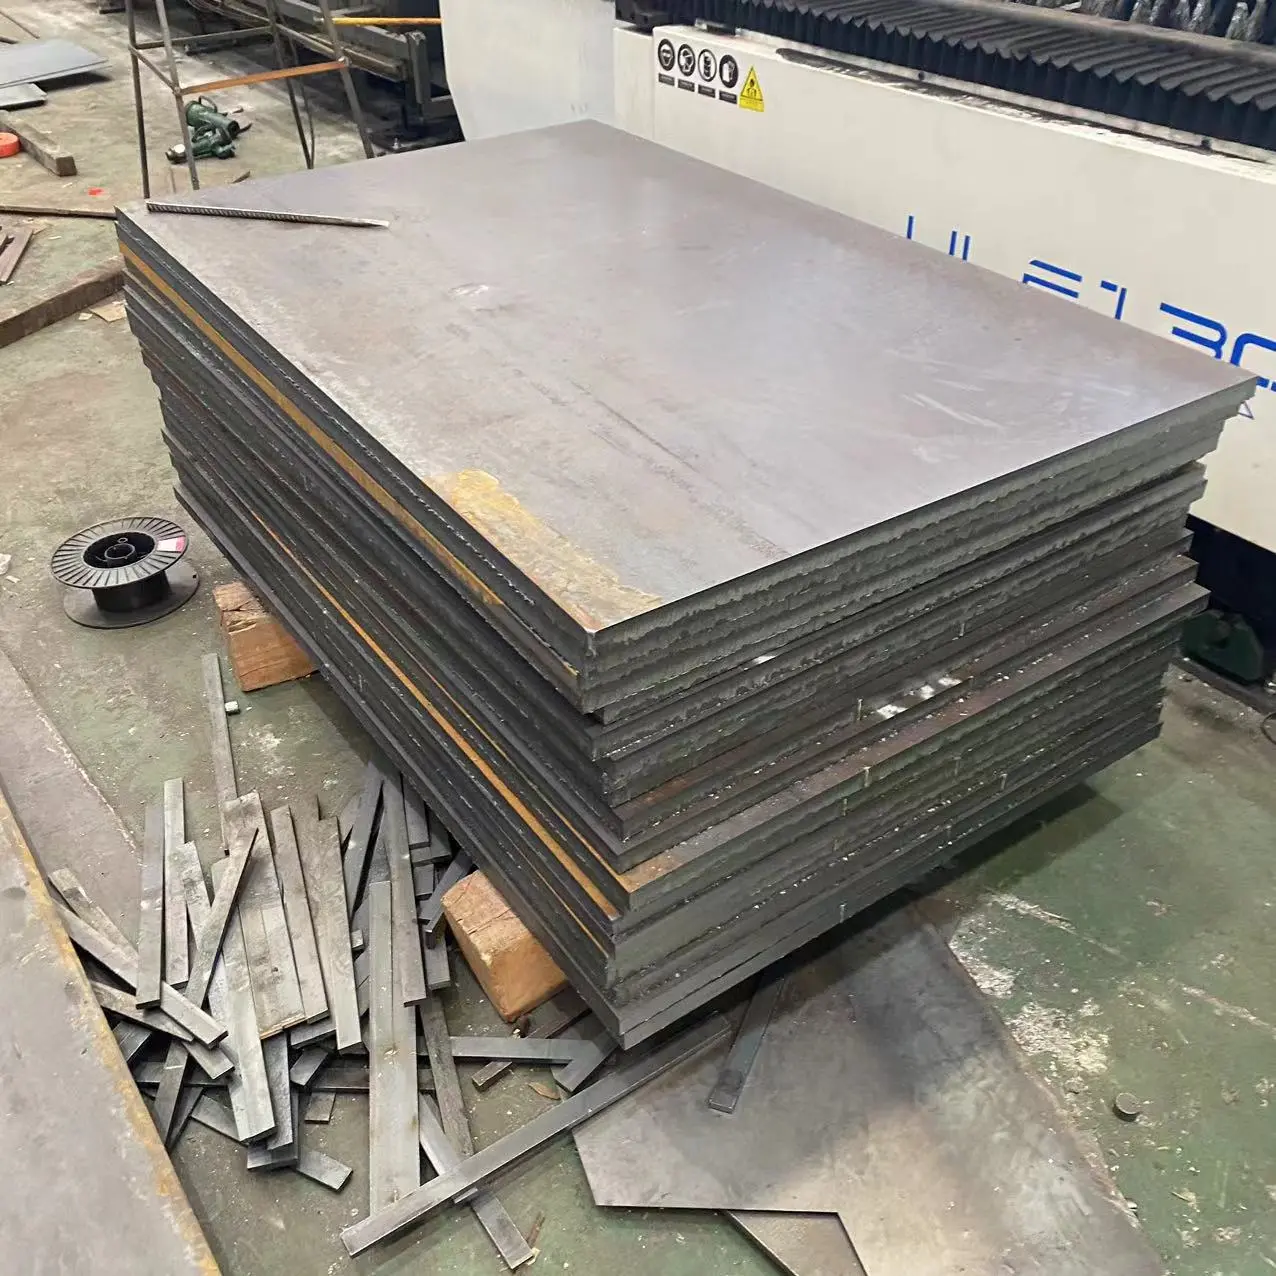
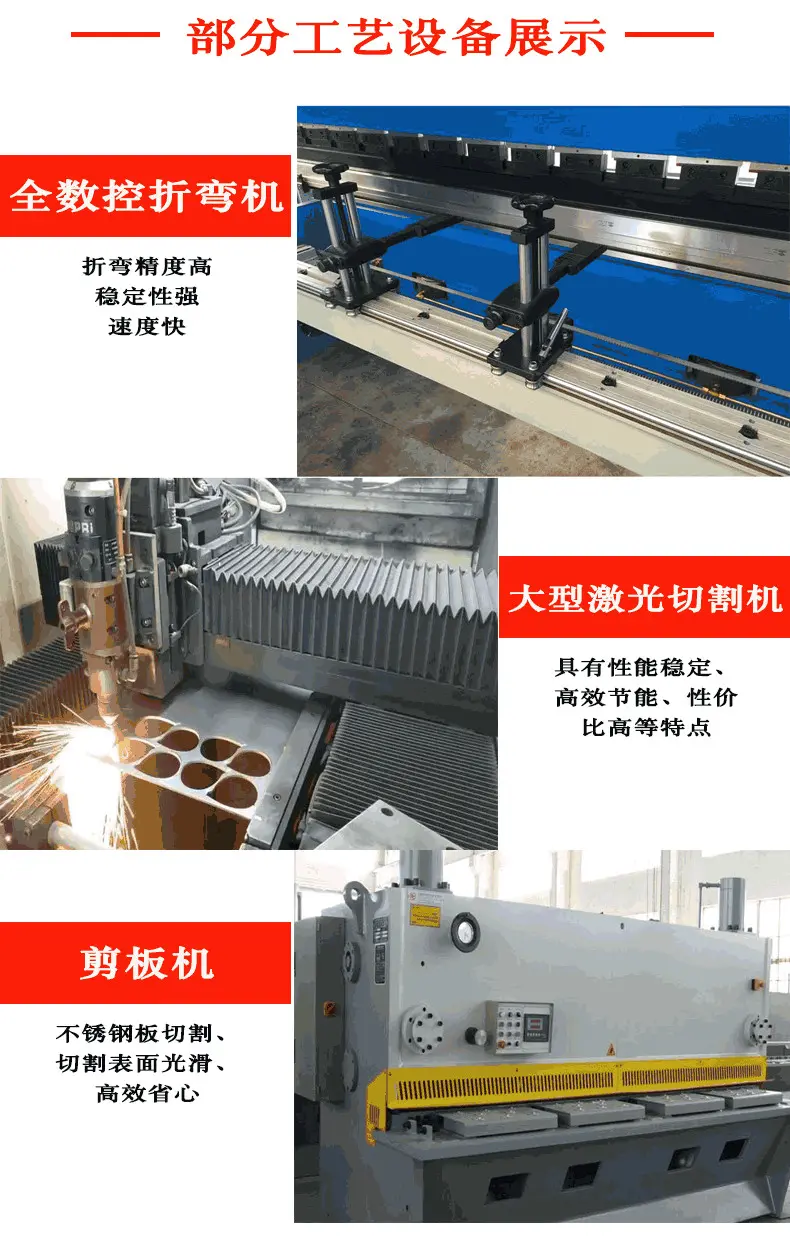
重庆作为国家重要制造业基地,两江交汇、山势起伏的地貌特征催生出独特的重型装备制造生态。桥梁钢结构、轨道交通构件、港口起重设备等项目对Q355B这类高强度低合金结构钢的需求持续刚性。重庆灼光物资有限公司扎根本地十余年,不依赖异地中转,所有Q355B精板原料直采自鞍钢、首钢等一线钢厂,每批次附带材质报告与力学性能实测数据。区别于单纯贸易型供应商,灼光自建6000㎡恒温恒湿加工车间,配备16米数控龙门铣、2000吨液压折弯中心及三轴联动攻丝专机。这意味着从钢板入库到成品交付,全程可控——材料不落地、工序不外包、公差不妥协。山城多坡地、运输成本高,本地化加工不是权宜之计,而是降低物流损耗、规避二次转运变形的根本路径。
Q355B精板:不止于“达标”,更重“适配性”验证
市场常见Q355B执行GB/T 1591标准,但标准仅规定屈服强度≥355MPa、抗拉强度470–630MPa等基础指标。实际应用中,折弯半径控制、攻丝螺纹牙型完整性、铣磨表面粗糙度Ra值稳定性,均受钢材内部晶粒取向、碳当量波动及轧制方向影响。灼光建立Q355B专项工艺数据库:对每卷板按炉号分段取样,测试冷弯90°无裂纹Zui小厚度比、M12螺纹攻丝扭矩衰减曲线、铣削后平面度误差分布。例如某风电塔筒法兰配件要求折弯R角≤8mm且内侧无微裂纹,常规Q355B易在R角处出现鳞状剥离,灼光通过调整轧制终冷温度+预时效处理,将该批次板材的冷弯合格率提升至99.2%。这种基于终端工况反向校准材料参数的做法,使Q355B从“符合标准”走向“匹配场景”。
重庆钢板加工:全流程闭环中的精度锚点
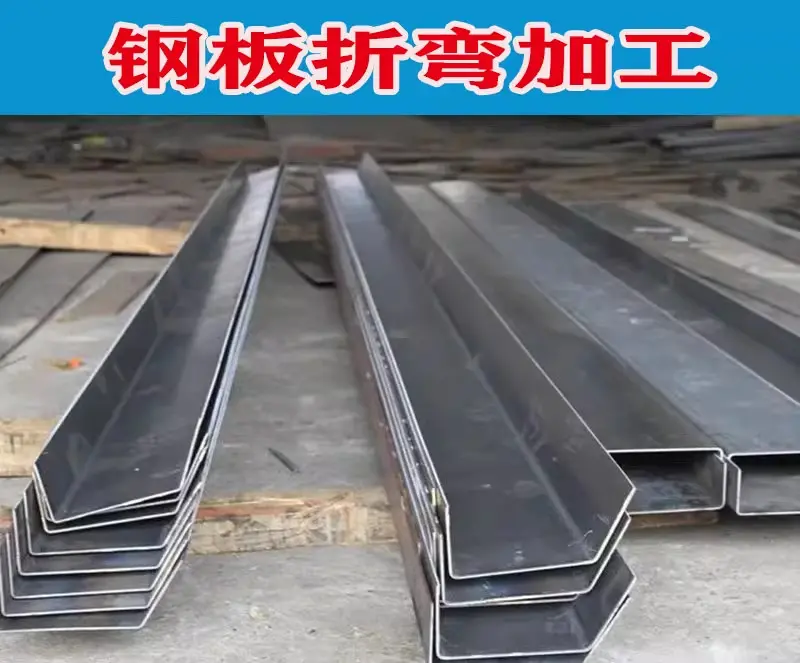
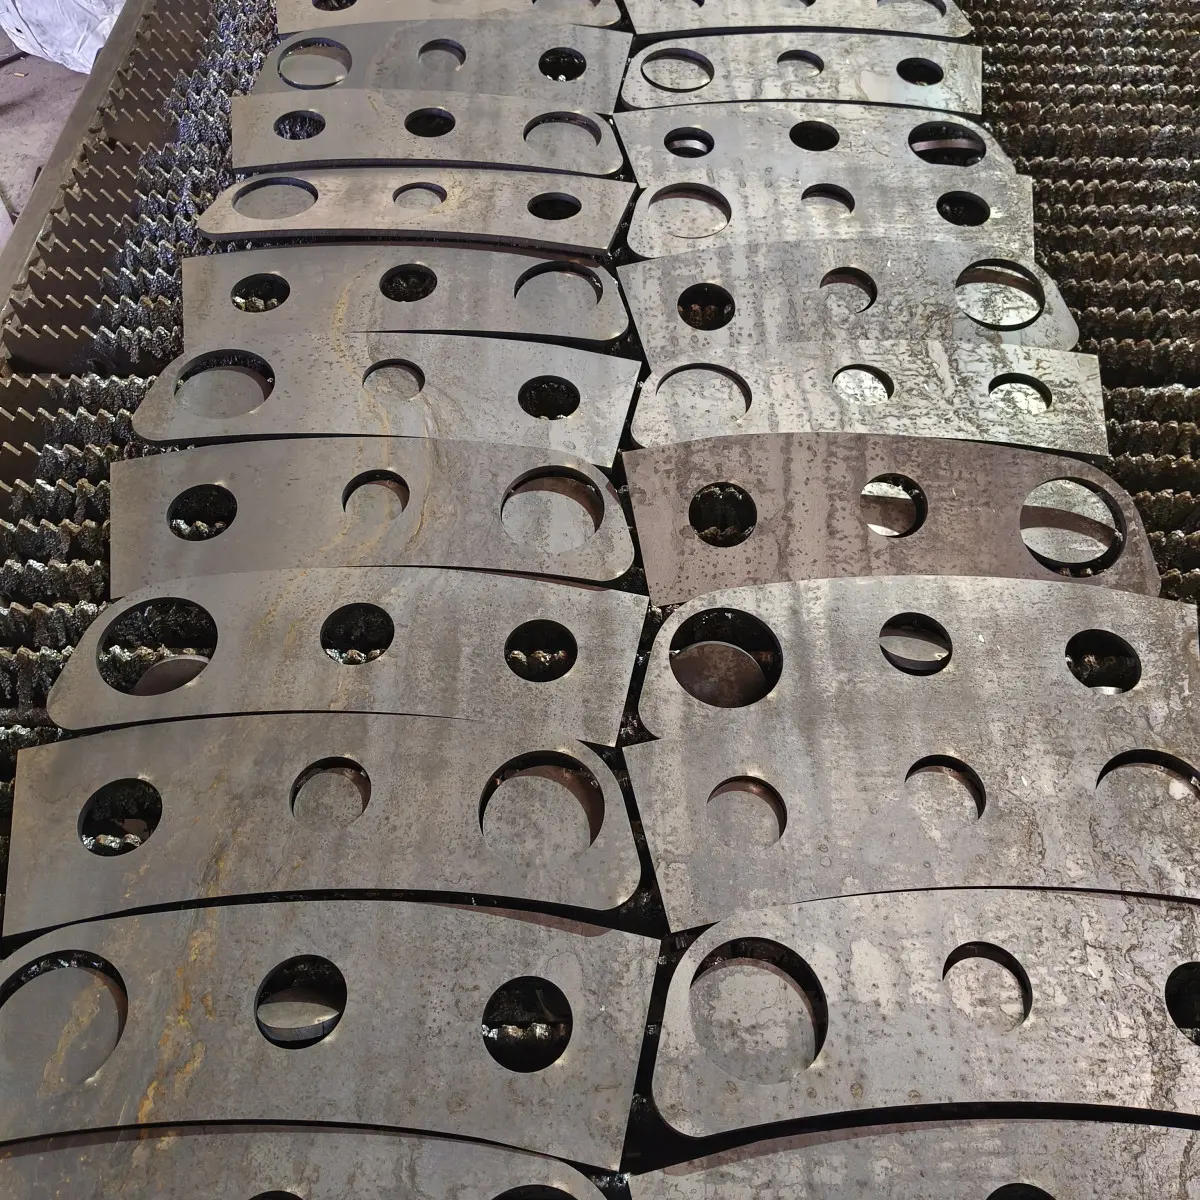
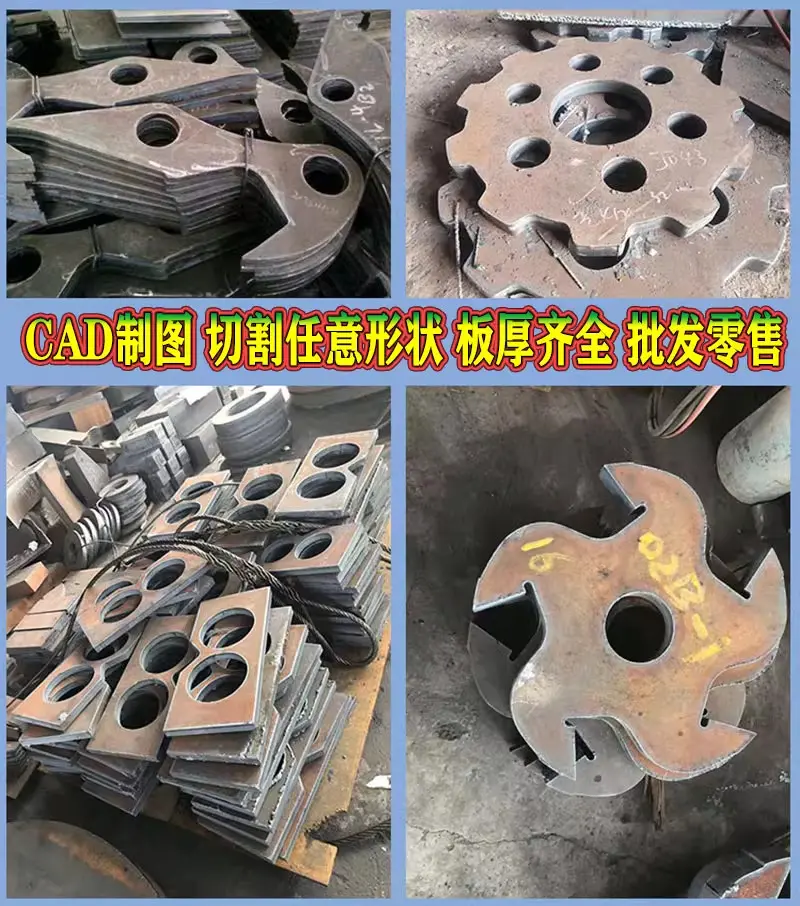
重庆钢板加工的价值不在单道工序,而在各环节间的咬合精度传递。以一套液压支架侧护板为例:先经[重庆钢板切割]完成轮廓下料,等离子割缝需控制热影响区宽度<1.2mm;继而进入[重庆钢板折弯],折弯机需根据板材实际厚度补偿回弹量,而非依赖理论折弯系数;折弯成形后立即进行[重庆钢板铣磨],消除折弯导致的边缘翘曲,保证后续装配面平面度≤0.15mm/m;Zui后实施[重庆钢板分零],将整板按图纸分解为27个独立零件,每个零件标注唯一ID码,对应原始板材炉批号及各工序检测记录。这种全流程可追溯体系,使单件误差累积被压缩在±0.3mm以内。本地加工的核心优势正在于此——工序间转运距离Zui短,温度与湿度波动Zui小,人为干预节点Zui少。
厚板折弯与攻丝:重型装备不可妥协的力学接口
Q355B厚板(20–80mm)折弯面临两大挑战:一是回弹量随厚度非线性增长,30mm板折弯90°实测回弹角可达2.8°,远超薄板的0.5°;二是攻丝时刀具切削阻力剧增,M20×2.5螺纹在60mm厚板上连续攻丝12次后,丝锥磨损量达0.18mm,易导致螺纹牙高不足。灼光采用双策略应对:折弯环节使用带实时压力反馈的伺服液压系统,每折一次自动采集实际角度并修正下压行程;攻丝工序则配置带微量润滑冷却的刚性攻丝单元,冷却液流量按板厚动态调节,60mm板攻丝速度降至18rpm但仍保持牙型完整。这些参数并非经验估算,全部来自灼光近三年积累的237组厚板折弯-攻丝联合试验数据。当客户图纸标注“R12内圆角+M16×2通孔”,灼光交付的不仅是尺寸合格件,更是经过10万次模拟装配验证的力学接口。
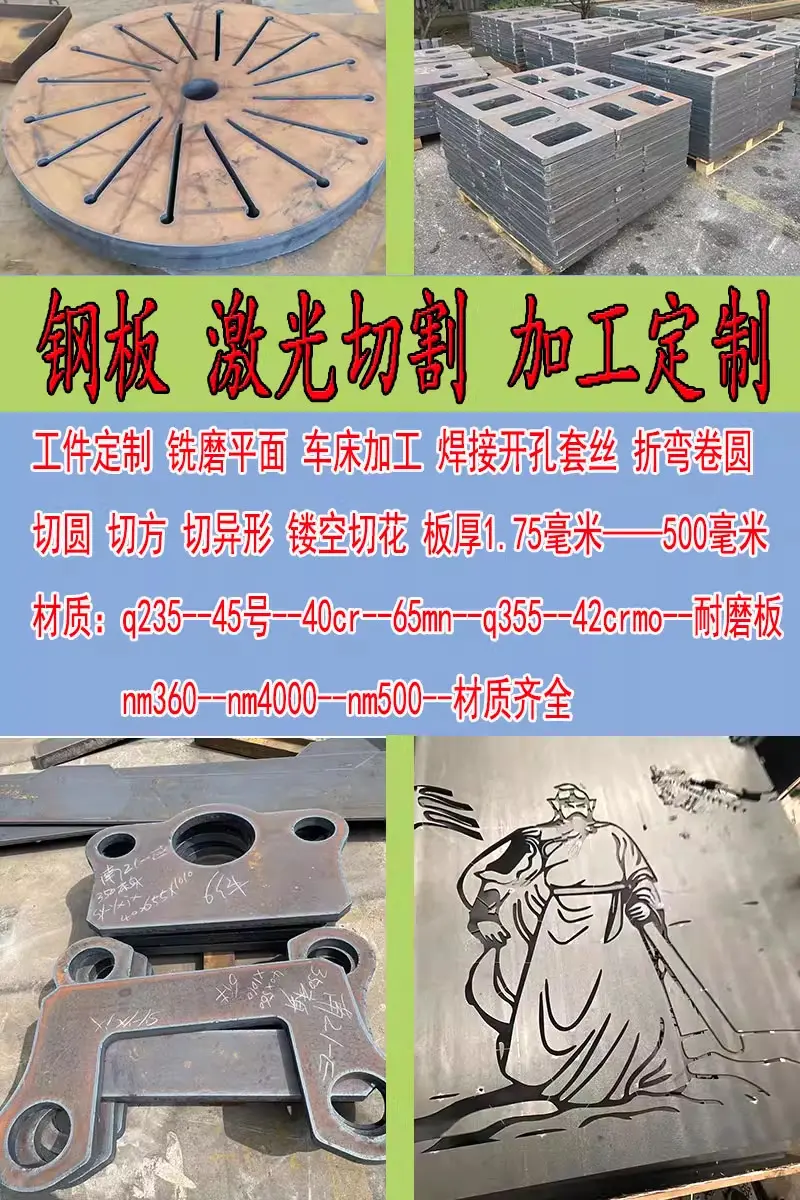
精密成型定制:从图纸到产线的深度协同机制
定制加工的本质是技术语言的双向翻译。客户提供的二维图纸常隐含未标注的应力释放需求,三维模型可能忽略厚板焊接后的收缩变形量。灼光设立专属工艺工程师岗,要求其必须参与客户前期设计评审:针对某矿山输送机机架图纸,工程师指出原设计中4处加强筋交汇点存在焊缝密集区,建议改为阶梯式错位布置,避免热应力叠加导致折弯后扭曲;另一案例中,客户要求80mm厚Q355B板铣出深槽,灼光提出分层铣削+中间退火方案,防止残余应力引发槽壁微裂纹。这种前置介入使定制周期缩短35%,一次交验合格率达94.7%。当客户需要[重庆钢板加工]服务时,灼光提供的是材料特性、工艺边界、设备能力三位一体的解决方案,而非单纯的价格与交期承诺。厚板加工没有捷径,唯有将山城制造业的务实基因,锻入每一道折弯线、每一颗攻丝牙、每一寸铣磨面。