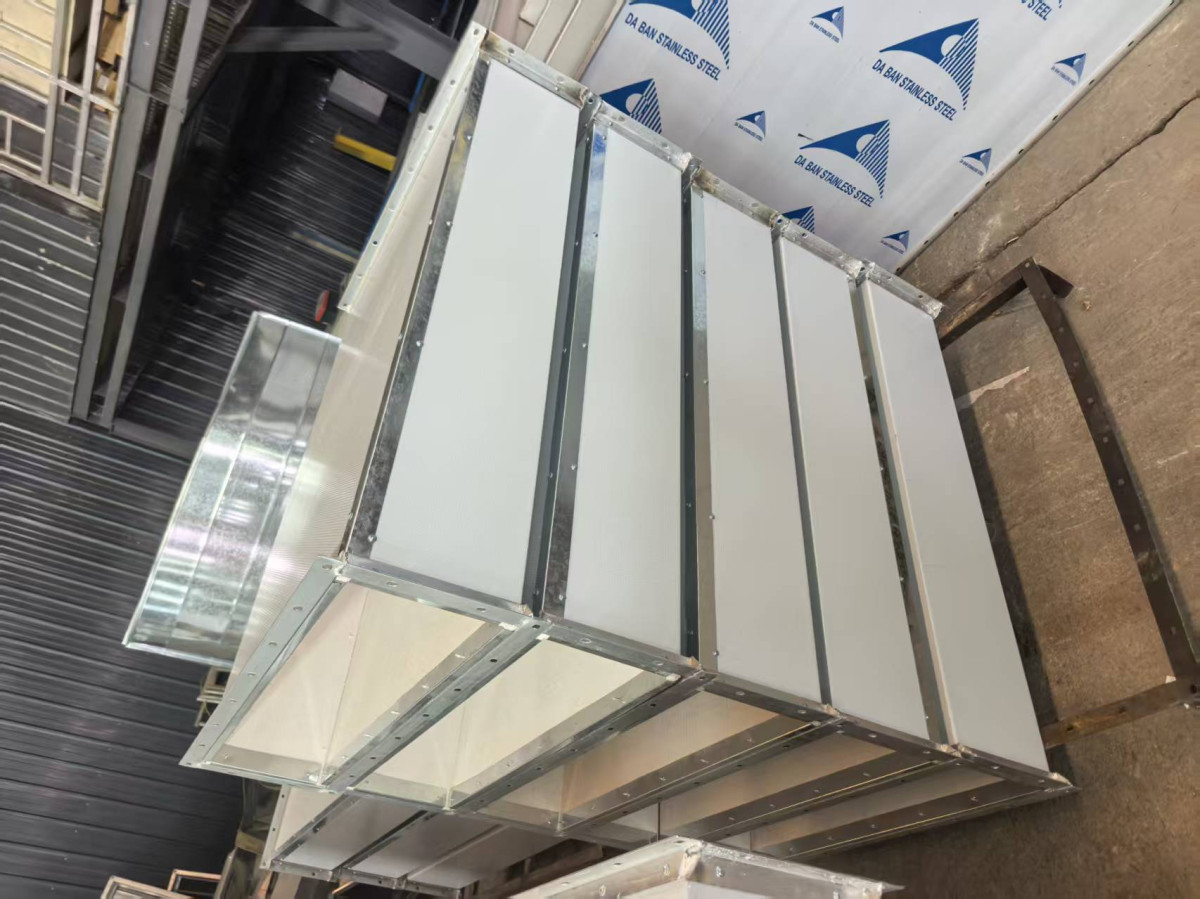
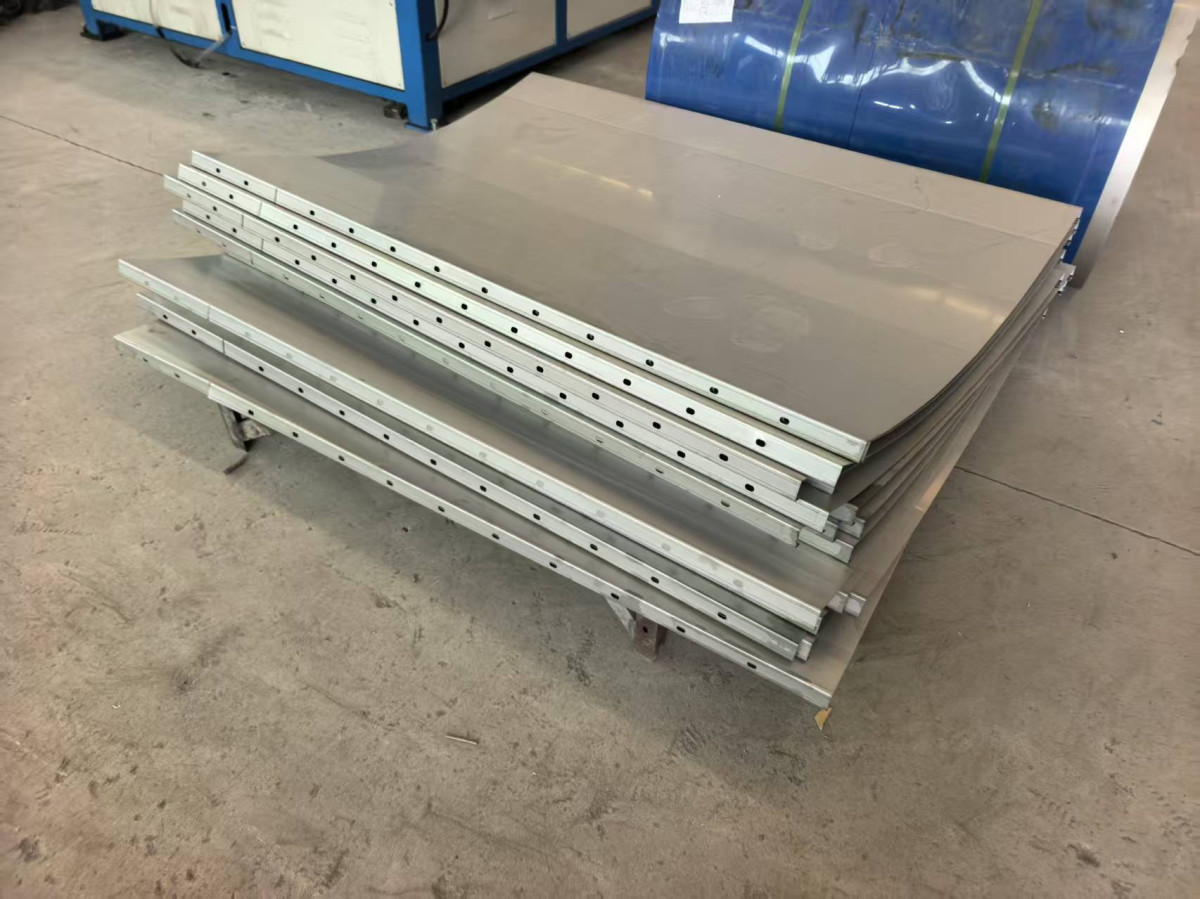
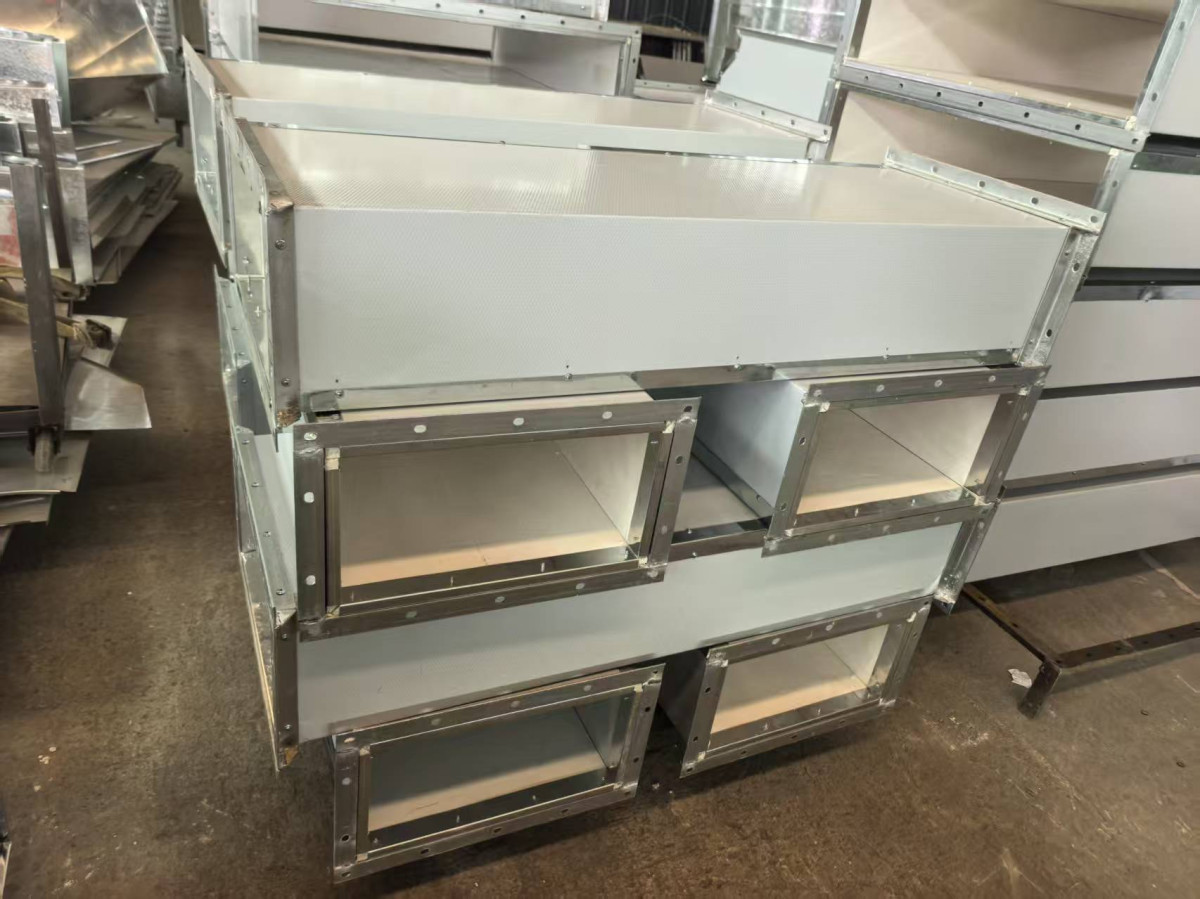
重庆不锈钢风管厨房排烟激光/等离子切割加工
品牌 山东熠烁金属 产品名称 无缝钢管 螺纹管 镀烙光轴 精密管等 产品表面描述 镀锌 镀烙 防锈 光滑无毛刺 用途范围 输送流体、制造机械结构件、锅炉管道、液压支柱等 材质 20#,45#,40Cr, 20CrMnTi,Q345B,D,E,20CrMO等 外径 (OD) 6mm ~ 108mm 内径 (ID) 4mm
10.00
库存 999
# 重庆不锈钢风管厨房排烟激光/等离子切割加工
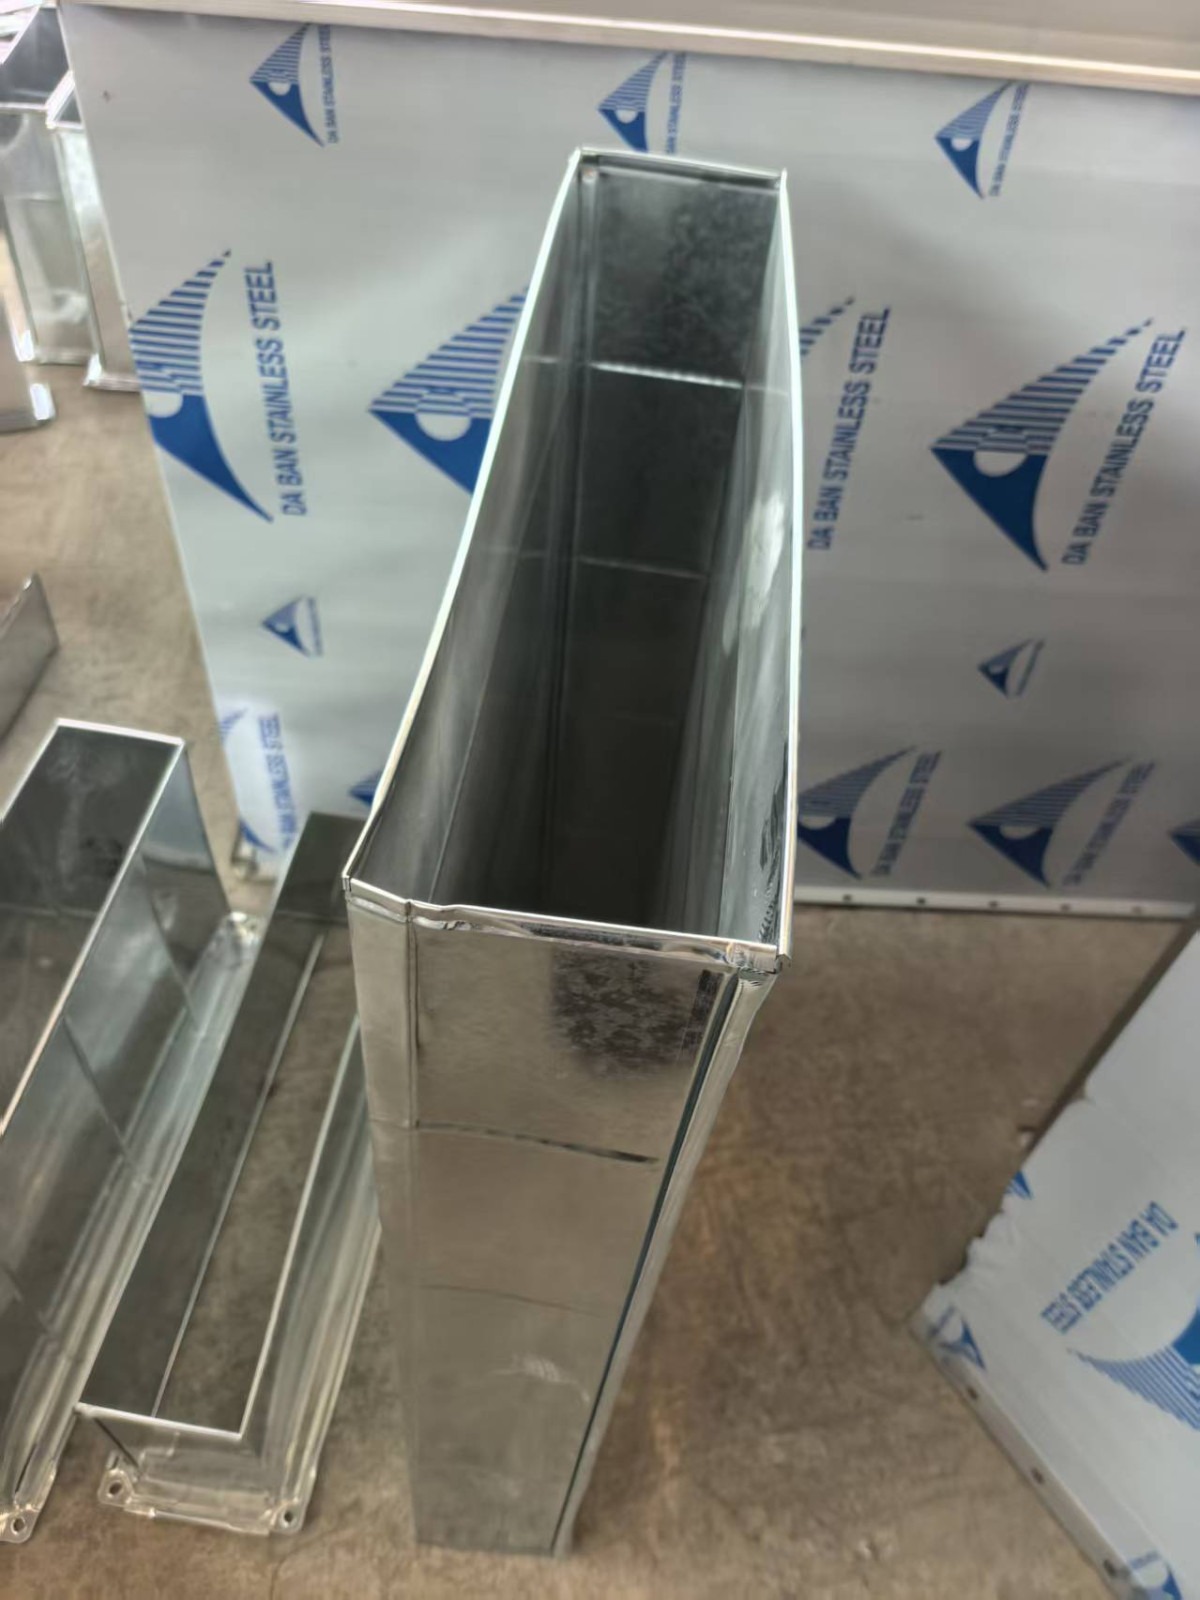
在餐饮业与大型食堂的排烟系统中,不锈钢风管因耐腐蚀、易清洁、寿命长等优势成为主流选择。重庆地区众多厨房排烟工程采用激光切割与等离子切割技术对不锈钢风管进行精密加工,以提升安装效率与系统密封性。本文介绍两种工艺的特点、适用场景及加工参数对比,供工程选型参考。
## 一、激光切割加工特点
激光切割利用高能量密度光束瞬间熔化并吹走材料,切口窄、热影响区小,适合精密尺寸控制。对于厨房排烟不锈钢风管,激光切割可实现:
- 平整切口无毛刺,减少焊接前处理
- 复杂图形可切割圆孔、方孔、法兰接口等异形结构
- 薄板优势厚度0.5mm~3.0mm不锈钢效果
## 二、等离子切割加工特点
等离子切割以高温等离子弧熔化金属,速度快、成本相对较低,适用于中厚板不锈钢风管加工:
- 切割厚度大常用3.0mm~8.0mm不锈钢板
- 效率突出长直线切割速度快,适合大批量直管段
- 适应性广对材料表面要求低,带锈或轻微油污可切割
## 三、两种工艺对比表
| 对比项 | 激光切割 | 等离子切割 |
|--------|----------|------------|
| 适用厚度 | 0.5mm~3.0mm | 3.0mm~8.0mm |
| 切口宽度 | 0.1mm~0.3mm | 1.0mm~2.5mm |
| 热影响区 | 小(0.1mm左右) | 中等(0.5mm~1.0mm) |
| 切割速度(同厚度) | 较快(薄板) | 快(中厚板) |
| 加工精度 | ±0.1mm | ±0.5mm~1.0mm |
| 单件小批量成本 | 较低 | 较高(需更换电极喷嘴) |
| 大批量直管段成本 | 中等 | 较低 |
## 四、厨房排烟风管加工建议
根据重庆本地厨房排烟工程经验,建议如下:
1. 主管道(厚度≥1.5mm)等离子切割效率高,适合直线段批量下料
2. 变径、弯头、三通等配件激光切割保证接口精度,减少漏风
3. 薄壁风管(0.8mm~1.2mm)优先激光切割,避免热变形
## 五、加工后处理注意事项
- 切割边缘需打磨去除氧化层,利于后续焊接或法兰连接
- 等离子切割件建议清除挂渣,避免划伤安装人员
- 所有风管切割后应校平,确保拼接时密封严密
##
激光切割与等离子切割在重庆不锈钢风管厨房排烟加工中各有优势。合理根据板材厚度、产量与精度要求选择工艺,可有效控制成本并保证排烟系统长期稳定运行。建议工程方与本地加工厂确认具体切割参数及样件效果后再批量生产。