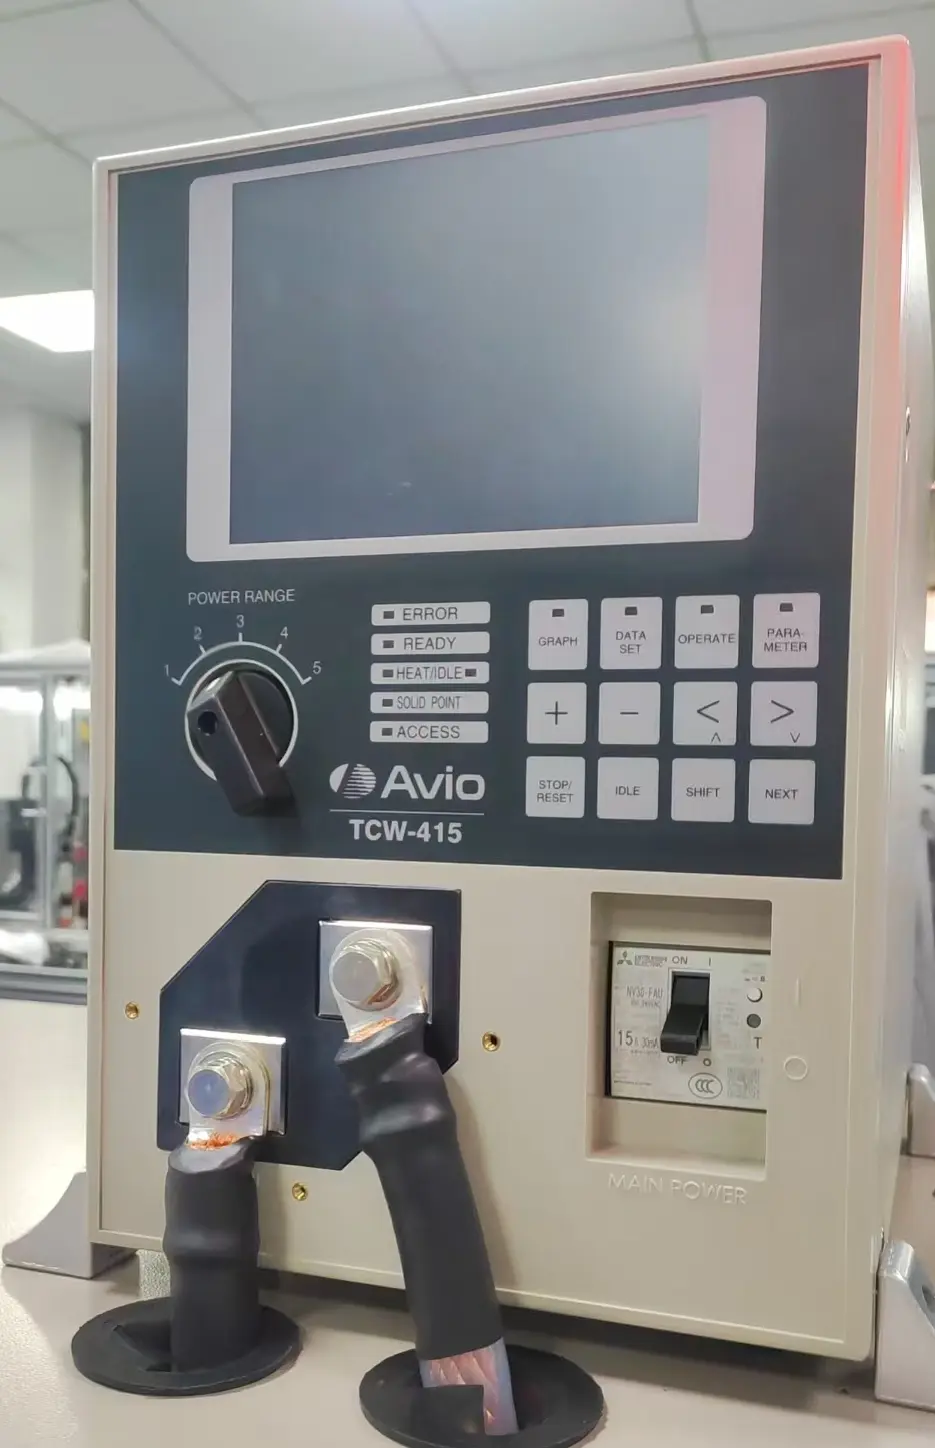
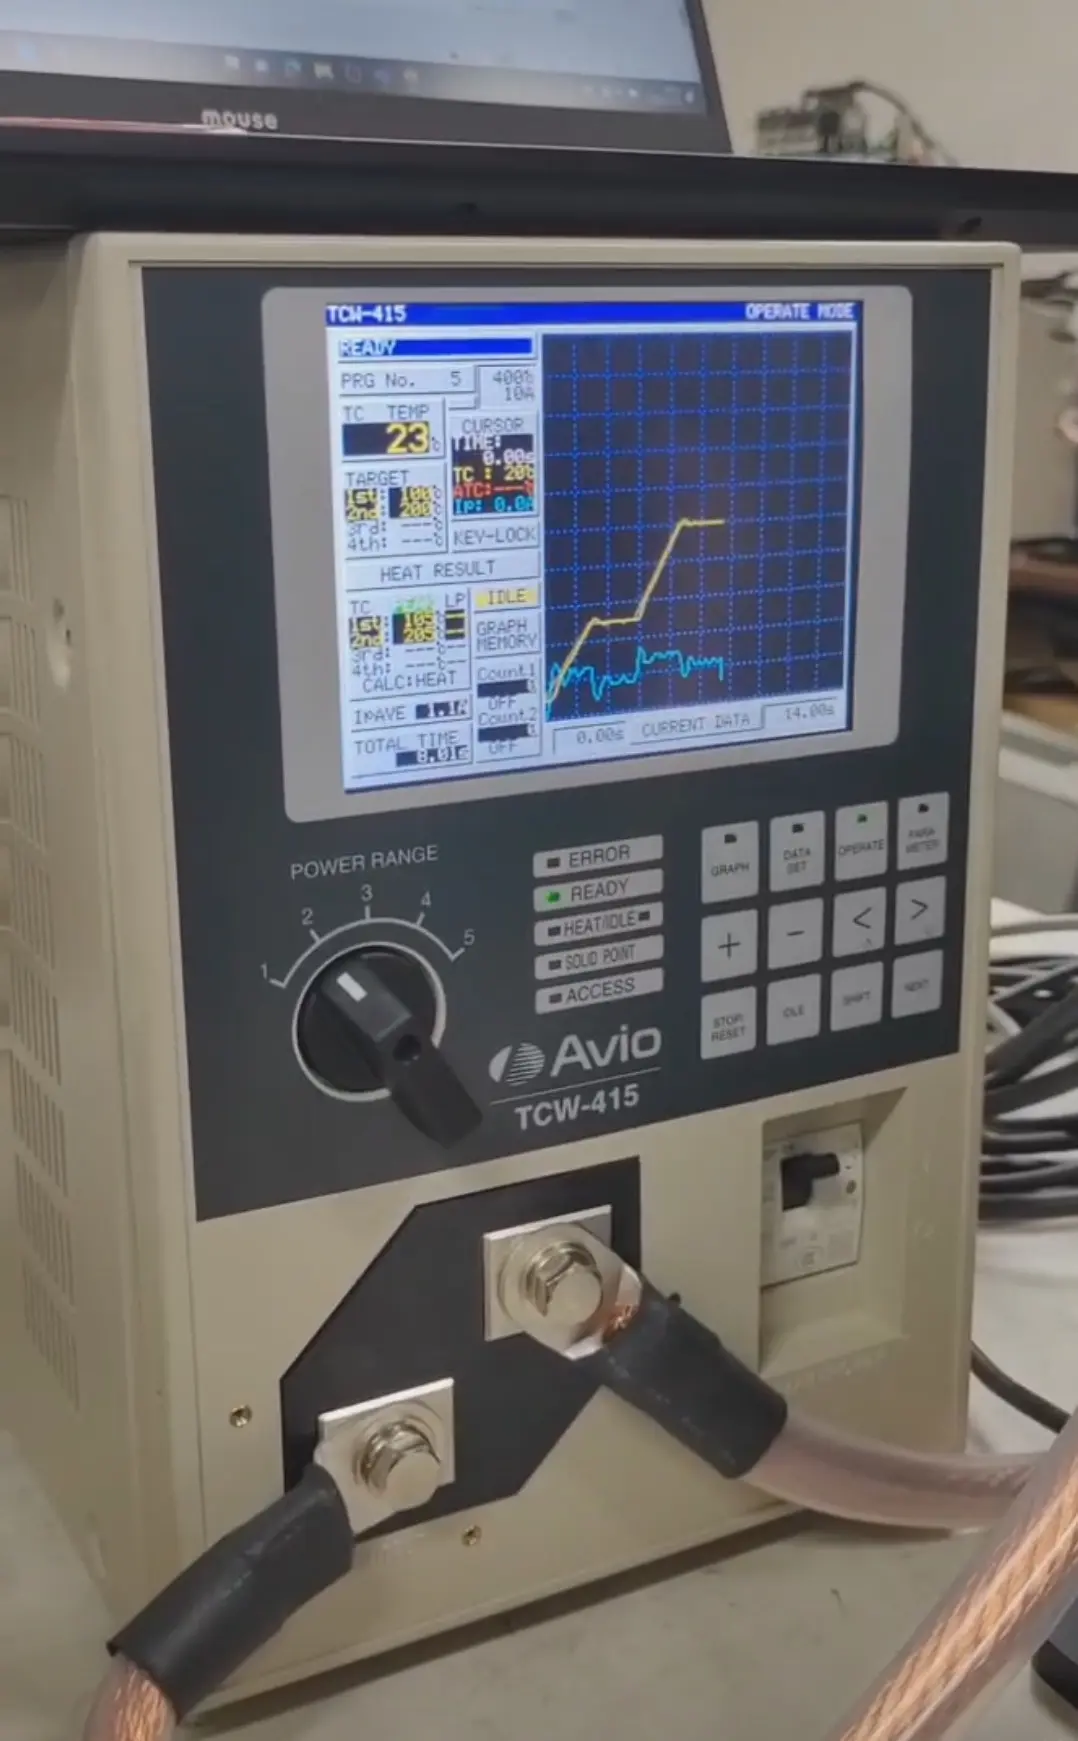
Avio脉冲热压焊机,TCW-415,4段升温,高效稳定
规格 名称 脉冲电流加热焊接电源 型号 TCW-415 电源电压 1φ AC200-230V 50/60Hz 4A、750VA Zui高输出 RANGE 5 输出电压 3.50V RANGE 4 输出电压 2.47V RANGE 3 输出电压 1.75V RANGE 2 输出电压 1.24V RANGE 1 输出电压
8958.00
库存 999
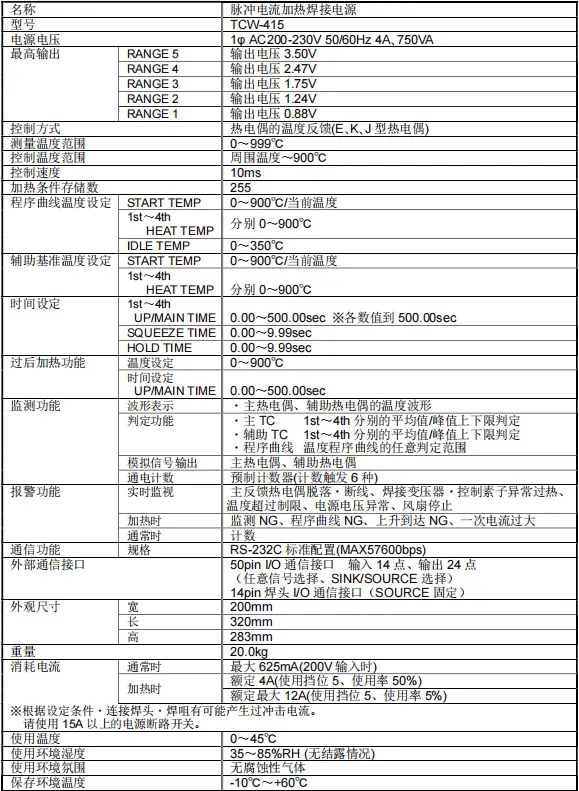
规格 名称 脉冲电流加热焊接电源 型号 TCW-415 电源电压 1φ AC200-230V 50/60Hz 4A、750VA Zui高输出 RANGE 5 输出电压 3.50V RANGE 4 输出电压 2.47V RANGE 3 输出电压 1.75V RANGE 2 输出电压 1.24V RANGE 1 输出电压 0.88V 控制方式 热电偶的温度反馈(E、K、J 型热电偶) 测量温度范围 0~999℃ 控制温度范围 周围温度~900℃ 控制速度 10ms 加热条件存储数 255 程序曲线温度设定 START TEMP 0~900℃/当前温度 1st~4th HEAT TEMP 分别 0~900℃ IDLE TEMP 0~350℃ 辅助基准温度设定 START TEMP 0~900℃/当前温度 1st~4th HEAT TEMP 分别 0~900℃ 时间设定 1st~4th UP/MAIN TIME 0.00~500.00sec ※各数值到 500.00sec SQUEEZE TIME 0.00~9.99sec HOLD TIME 0.00~9.99sec 过后加热功能 温度设定 0~900℃ 时间设定 UP/MAIN TIME 0.00~500.00sec 监测功能 波形表示 ・主热电偶、辅助热电偶的温度波形 判定功能 ・主 TC 1st~4th 分别的平均值/峰值上下限判定 ・辅助 TC 1st~4th 分别的平均值/峰值上下限判定 ・程序曲线 温度程序曲线的任意判定范围 模拟信号输出 主热电偶、辅助热电偶 通电计数 预制计数器(计数触发 6 种) 报警功能 实时监视 主反馈热电偶脱落・断线、焊接变压器・控制素子异常过热、 温度超过制限、电源电压异常、风扇停止 加热时 监测 NG、程序曲线 NG、上升到达 NG、一次电流过大 通常时 计数 通信功能 规格 RS-232C 标准配置(MAX57600bps) 外部通信接口 50pin I/O 通信接口 输入 14 点、输出 24 点 (任意信号选择、SINK/SOURCE 选择) 14pin 焊头 I/O 通信接口(SOURCE 固定) 外观尺寸 宽 200mm 长 320mm 高 283mm 重量 20.0kg 消耗电流 通常时 Zui大 625mA(200V 输入时) 加热时 额定 4A(使用挡位 5、使用率 50%) 额定Zui大 12A(使用挡位 5、使用率 5%) ※根据设定条件・连接焊头・焊咀有可能产生过冲击电流。 请使用 15A 以上的电源断路开关。 使用温度 0~45℃ 使用环境湿度 35~85%RH (无结露情况) 使用环境氛围 无腐蚀性气体 保存环境温度 -10℃~+60℃
问题发生时的点检表 ~维修依赖之前~ 原因 对策 ・READY LED 不亮 原因:① POWER 开关关闭。 ② 供电系统的电源开关关闭。 ③ 本设备与供电系统之间连接不正确。 ① 打开 POWER 开关。 ② 打开供电系统电源开关。 ③ 1Φ200V 供电系统正确连接到本设备。 ・不加热(HEAT LED 点亮) 原因:①在电流通路(输出端、焊接电缆、焊头通电部位、焊咀) 中存在不良连接或螺丝松动。 ②在电流通路(输出端、焊接电缆、焊头通电部位、焊咀) 中存在短路。 ③在电流通路(输出端、焊接电缆、焊头通电部位、焊咀) 中的接触面存在电腐蚀(表面氧化并且变黑)。 ④使用了 IDLE,在温度稳定在 IDLE 设置温度之前, 开始主热压。 ①和②检查并确保输出端、焊接电缆、焊头通电部位和焊咀的连 接良好。 ③使用锉刀或砂纸去除电腐蚀。必要时,更换部件。 ④在温度稳定在 IDLE 设置温度之后,再开始主热压。 ・不加热(HEAT LED 不亮) 原因:①由于焊头调节不正确,未输出 ACTUATE 信号。 ②在 ACTUATE 信号通路中,存在断线或不良接触(焊头内 的 微动开关、传感器、主机插头)。 ③上一次热压中发生的错误报警尚未复位。 ④尚未进入 OPERATE 模式。 ①调节焊头内的微动开关、传感器为 ON。 ②确认检查 ACTUATE 信号通路。 ③在找到错误报警原因并排除该报警后,按[STOP/RESET]键, 或从 I/O 输入[STOP/RESET]信号。 ④进入 OPERATE 模式。 ・温度不断地上升。 原因:①焊咀的热电偶部分发生异常(脱落、球体接触异物)。 ②热电偶存在短路。 ③热电偶信号通路的插头接触不良。 ①更换一个新的焊咀。 ②和③正确地安装热电偶。 ・未达到设定的温度 原因:①功率挡位太小。 ②在通电回路(输出端、焊接电缆、焊头通电部位、焊咀) 中有损耗(即安装的螺钉和螺栓松动,或者在焊接电缆之 间相距较远)。 ③焊接电缆太长。 ④PID 增益不合适。 ⑤CRL 值太小。 ⑥在热电偶与设备之间的温度反馈回路中的连接不正确。 ①加大功率挡位。 ②检查并确保各部分连接良好(拧紧螺钉和螺栓)。尽可能消除 焊接电缆之间的间隙(两根电缆捆扎成一束)。 ③更换成较短的电缆。尽可能消除焊接电缆之间的间隙(两根电 缆捆扎成一束)。 ④设定合适的 PID 增益值。 ⑤CRL 恢复Zui大(初始设定)。 ⑥检查确认配线是否与框架、周围的金属部位有接触。 ・过冲击太大 原因:①功率挡位太大。 ②热电偶脱落。 ③PID 增益不合适。 ①减小挡位范围。 ②更换一个新的焊咀。 ②设定合适的 PID 增益值。 ・无过冲击 原因:①前一次热压与下一次热压之间的时间间隔太短。 ②在通电回路(输出端子、焊接电缆、焊头通电部位、焊咀) 中有损耗(安装的螺钉和螺栓松动,或者在焊接电缆之间 存在不必要的间隔)。 ③PID 增益不合适。 ④CRL 太小。 ①延长停止时间。 ②检查并确保各部分连接良好(重新拧紧螺钉和螺栓)。尽可能 消除焊接电缆之间的间隙(两根电缆捆扎成一束)。 ③设定合适的 PID 增益值。 ④CRL 恢复Zui大(初始设定)。 ・温度不稳定。 原因:①功率挡位太大,以致于焊咀不匹配。 ②PID 增益不合适。 ①减小挡位范围。 ②设定合适的 PID 增益值。 117 原因 对策 ・加热正常,监测值(平均值)小于目标值。 原因:①监测判定的范围变成了[FULL]。 ①将监测判定的范围设置为[HEAT]。 ・未输出“SOLID POINT”信号。 原因:①SOLID POINT 未进行使用设定 ②SOLID POINT 的设定温度太低。 ①设定 SOLID POINT ②提高 SOLID POINT 的设定温度。 ・在通电加热中,POWER 开关被关闭 原因:①超出焊咀的使用能力。 ②在通电回路(输出端、焊接电缆、焊头通电部位、焊咀) 中有损耗(安装的螺钉和螺栓松动,或者在焊接电缆之间 存在不必要的间隔)。 ③在通电回路(输出端、焊接电缆、焊头通电部位、焊咀) 中存在短路。 ④在通电回路(输出端、焊接电缆、焊头通电部位、焊咀) 中的接触面存在电腐蚀(表面氧化并且变黑)。 ①变更焊咀的材料或形状。 ②和③检查并确认输出端、焊接电缆、焊头通电部位和焊咀连接 是否良好。 ④使用锉刀或砂纸去除电腐蚀。必要时更换部件。 ・当接入附带电磁阀 NA-66、NA-75 焊头是,焊头不下降或无法动作 原因:①[HEAD I/O]和[HEAD SEQUENCE]的参数设定是「OFF」 状态。 ②HEAD I/O 有[HEAD DOWN sig]信号时,焊头也不下降, 有 ACTUATE 信号输入。 ①[HEAD I/O]和[HEAD SEQUENCE]设置为“ON”。 ②[HEAD DOWN sig]信号使焊头下降之后,输入 ACT 信号。 ・POWER 开关被关闭。 原因:①存在漏电。 ②使用了超出本设备容量的焊咀。 ①请与我公司客服中心联系。 ②更换焊咀的材质・形状。 ・在通电之后,READY LED 的点亮时间太长 原因:①RS-232C 的数据通信未确立的状态下,数据输出设定是 「OFF」以外的设定 ①在数据设定模式下,设定 OUTDATA 为「OFF」(参照「加热 条件的设定」) ・温度正常上升,焊接不良。 原因:①焊头压力不足。 ②焊咀不干净。 ③焊咀和工件之间平行度差。 ④焊锡量不足或不均匀 ①适当地调节焊头的压力 ②用砂纸(#800~#1000)打磨焊咀的底部。 ③调节平行度。 (4)使用合适的焊锡量 ・不能与计算机通信、文字乱码、错位 原因:①未正确地设定通信速度。 ②未对本设备进行输出数据所需要的设定。 ③未建立通信协议。 ①正确地设置本设备(参照「参数的设定」) ②在数据设定模式下的 RS-232C 设定所需要的输出, (参照「加热条件的设定」)。 ③检查使用的终端软件的设定(参照「串行通信功能」)118 14.5 附录 E 报警输出的一般解决额方法 原因 对策 ・OPEN TFB 原因:①热电偶从焊咀上脱落。 ②I/O 插头、TC 插头脱落。 ③存在来自外部的干扰。 ④连接到本设备的电源与产生干扰的设备连接。 ⑤热电偶或焊咀被印加意外的电压。 ・更换一个新的焊咀。 ・连接插头 ・缩短线缆并使用屏蔽导线。 ・不要在同一电源线路使用其他设备。 ・不要将其他设备连接到焊咀或热电偶反馈线路中。 ・INVERSE TC 原因:①热电偶的反馈信号的+极-极接反 ②没有使用热电偶进行反馈。 ③反馈线缆太长。 ④存在来自外部的电干扰。 ⑤连接到本设备的电源与产生干扰的设备连接 ⑥热电偶或焊咀被印加意外的电压 ⑦未使用 Avio 的热压焊咀 ・进行正确的连接(参照「模拟信号输入规格」) ・使用所设定的热电偶或辅助导线。 ・缩短该线缆 ・缩短线缆并使用屏蔽导线。 ・不要在同一电源线路中使用其他设备。 ・不要将其他设备连接到焊咀或热电偶反馈线路中。 ・使用 Avio 的热压焊咀。 ・INPUT EXTERNAL EMG STOP 原因: ①I/O 通信接口插头有输入紧急停止(EMG STOP)信号 ・关闭 OFF 紧急停止输入信号。 ・INPUT ILLEGAL SIGNAL 原因: ①加热开始信号(ACTIN)处于 ON 状态下,打开主机的 POWER 开关 ・加热开始信号在解除状态下,再打开主机的 POWER 开关。 ・OVER TC TEMP LIMIT / OVER ATC TEMP LIMIT 原因:①焊咀的温度超过温度极限设定值 ・加大温度极限设定值 ・设定加热条件时,不要超过温度极限设定值 ・RISING ERROR 原因:①热电偶脱落。 ②RISING DETECT 时间的设定太短。 ③提供给焊咀的功率挡位太高,产生欠调。 ・更换一个新的焊咀。 ・延长 RISING DETECT 的非监视时间设定。 ・减小功率挡位。 ・OVERHEAT 原因:①使用率太高 ②超过本设备允许的Zui高输出电流 ・降低使用率(延长停止时间) ・设定一次侧点亮是,不要超过允许的Zui高输出电流 ・KEEP ERROR 原因:①在用户保持模式下使用时,加热设定时间结束之前, ACTUATE 信号被关闭。 ・保持 ACTUATE 信号接通,直到加热完成为止。 ・使用自己保持模式