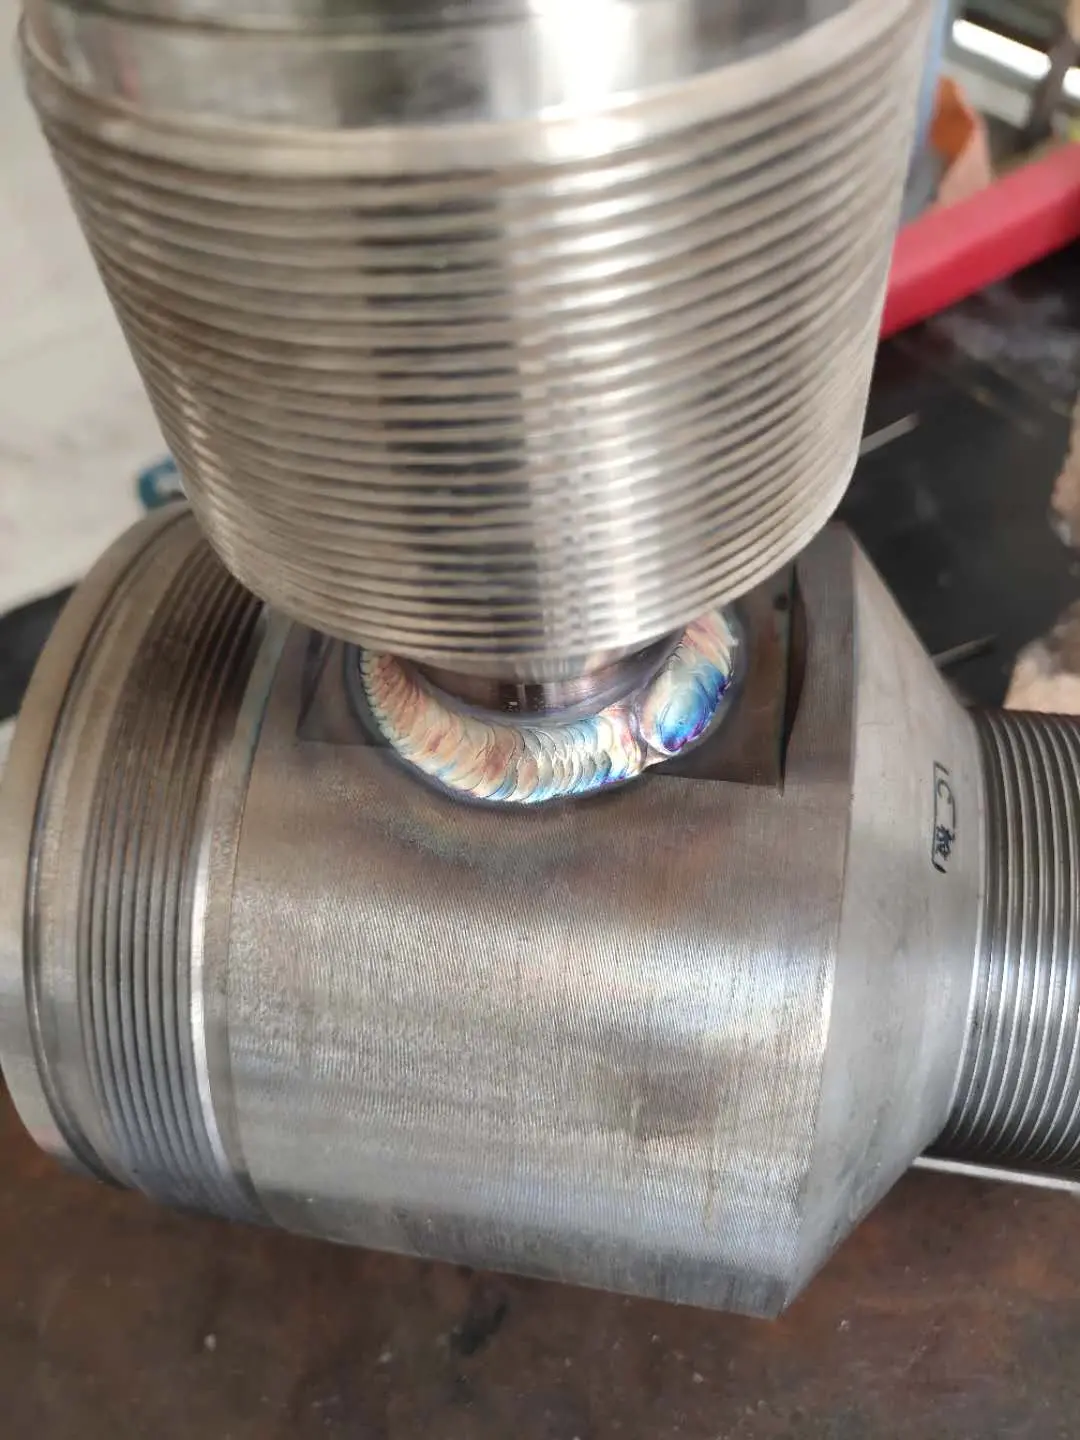
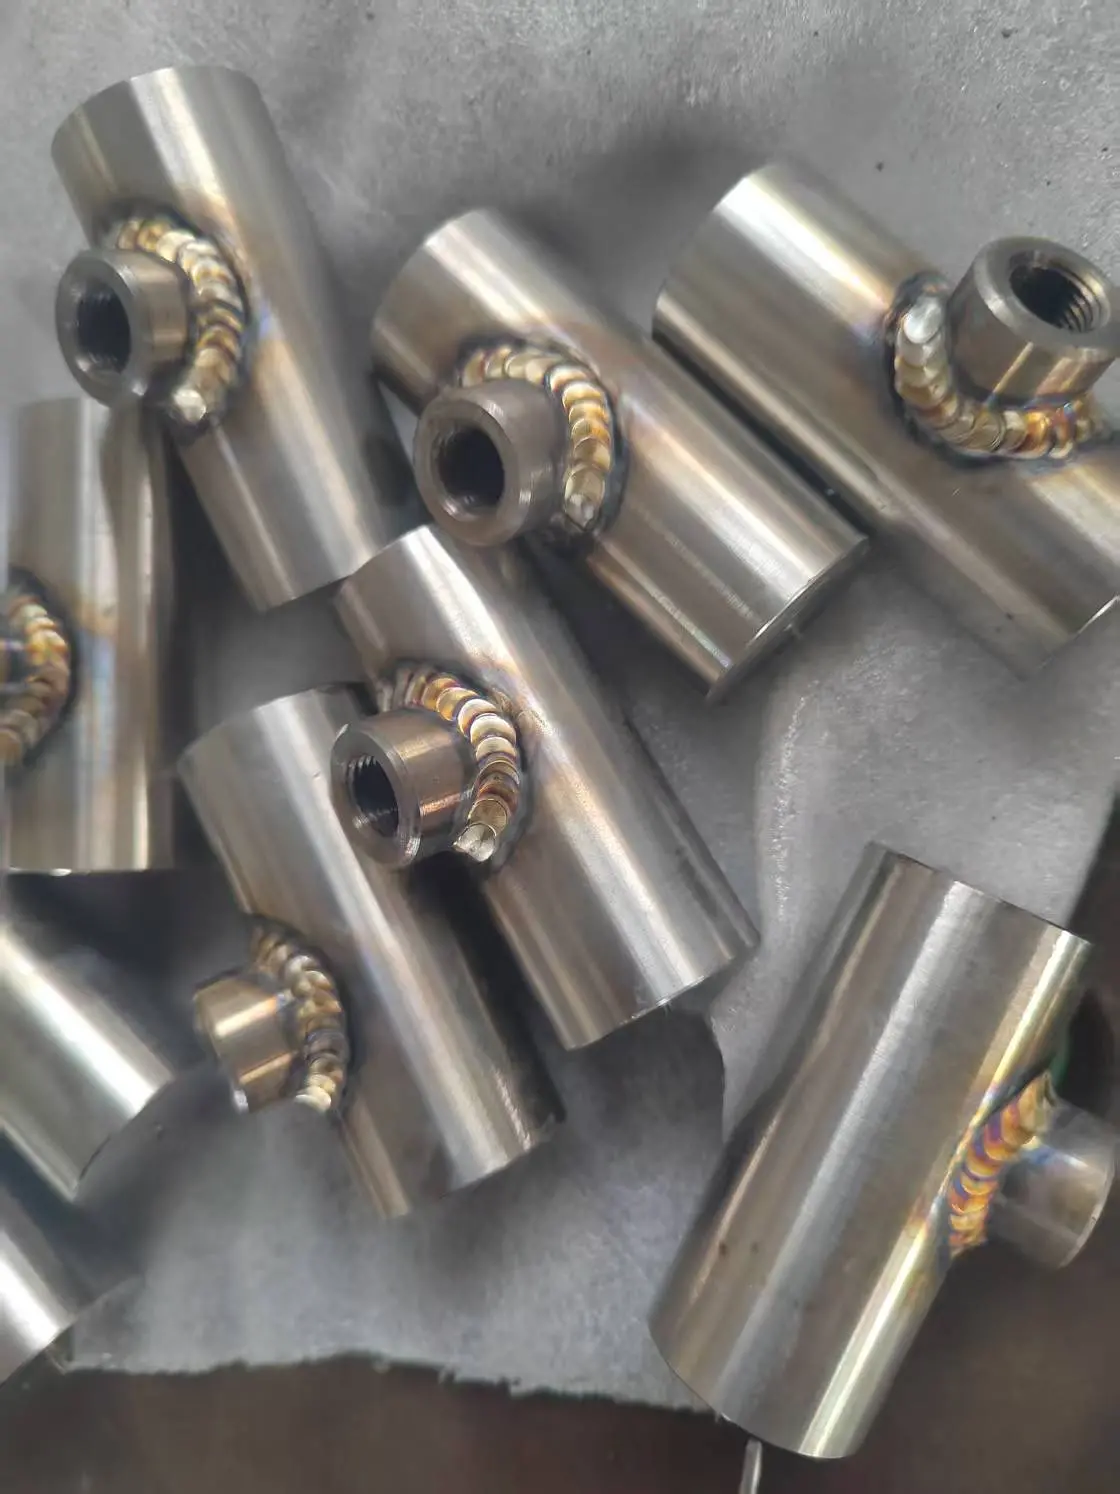
不锈钢零件管接头氩弧焊接加工
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 不锈钢零件管接头的材料特性与焊接挑战 不锈钢管接头广泛应用于食品、制药、半导体及洁净流体系统,其核心价值在于耐腐蚀性、表面光洁度与结构密封性。威欧丁(天津)焊接技术有限公司长期承接此类精密部件的氩弧焊加工任务,发现304
面议
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
不锈钢零件管接头的材料特性与焊接挑战
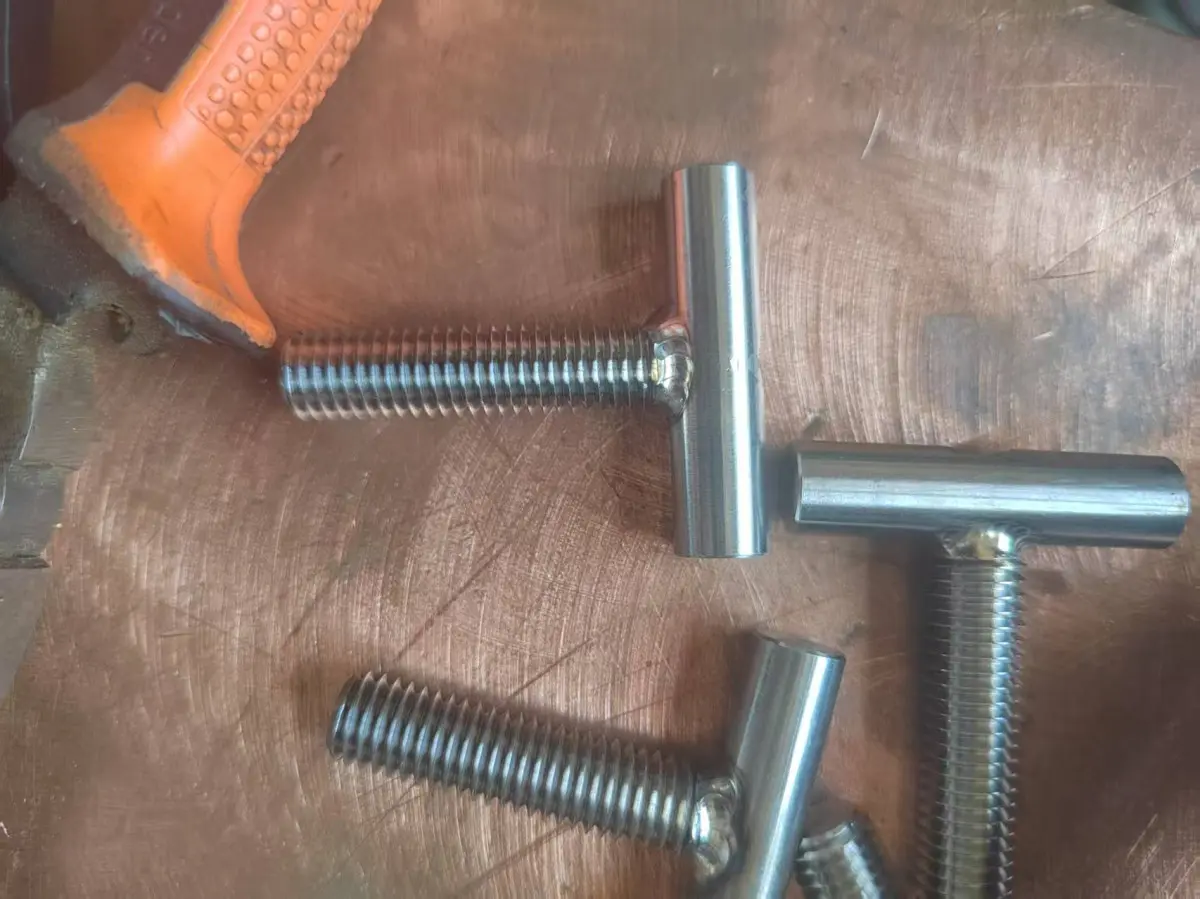
不锈钢管接头广泛应用于食品、制药、半导体及洁净流体系统,其核心价值在于耐腐蚀性、表面光洁度与结构密封性。威欧丁(天津)焊接技术有限公司长期承接此类精密部件的氩弧焊加工任务,发现304、316L等奥氏体不锈钢在焊接中存在明显热敏感性:热影响区易出现敏化现象,导致晶间腐蚀风险上升;薄壁管件(壁厚常低于1.2mm)在热输入控制稍有偏差时即产生塌陷、内凹或焊缝余高不均;而管-法兰、管-弯头、管-三通等异形接头的装配间隙微小,对焊枪角度、送丝节奏和气体保护覆盖提出更高要求。天津作为北方先进制造重镇,拥有完整的不锈钢管材供应链与精密机加集群,但本地多数中小加工厂仍依赖经验式参数调试,缺乏系统化的热输入建模能力与微观组织反馈机制。
氩弧焊工艺在管接头加工
相较于激光焊或等离子焊,手工钨极氩弧焊(TIG)与自动TIG焊在不锈钢管接头领域保持独特优势。其电弧稳定、热量集中、熔池可视性强,尤其适合小批量多规格接头——这类订单在生物医药设备改造、旧厂管线升级中占比超六成。威欧丁采用高频引弧+脉冲电流复合控制,将峰值电流与基值电流按毫秒级切换,既抑制晶粒粗大,又提升熔深一致性;针对内焊缝,公司自主研发水冷式内撑芯棒,在φ15–φ89mm管径范围内实现无衬环全位置焊接,避免传统陶瓷衬垫残留氧化物污染流道的风险。实际相同材质与壁厚条件下,经该公司优化的TIG工艺使焊缝铁素体含量稳定控制在3–8%区间,远优于行业常见的5–12%波动范围,直接降低服役期应力腐蚀开裂概率。
焊接前处理决定接头服役寿命上限
多数客户将关注点集中于焊缝外观,却忽视焊前清洁与装配精度对终性能的决定性影响。威欧丁执行三级预处理流程:首级为机械除油+擦拭,消除指纹与切削液残留;二级采用电解抛光或钝化液浸泡,重建表面钝化膜完整性;三级为装配夹紧力校准——使用扭矩可控夹具,确保对接间隙≤0.15mm且错边量<0.05mm。曾有某半导体厂因接头内壁存在米级划痕,在纯水系统运行三个月后诱发局部点蚀,溯源发现该划痕源于未去除的磨削碎屑嵌入。天津滨海新区多家洁净管道集成商已将威欧丁的预处理标准纳入其供应商准入文件,因其验证同等焊接参数下,严格预处理可使接头盐雾试验失效时间延长2.3倍以上。
微观组织控制是质量差异的核心分水岭
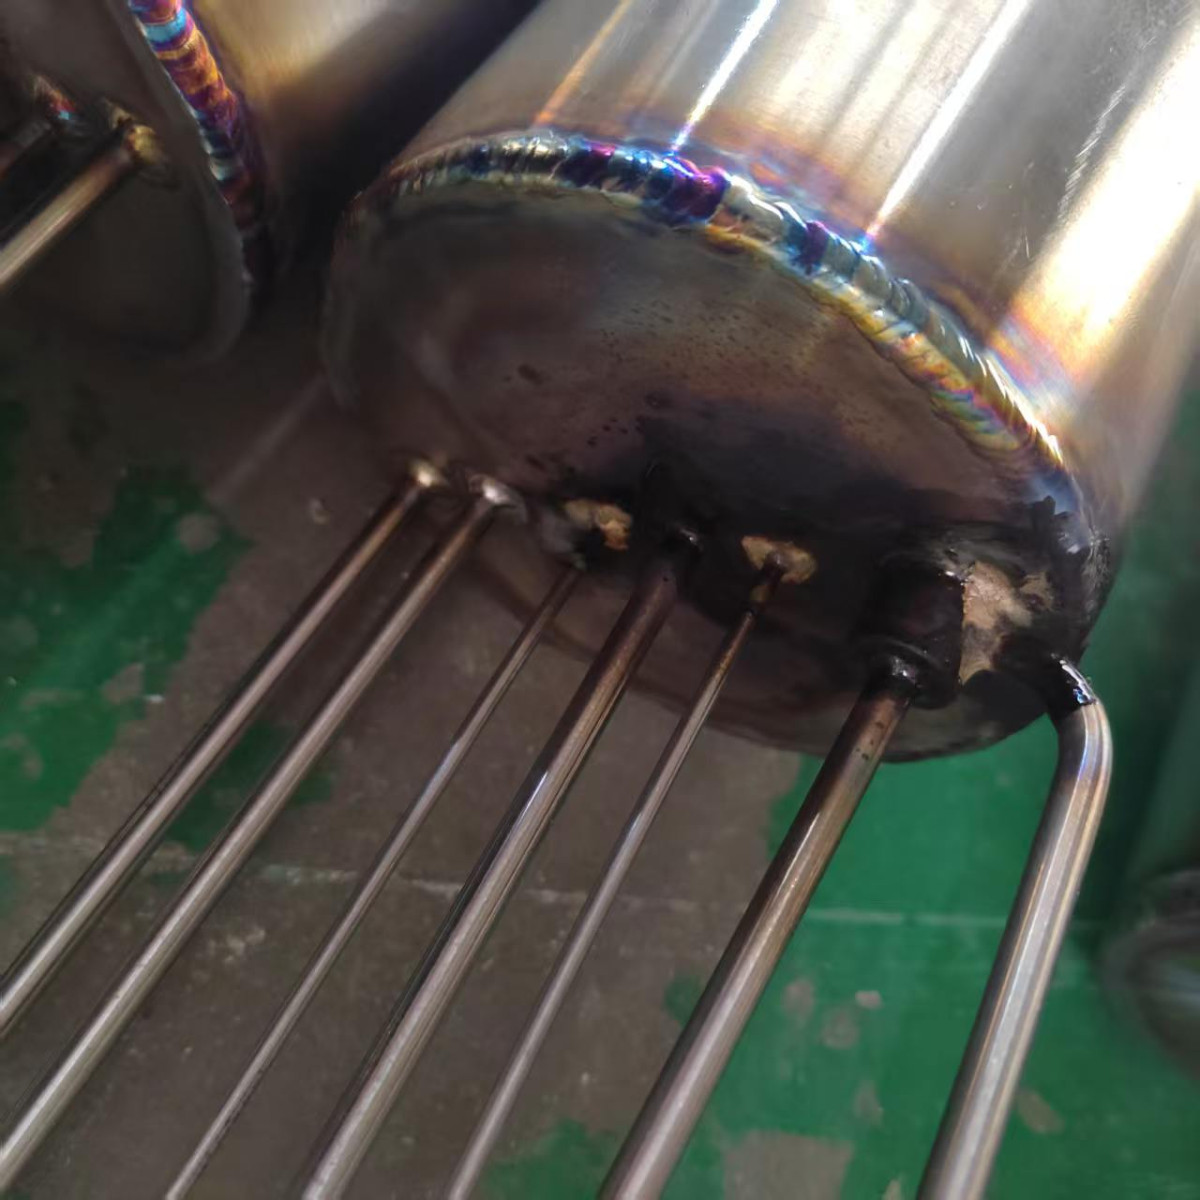
焊缝金相组织并非仅由母材成分决定,更取决于冷却速率与热循环路径。威欧丁在关键订单中引入红外热像仪实时监测多点温度梯度,结合热电偶阵列采集数据,反向修正脉冲频率与氩气流量配比。例如在316L不锈钢管与哈氏合金C276过渡接头焊接中,通过将层间温度严格限制在100℃以下,并采用阶梯式降温策略,成功抑制了金属间化合物σ相析出——该相在650–850℃区间极易生成,会显著脆化焊缝。显微硬度测试证实,优化后接头热影响区硬度梯度平缓,无突变峰点;扫描电镜观察显示晶界碳化物分布均匀,未见链状偏聚。这种对冶金过程的主动干预,使威欧丁交付的高压氢气输送管接头通过ASTM G148标准下的氢致开裂试验,而同类未控工艺产品在此项测试中失效率达37%。
从单点焊接到系统级交付能力构建
管接头加工已超越单纯焊接工序,演变为涵盖材料认证、尺寸追溯、无损验证与服役模拟的系统工程。威欧丁建立全流程数字档案:每只接头对应独立二维码,扫码可调取母材炉批号、焊工资质编号、热输入曲线图、X射线底片及氦检漏原始数据。针对出口订单,公司同步提供EN 15614-1与ASME IX双标准工艺评定报告,并支持客户现场见证RT/PT检测。天津港的物流枢纽地位使该公司能高效衔接全球交付需求,但真正形成壁垒的是其“焊接-机加-清洗-包装”四联产模式:焊接完成后的接头直接进入数控车床进行端面精修,再经超声波清洗槽脱脂,后以真空铝箔袋封装,杜绝运输过程中的二次污染。这种闭环能力使客户减少3次以上跨厂转运,将整套洁净管线安装周期压缩22%,在医药厂房GMP认证阶段尤为关键。