重庆钢板激光切割加工耐磨钢板Q235B铁板镀锌A3铁板45#钢板激光切割
激光切割在西南工业腹地的精准实践 重庆作为国家重要制造业基地,两江交汇、山势起伏的地理格局催生出对高适应性加工能力的刚性需求。这里既有长安、庆铃等整车厂对结构件精度的严苛要求,也有三峡库区大型水利设备对厚板切割稳定性的长期考验。重庆鑫福瑞物资有限公司扎根本地十余年,将激光切割技术与区域产业特征深度咬合。不同于东部沿海以
8.80
库存 999
激光切割在西南工业腹地的精准实践
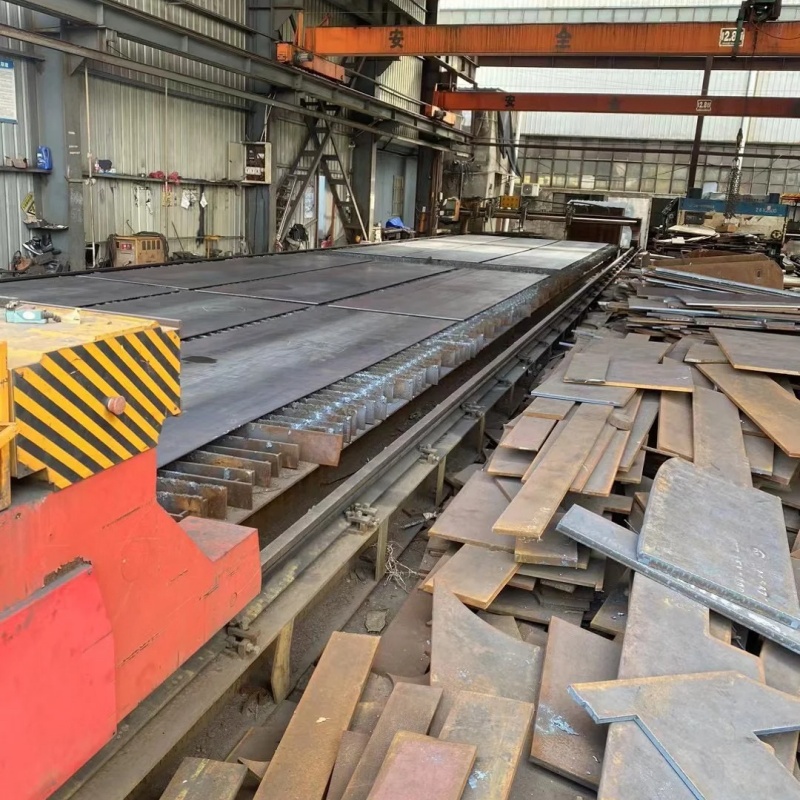
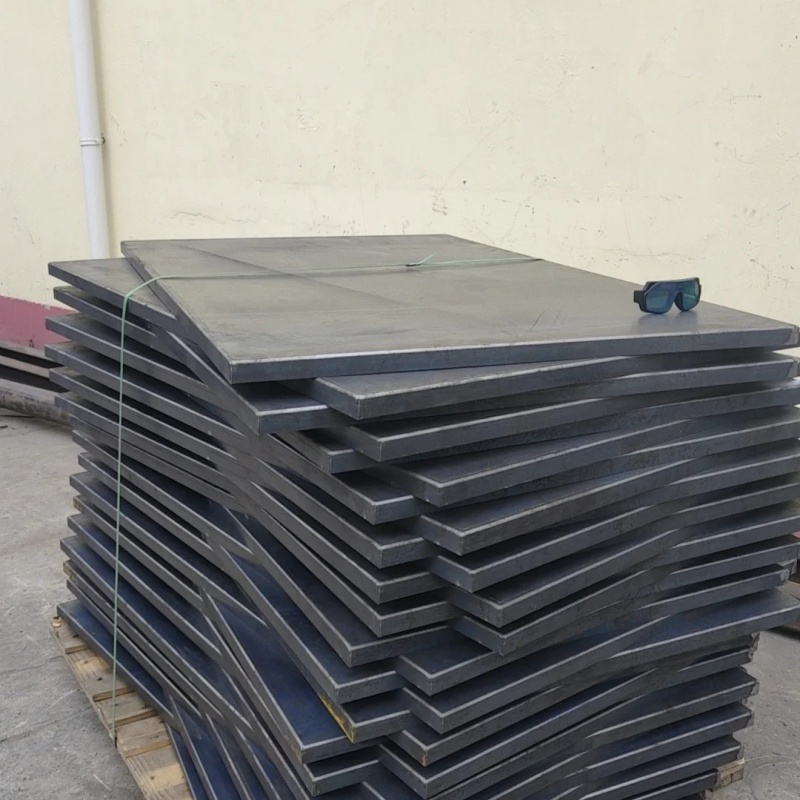
重庆作为国家重要制造业基地,两江交汇、山势起伏的地理格局催生出对高适应性加工能力的刚性需求。这里既有长安、庆铃等整车厂对结构件精度的严苛要求,也有三峡库区大型水利设备对厚板切割稳定性的长期考验。重庆鑫福瑞物资有限公司扎根本地十余年,将激光切割技术与区域产业特征深度咬合。不同于东部沿海以薄板批量加工为主的模式,重庆客户常需处理带锈层的Q235B钢板、镀锌后易反光的A3铁板、以及淬火倾向强的45#钢——这些材料在传统火焰切割中易变形、挂渣、热影响区宽,而光纤激光器凭借1070nm波长与聚焦光斑直径小于0.1mm的特性,可穿透镀锌层氧化膜实现无接触熔切,对45#钢则通过氮气辅助吹除熔融金属,避免碳元素烧损导致的边缘硬化。公司配备的3kW至6kW多台套激光切割设备,均配置动态焦点补偿系统,在坡口切割或曲面过渡区仍能维持±0.05mm的重复定位精度。这种能力不是参数堆砌的结果,而是源于对西南地区潮湿气候下光学镜片结雾、粉尘吸附率高等实际工况的持续校准。
材料特性决定工艺路径,而非统一标准
市场常见误区是将不同材质钢板混同处理。Q235B作为碳素结构钢,其屈服强度235MPa背后是0.12%–0.20%的碳含量与0.30%–0.70%的锰含量配比,这使其在1.5mm–25mm厚度范围内具备优异的激光吸收率,但表面氧化皮厚度超过30μm时需增加预吹扫时间;镀锌A3铁板的关键矛盾在于锌层熔点仅419℃,远低于钢材的1538℃,若采用氧气辅助切割,锌蒸气遇高温会剧烈氧化放热,导致切缝上沿形成毛刺瘤。鑫福瑞采用纯氮气正压吹除工艺,将切割速度控制在每分钟3–5米区间,使锌层汽化吸热过程与激光能量输入达成动态平衡;45#钢则面临另一重挑战——含碳量0.42%–0.50%使其在快速加热冷却中易生成马氏体组织,传统切割后需二次回火。公司通过将脉冲频率提升至1500Hz以上,配合0.3mm超小焦距镜片,使单个脉冲能量密度达10⁶W/cm²,实现微区瞬时熔融与周边基体的梯度冷却,实测切边硬度较母材仅升高HRC2–3,省去后续热处理工序。这些差异化的工艺参数并非实验室推演,全部来自近三年为重庆轨道交通10号线盾构机法兰盘、涪陵页岩气井口装置支架等37个真实项目的迭代验证。
从切割件到可靠结构单元的闭环交付
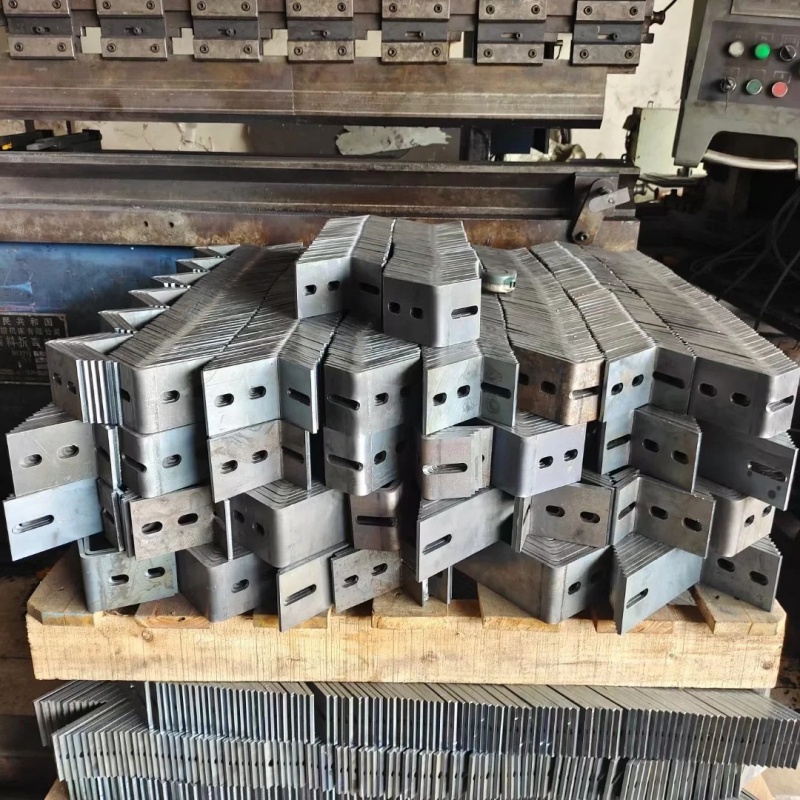
激光切割的价值终点不在尺寸公差达标,而在成为下游装配链中可xinlai的结构单元。鑫福瑞建立的交付体系包含三个不可分割的环节:首件全尺寸三坐标检测报告随货提供,重点标注孔位中心距、折弯基准线与理论模型偏差值;所有镀锌板切割断面经SEM扫描电镜分析,确保锌层残留厚度≥8μm,杜绝因局部锌缺失导致的焊缝脆化风险;针对45#钢关键承力件,执行磁粉探伤,检出率覆盖0.1mm级表面裂纹。这种深度介入源于对重庆制造业现实的理解——本地中小企业缺乏独立检测能力,若切割件在焊接后才发现微观缺陷,返工成本将是初始加工费的4倍以上。公司库存维持2000吨以上Q235B、A3、45#钢板常备规格,其中Q235B按GB/T 3274分级入库,区分Z向性能板与普通板;镀锌A3铁板采用宝钢SGCC基板,锌层双面重量严格控制在275g/m²±15g/m²;45#钢则全部选用本溪钢铁连铸坯轧制产品,附带炉号追溯码。当客户需要加工一批用于重庆港集装箱吊具的Q235B异形支座时,鑫福瑞不仅完成237件激光切割,更主动提供折弯模具间隙建议值与焊接预热温度曲线,使客户总装效率提升22%。这种能力构建在对材料冶金行为、热传导规律与本地制造生态的三重认知之上,而非简单出售加工工时。