- 公司介绍
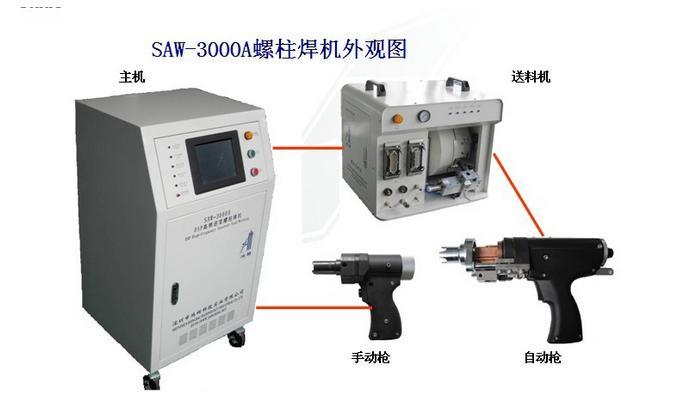
供应鸿栢金螯SAW-3000A型螺柱焊机成套设备
详细信息 型号: 螺柱直径: 焊接方式: 焊枪类型: 焊接材质: 品牌: 产品别名: 额定输入容量: 动力方式: 焊接频率: 连续工作次数: 输入电压: 外形尺寸: 重量: SAW-3000A Φ:3~10mm 拉弧式 接触式 低碳钢 金螯 轿车车身螺柱焊接自动化成套设备 380v 电动 30-60 studs/min
132000.00
库存 999
详细信息
| SAW-3000A | Φ:3~10mm |
| 拉弧式 | 接触式 |
| 低碳钢 | 金螯 |
| 轿车车身螺柱焊接自动化成套设备 | 380v |
| 电动 | 30-60 studs/min |
| 1000000000 | 220/380 |
| 非标定制 | 非标定制 |
该成套设备主机采用IGBT逆变节能技术和DSP全数字控制技术,自带5个焊枪接口,可实现手动装钉、人工焊接;自动装钉、人工焊接和与机器人连接的全自动焊接。
该设备的焊接电流可达1500A。
The welding system applies IGBT inverter technolog and DSP control technology, and have the capacity carrying 5 welding can be achieved,when the system docks with robots under auto-feeding.
Max. welding current can reach 1500A.
主机主要技术性能 TECHNICAL DATA
A、电路拓扑:全桥全波整流
B、电流控制技术:恒流PWM
C、功率开关:IGBT
D、功率变压器:铁氧体
E、监控接口:光电隔离
F、系统控制:DSP数字处理器
G、操作控制:触摸屏
H、屏幕显示:中/英文
I、网络拓扑:RS 485实时半双以太网及CAN总线
J、硬件抗干扰:隔离供电,信号光电隔离
K、软件抗干扰:分布式WatchDog跑飞复位。回传校验,
在线空闲自检,主动休眠回避
L、监测系统:实时工况及故障监测
M、质量保证:焊接质量监测及优化
A. Circuit topology: Full Wave Bridge Rectification
B. Current control technology: PWM
C. Power switch: IGBT
D. Power transformer: ferrite
E. Interface monitoring: optoelectronic isolation
F. System Control: Microprocessor
G. User interface: Touch screen
H. Language: Chinese/English
I. Network topology: Real-time half-DUPLEX RS 工 , 485
J. Hardware Anti-interference: isolated power supply
K. Software Anti-interference: Distributed Watchdog,
error return and check, hiccup reset
L. Monitoring system: real-time working condition and fault detection
M.Quality assurance: monitoring and optimization of welding quality
主机总体性能指标 OVERALL TECHNICAL DATA
|
输入 Input voltage |
3×380V, 50Hz |
输出 Max.KVA ransge |
In:100~1500A |
|
引弧电流可调范围IP Arc initiation current |
20~100A |
焊接时间可调范围TW Welding time |
6~100ms |
|
引弧时间可调范围IP Arc initiation time |
10~100ms |
电流允差 △I |
△I:10A |
|
允许网压范围 Input voltage tolerance |
380VAC±10% |
输出功率 Max.KVA ransge |
90KVA |
|
每分钟可焊次数 Welding rate |
n: 30~60 (I=1500A, t=30ms) | ||
|
螺柱直径 Welding stud Range |
Φ:3~10mm |
装钉时间 Stud fixing time |
50~2000ms |
|
送料时间 Feeding time |
50~2000ms |
延迟时间 Lag time |
50~500ms |
|
焊钉下落时间 | |||