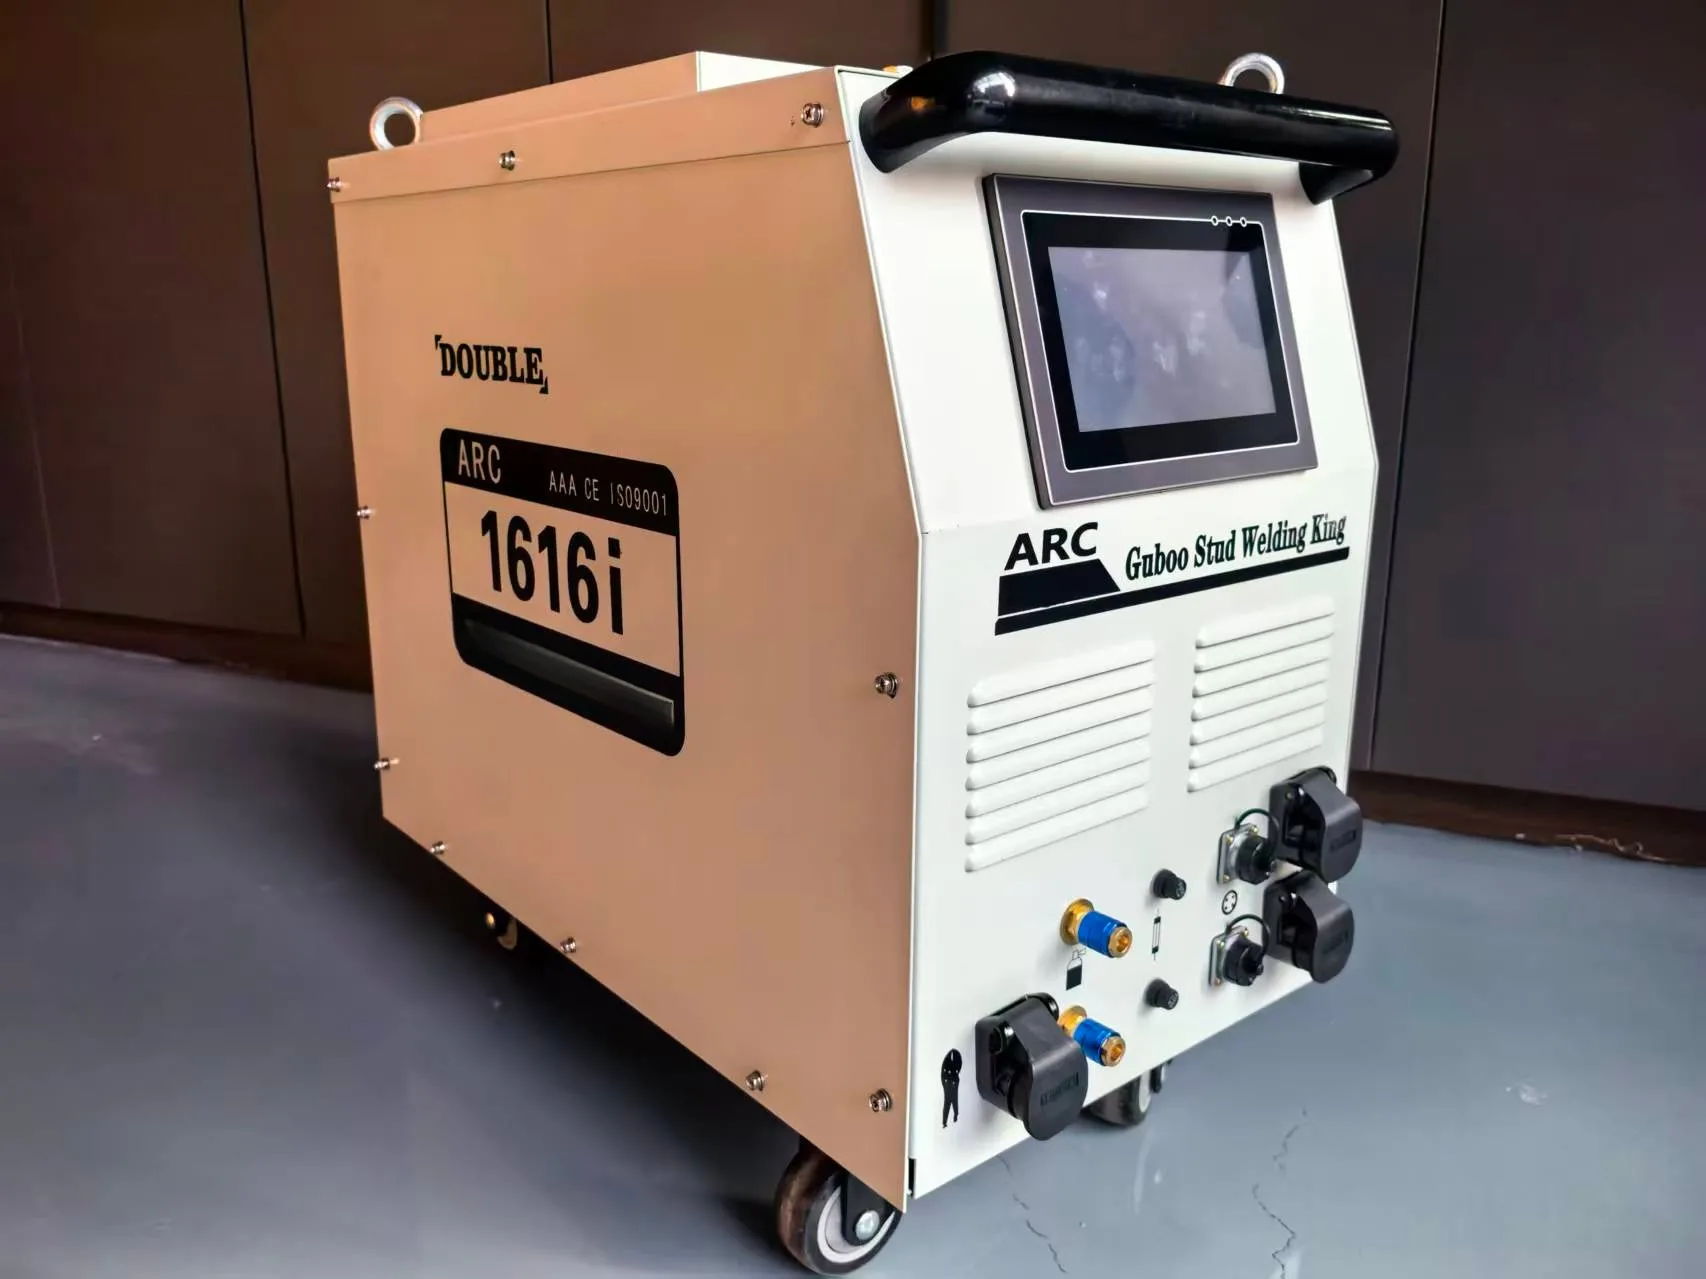
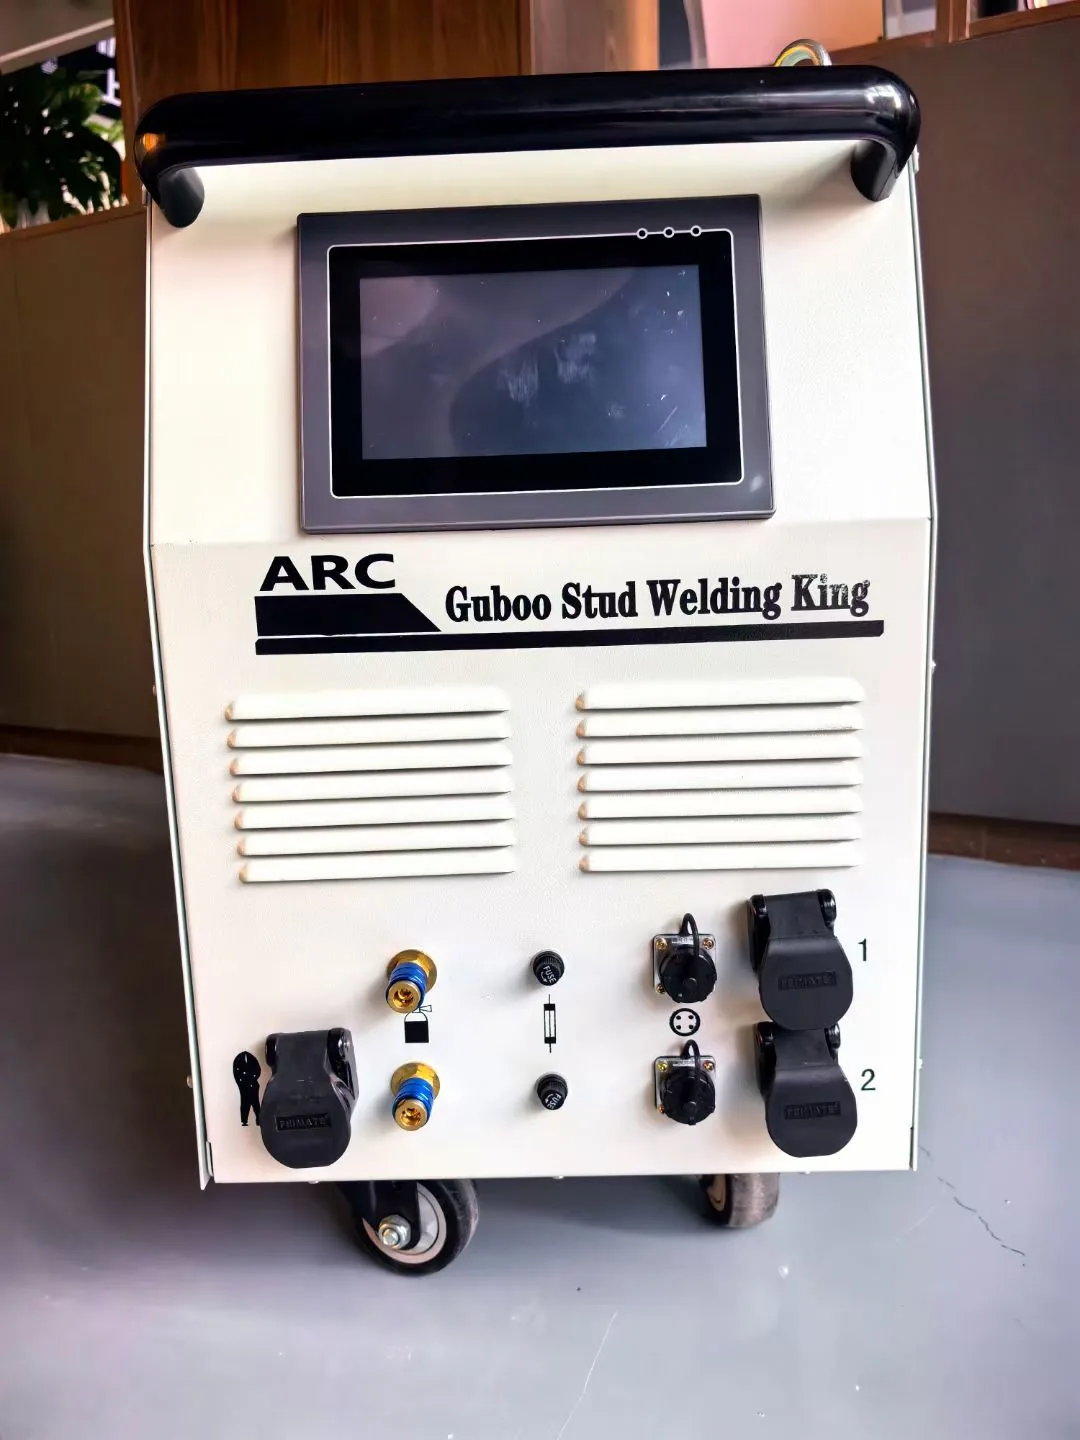
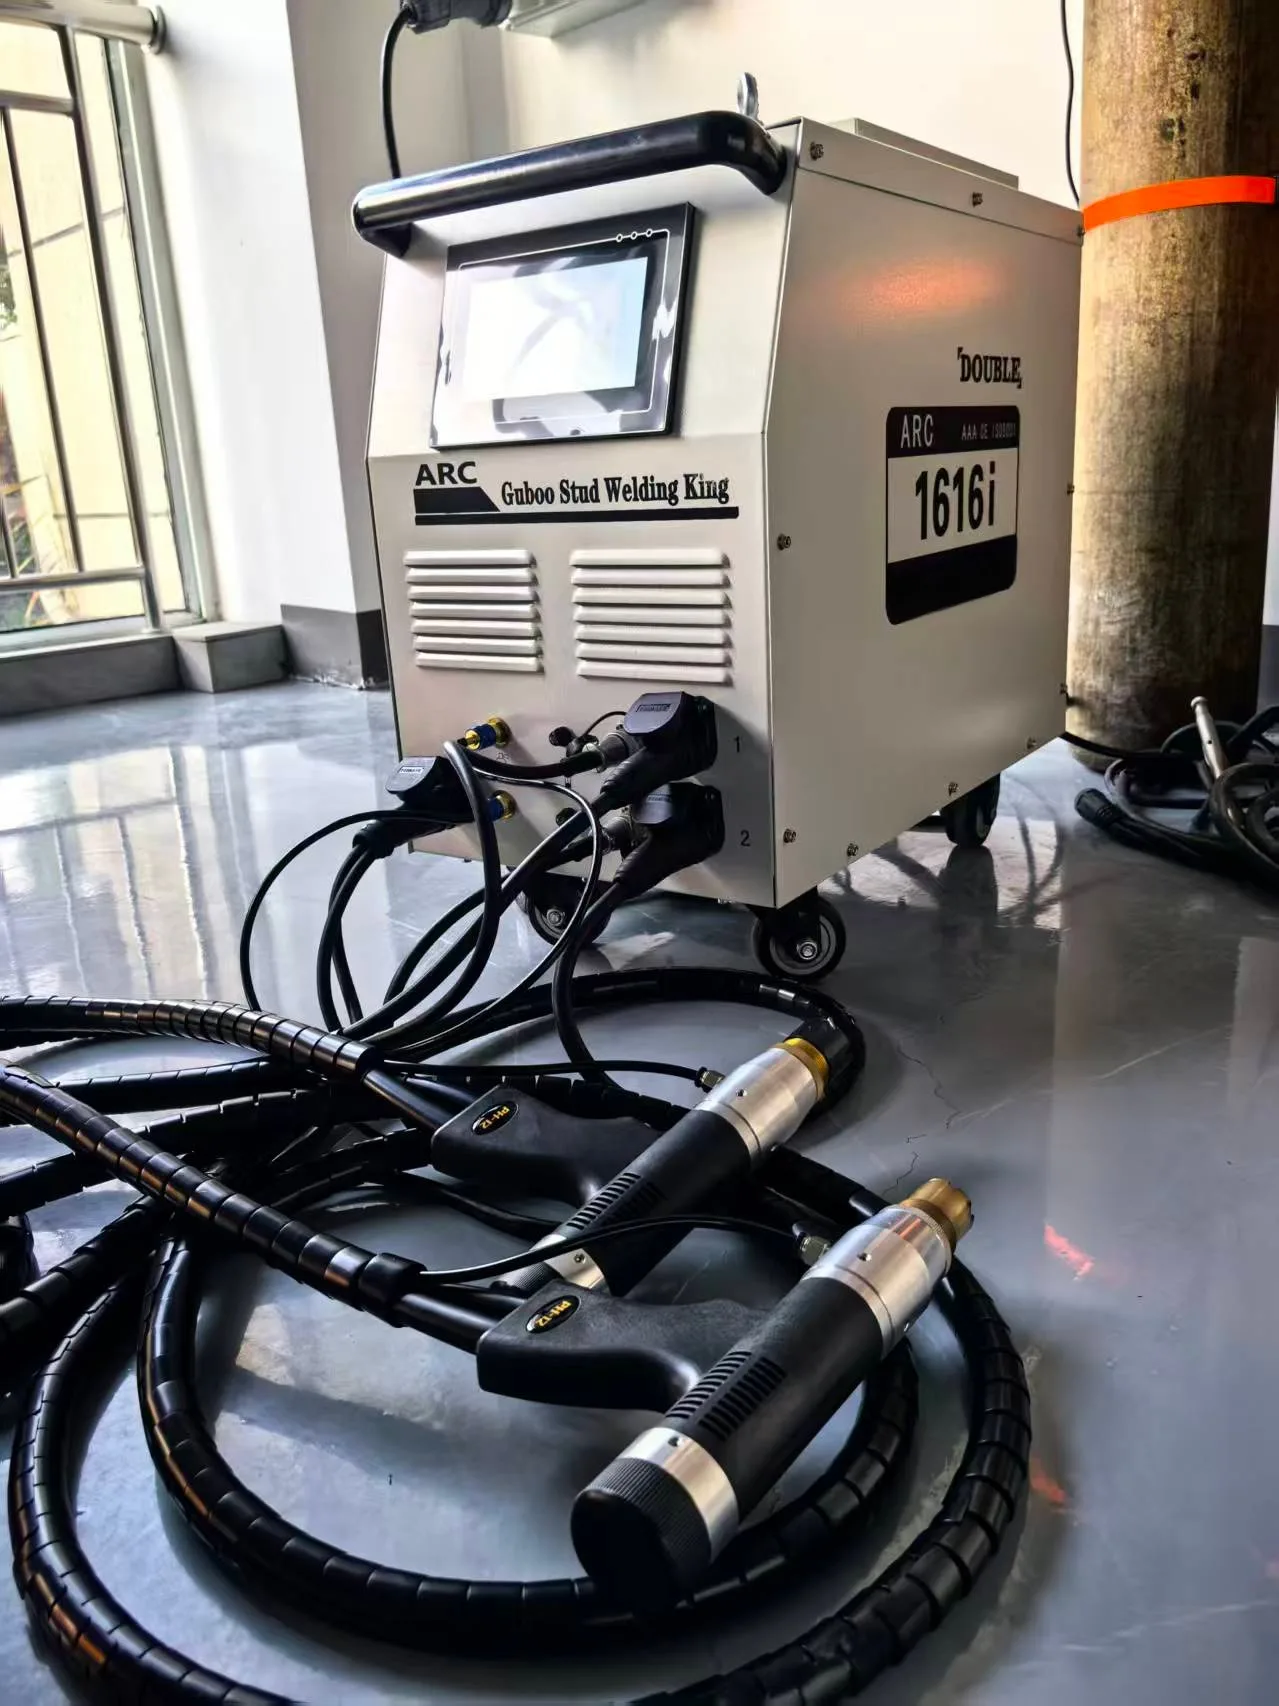
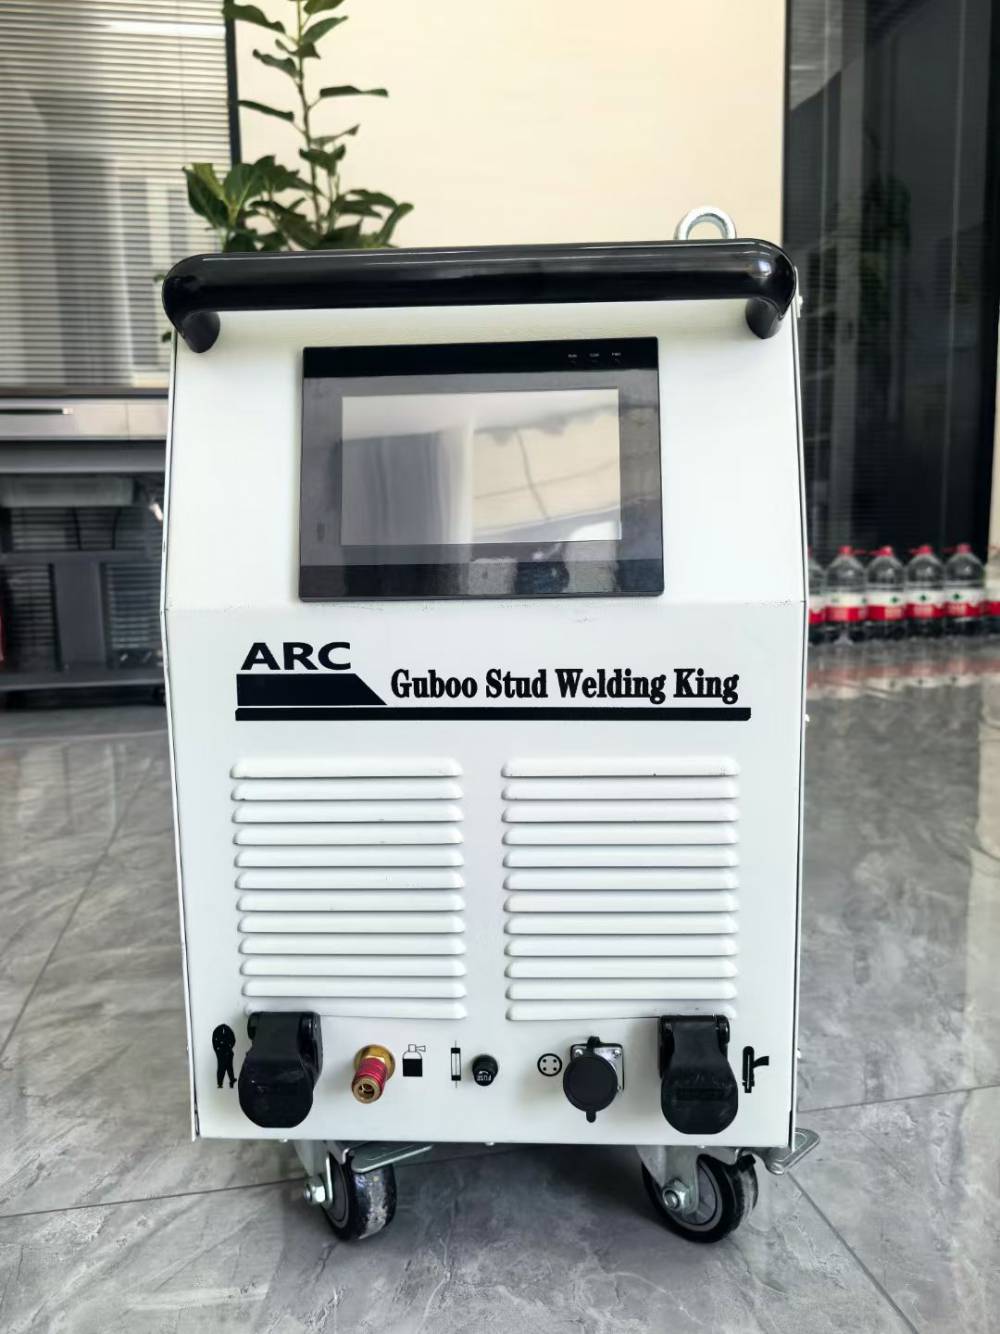
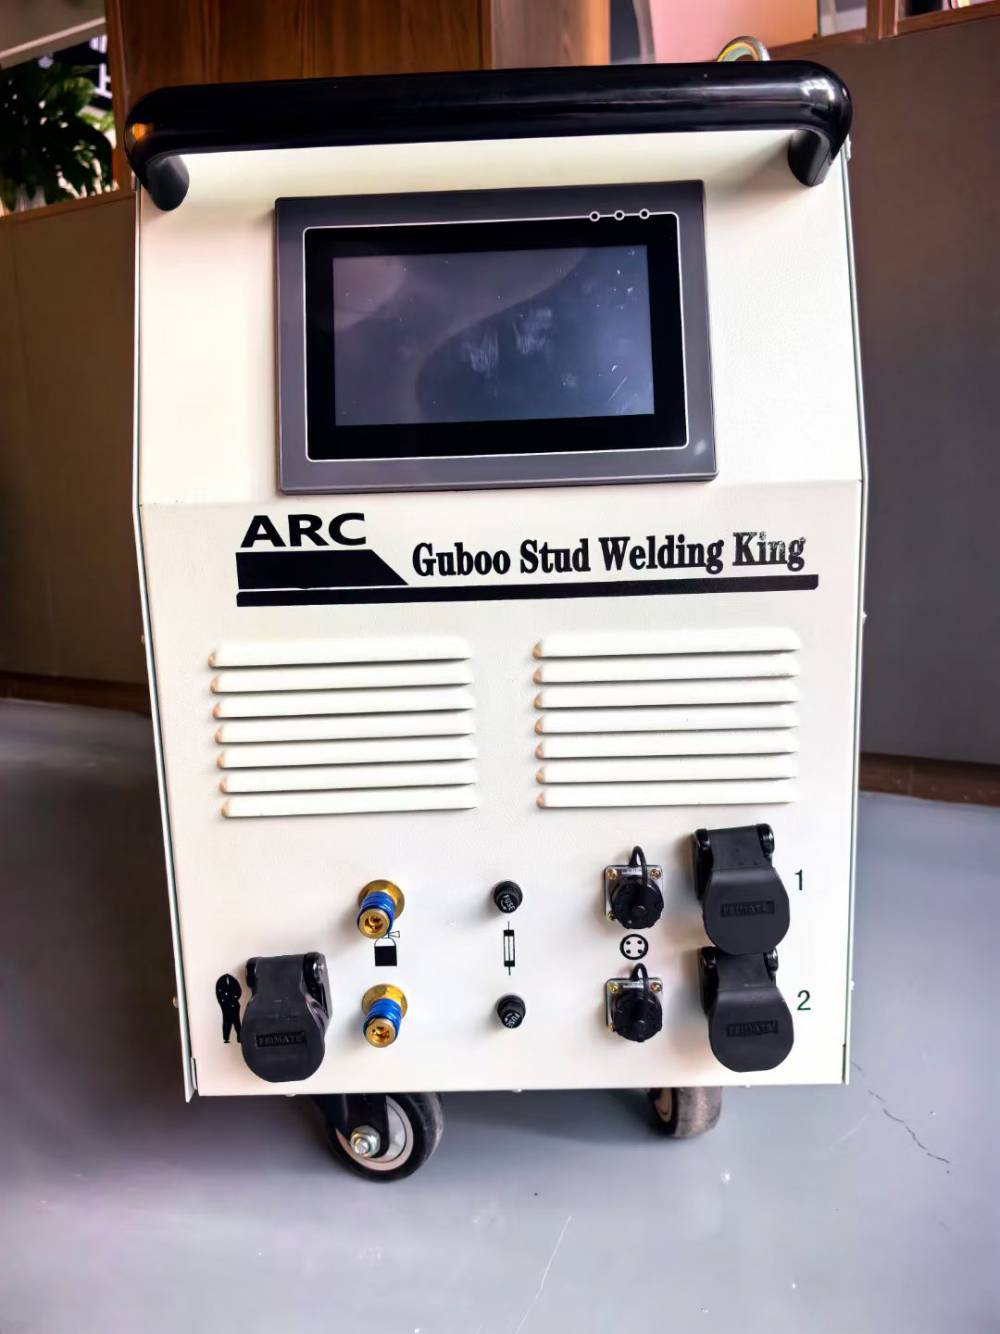
ARC-1616i拉弧螺柱焊机 汽车车架/钣金专用螺柱焊接机低变形高强度
专为汽车结构件而生的焊接逻辑 传统螺柱焊在车架与高强度钣金上的应用长期受限于热输入过大、熔深不可控、基材变形显著等问题。ARC-1616i并非简单将通用焊机参数调低,而是从焊接物理本质出发重构整机设计逻辑:它采用IGBT逆变控制+双闭环电流响应架构,在毫秒级时间内完成预燃—引弧—熔化—加压全过程,峰值电流上升率控制在3
26800.00
库存 999
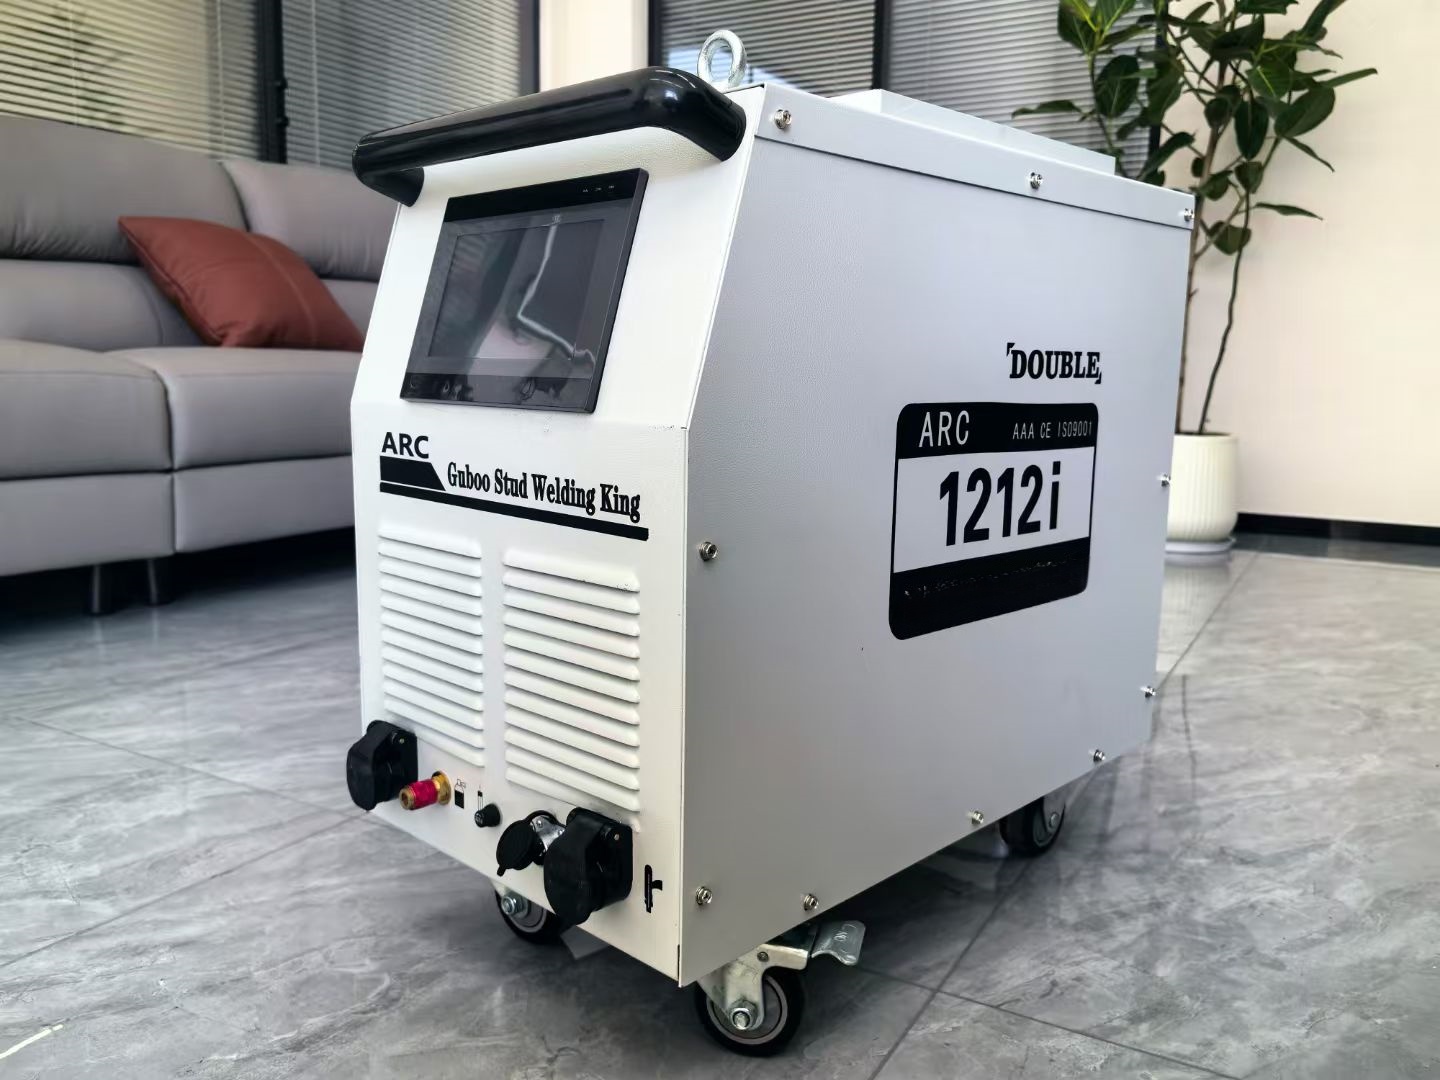
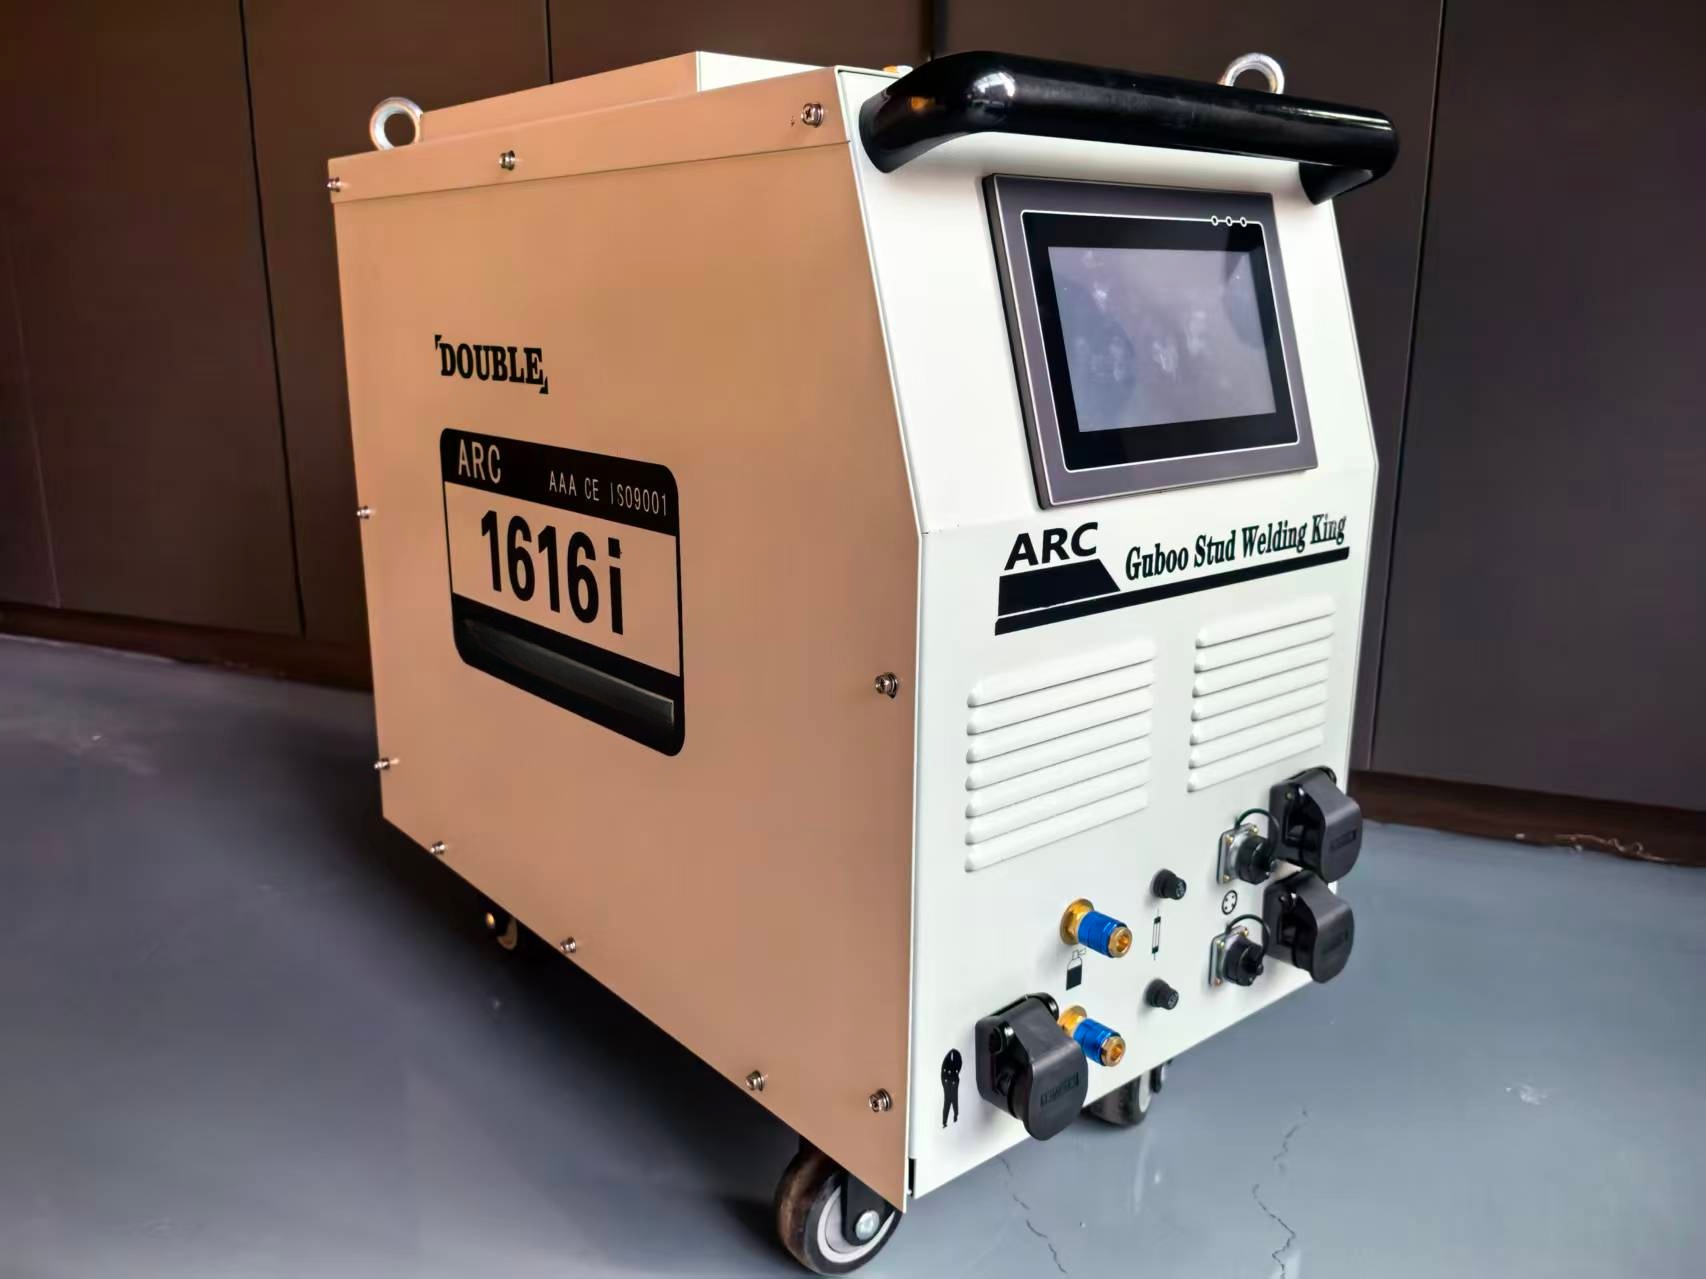
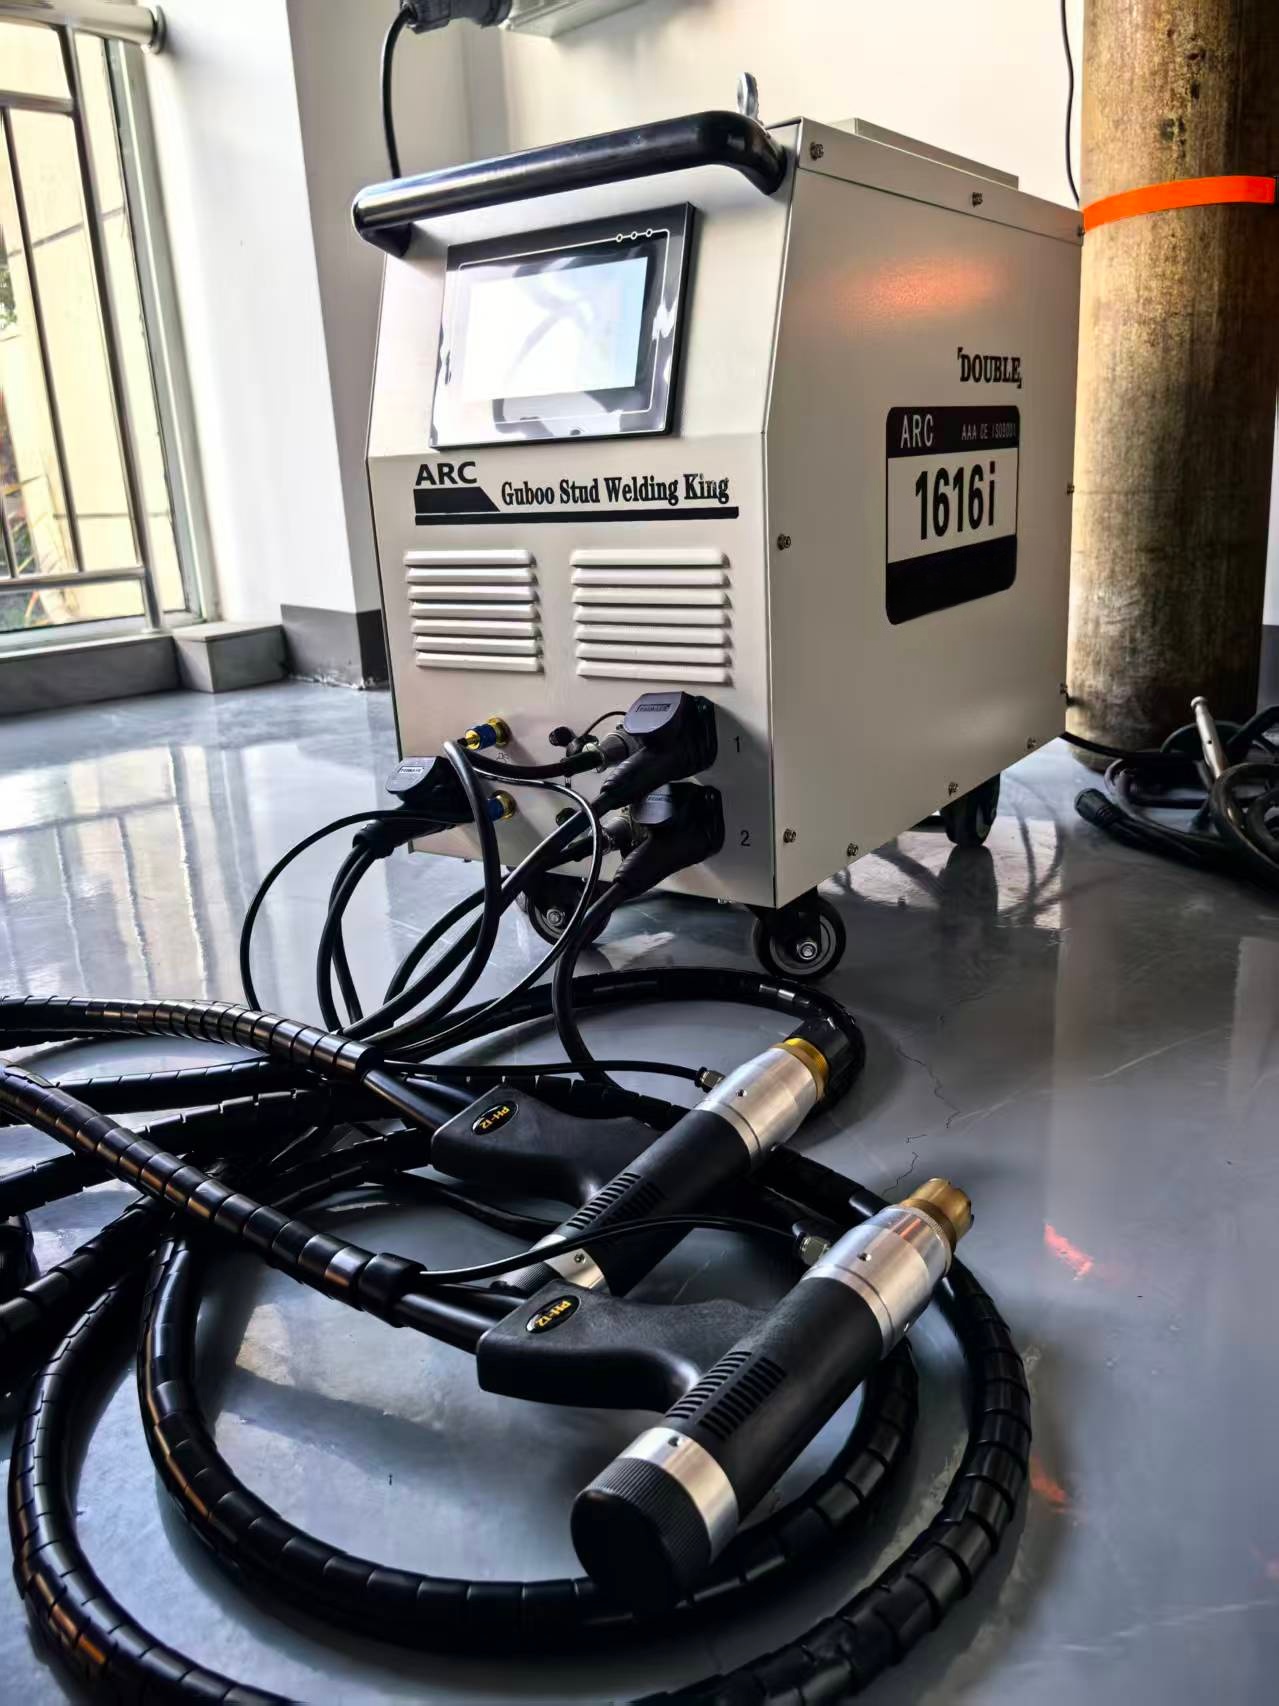
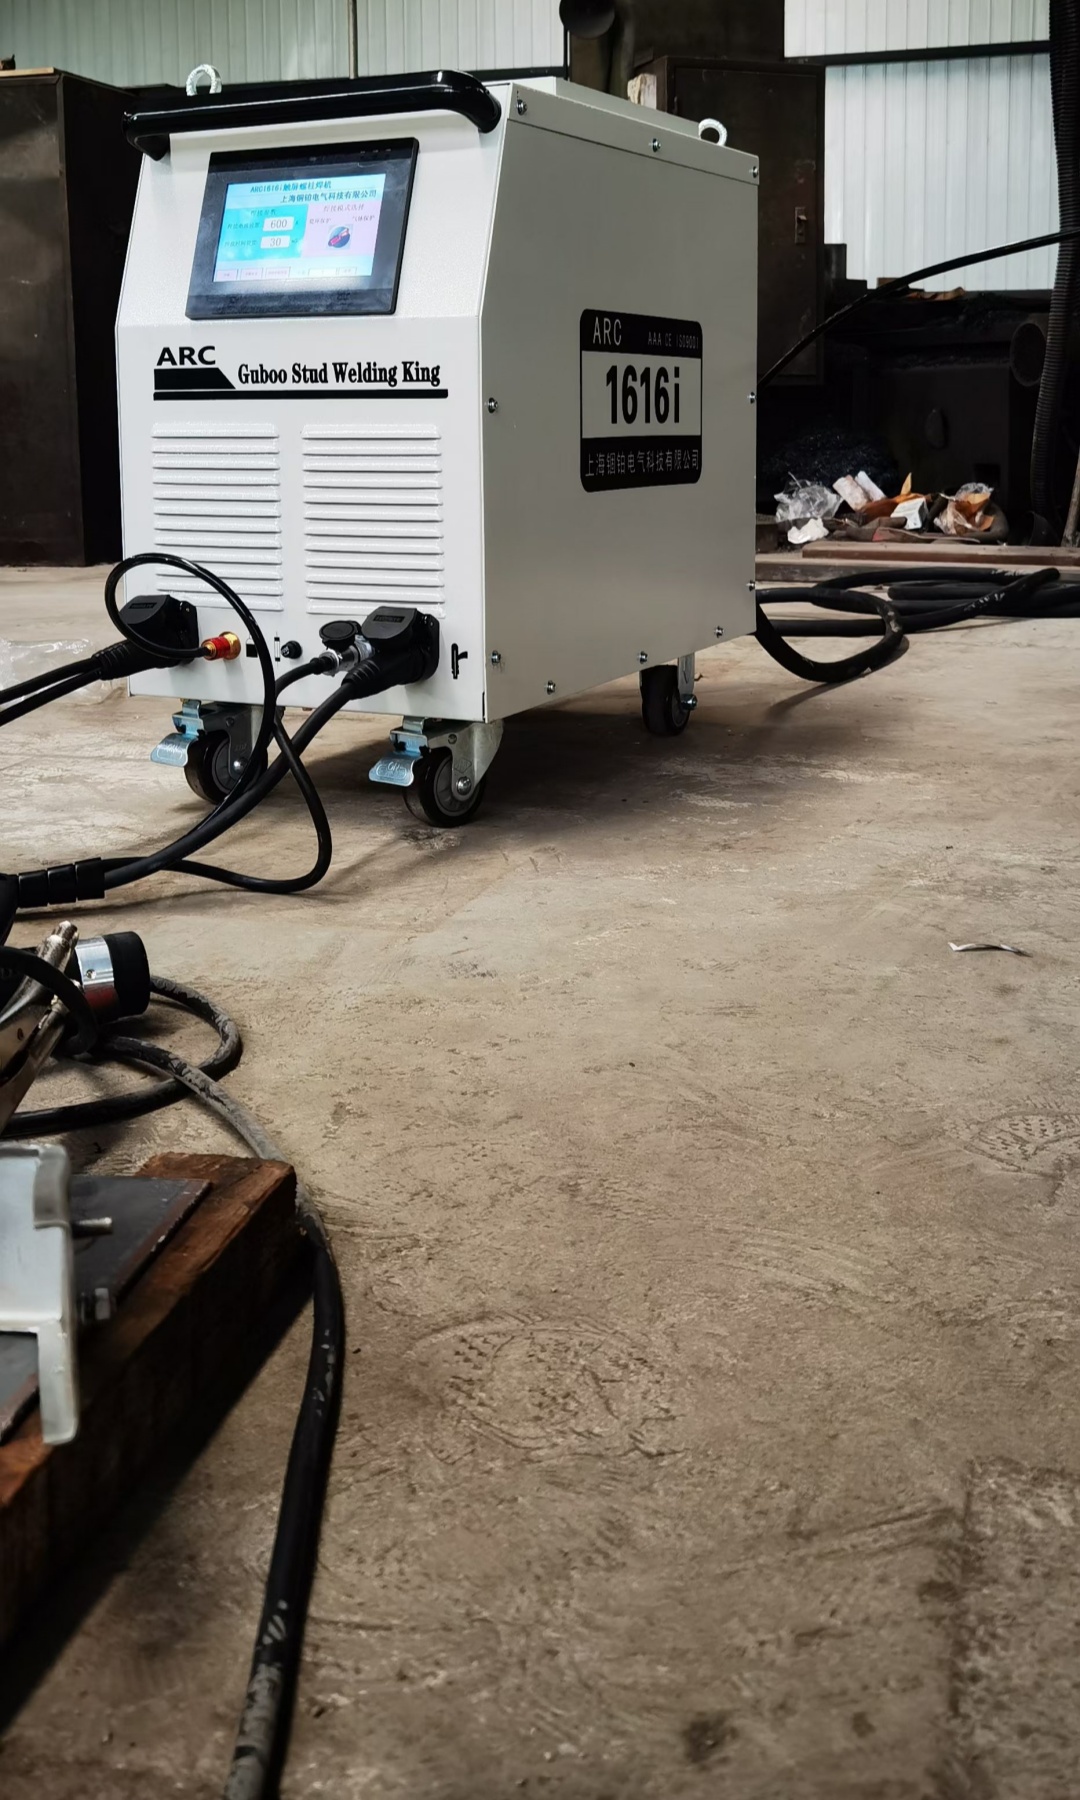
专为汽车结构件而生的焊接逻辑
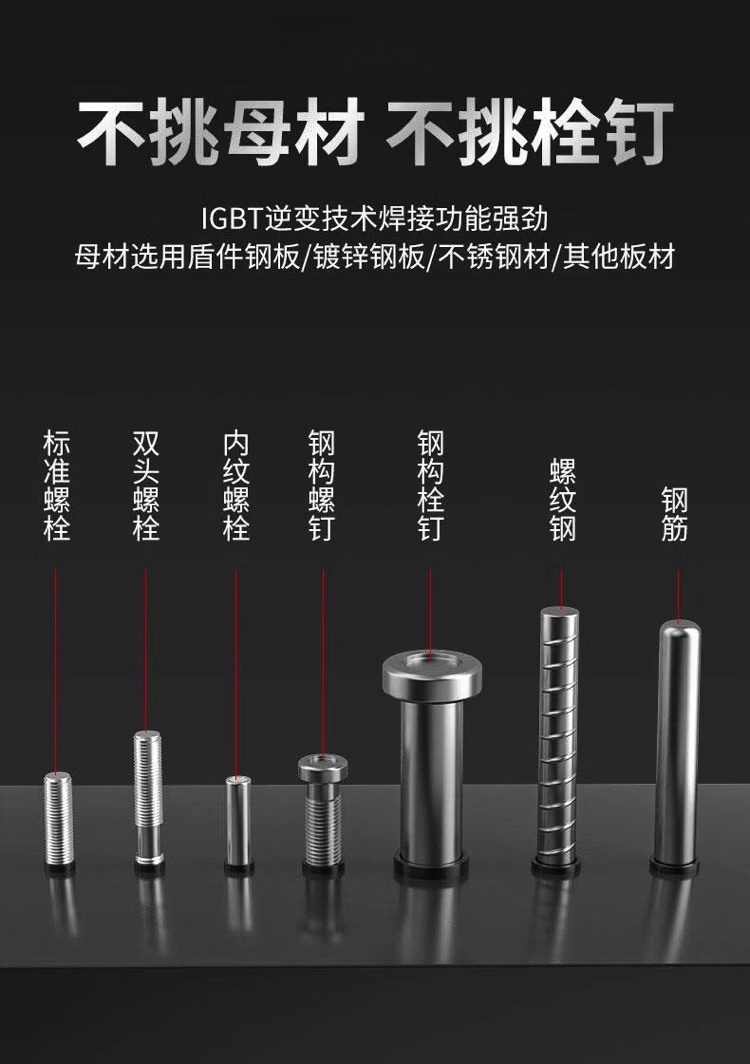
传统螺柱焊在车架与高强度钣金上的应用长期受限于热输入过大、熔深不可控、基材变形显著等问题。ARC-1616i并非简单将通用焊机参数调低,而是从焊接物理本质出发重构整机设计逻辑:它采用IGBT逆变控制+双闭环电流响应架构,在毫秒级时间内完成预燃—引弧—熔化—加压全过程,峰值电流上升率控制在350A/μs以内,确保电弧能量高度集中于螺柱端面而非母材表面。上海岩畅机械设备有限公司在嘉定汽车产业集群内完成该机型的全部工况验证——这里聚集着国内蕞密集的车身研发试验资源,包括上汽技术中心碰撞实验室、蔚来智能底盘测试线等。团队实测发现,当焊接M8×35mm结构螺栓于1.8mm厚DP780双相钢车架纵梁时,焊后翘曲量低于0.12mm/m,远优于行业普遍接受的0.3mm/m阈值。这种低变形能力源于其独创的“脉动式拉弧”技术:电弧并非持续燃烧,而是在熔池形成关键阶段实施三次微秒级断续激励,使热量沿螺柱轴向梯度传导,避免基材局部过热软化。
高强度连接背后的冶金学实现路径
汽车轻量化进程中,螺柱焊缝强度不再仅满足静态载荷要求,更需承受高频振动、瞬态冲击及腐蚀环境的复合考验。ARC-1616i通过三重机制保障冶金结合质量:第一层是电极材料匹配,其专用铜铬锆合金电极导电率稳定在82%IACS以上,配合0.03mm级平面度研磨工艺,消除接触电阻波动导致的熔池不均;第二层是气体保护协同,设备内置微型氩气稳流模块,在引弧瞬间形成直径12mm的环形保护罩,使熔池氧含量控制在120ppm以下,杜绝氧化夹杂;第三层是冷却速率调控,焊枪集成半导体温控单元,可在焊接结束后3秒内将焊点区域温度梯度从800℃/s降至200℃/s,促使焊缝区形成细晶马氏体+弥散碳化物组织。我们在某新能源商用车厂进行的台架试验显示,经ARC-1616i焊接的M10螺柱在-40℃低温冲击下,剪切强度保持率仍达94.7%,而同类设备焊接件平均为86.3%。这种差异不是参数堆砌的结果,而是对钢材相变临界点、界面扩散动力学、残余应力分布规律的系统性把握。
产线适配性决定真实价值落点
再优 秀的焊接性能若无法融入现有制造流程,终将沦为车间角落的摆设。ARC-1616i在机械接口层面预留了与主流机器人系统的硬接线协议:支持Profinet IRT实时通信(周期≤250μs),可直接读取KUKA KR16或ABB IRB6700的关节位置数据,实现焊枪姿态动态补偿;在人机交互层面,其7英寸工业屏采用分层菜单架构,初级操作员仅需选择“车架纵梁”“轮罩加强板”“电池包托盘”等预设工况模板,系统自动调用对应电流曲线、提拉行程、保压时间参数组。更关键的是维护逻辑革新——设备将易损件寿命纳入焊接过程监控:每次引弧触发电极磨损算法,当累计放电能量达到设定阈值时,屏幕同步弹出更换提示并生成二维码维保单,扫码即可直连上海岩畅备件库获取原厂电极与校准治具。这种将设备可靠性转化为产线OEE提升的思路,使某主机厂在导入该机型后,螺柱焊工序一次合格率从92.6%跃升至99.1%,年减少返修工时217小时。当焊接不再是孤立工序,而是成为整车结构完整性保障链中的确定性节点,技术价值才真正落地。