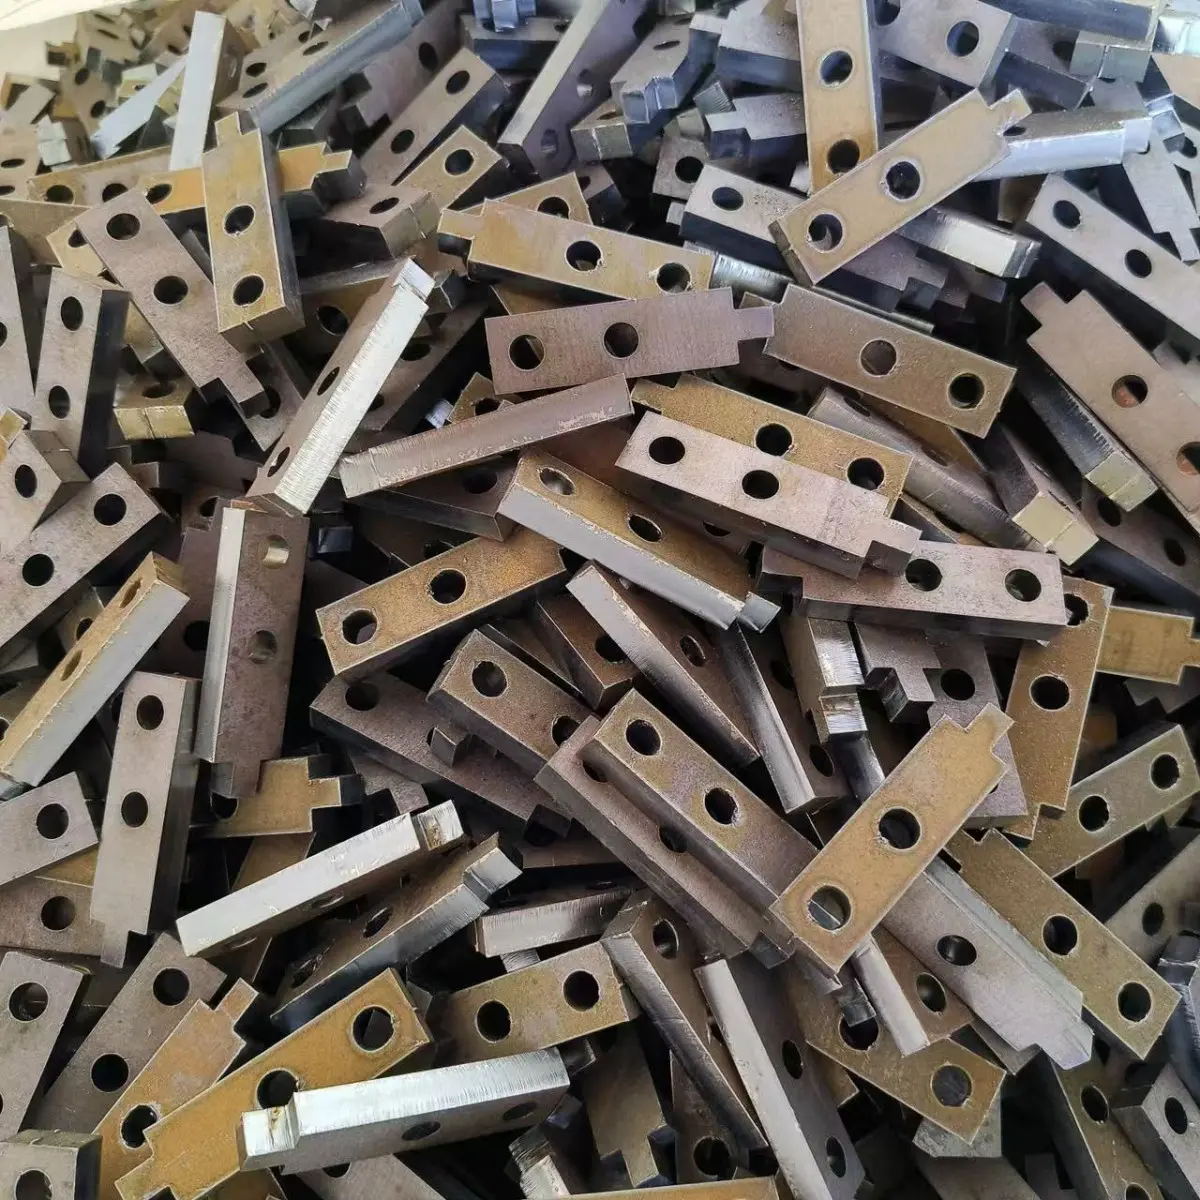
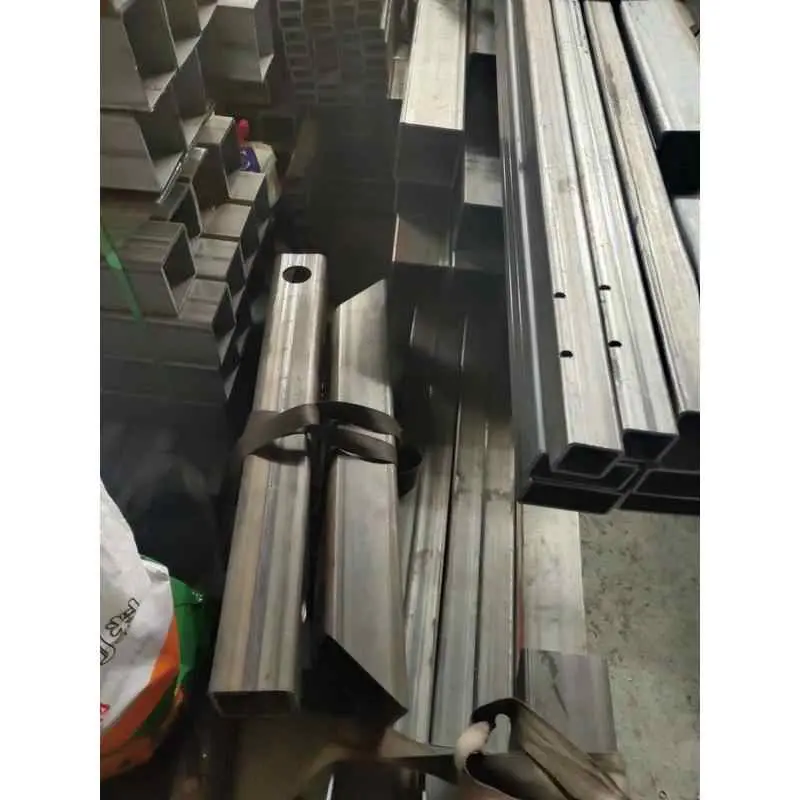
吉林矩形钢管切割 车辆车身骨架锯切 工艺标准可靠
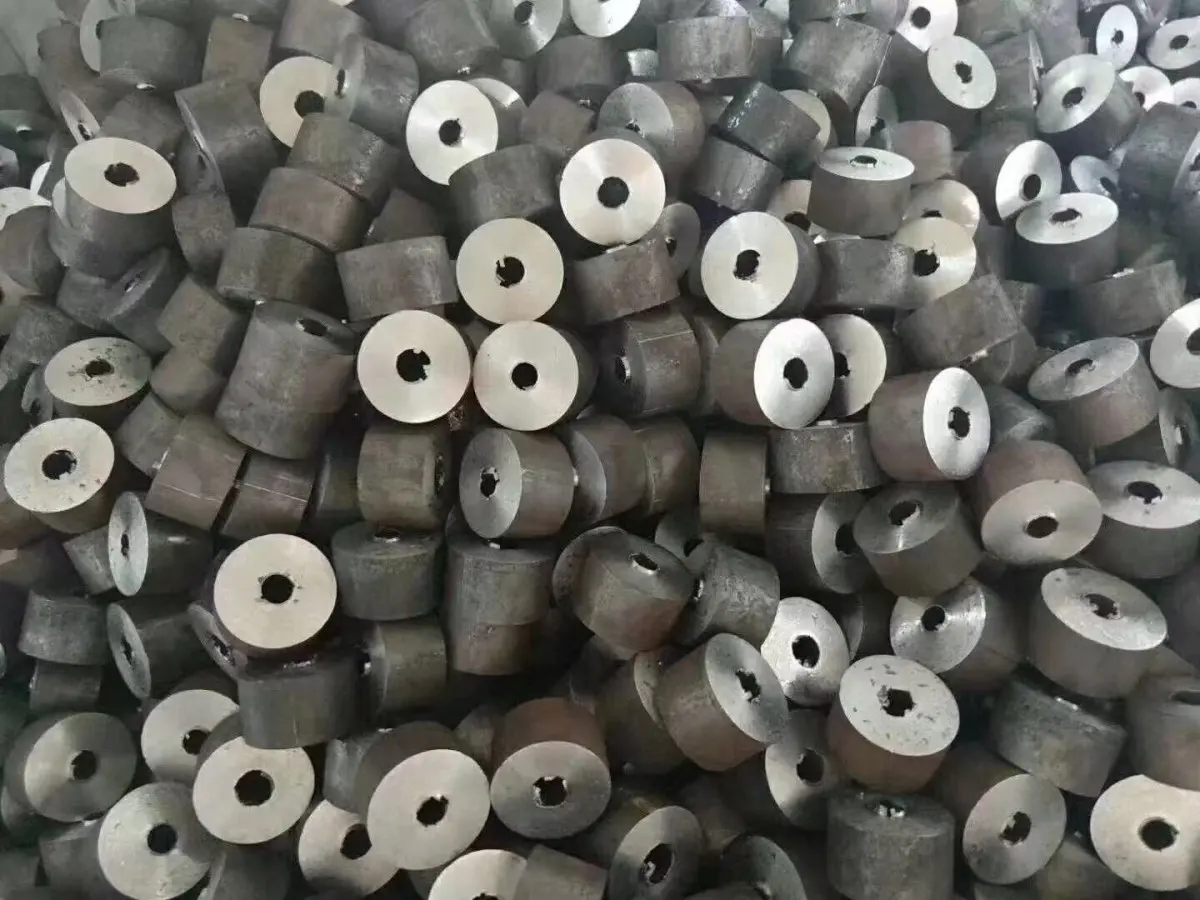
品牌 山东熠烁金属 产品名称 无缝钢管 螺纹管 镀烙光轴 精密管等 产品表面描述 镀锌 镀烙 防锈 光滑无毛刺 用途范围 输送流体、制造机械结构件、锅炉管道、液压支柱等 材质 20#,45#,40Cr, 20CrMnTi,Q345B,D,E,20CrMO等 外径 (OD) 6mm ~ 108mm 内径 (ID) 4mm
10.00
库存 999
钢管切割加工在船舶海洋工程中的应用与工艺解析
船舶与海洋工程作为高端装备制造领域的重要分支,对钢管切割加工的精度、效率及材料适应性提出了严苛要求。本文从工艺选择、技术参数、应用场景三个维度,系统解析钢管切割加工在船舶海洋工程中的核心价值。
一、主流切割工艺对比
船舶海洋工程中常用的钢管切割工艺包括机械切割、火焰切割、激光切割及水下切割,其技术参数与应用场景如下表所示:
| 工艺类型 | 适用管径 | 切割精度 | 热影响区 | 典型应用场景 |
|---|---|---|---|---|
| 机械切割 | ≤159mm | ±0.1mm | 无 | 船舶管系、液压系统薄壁管加工 |
| 火焰切割 | ≥300mm | ±1mm | 3-5mm | 海洋平台厚壁桩基管、大型船体结构件 |
| 激光切割 | ≤600mm | ±0.05mm | ≤0.5mm | 高精度船舶动力管系、海洋探测设备管件 |
| 水下切割 | 定制化 | ±2mm | 8-10mm | 海洋平台桩基修复、沉船打捞作业 |
以厦门某跨海桥梁工程为例,其采用磁力爬行切割机搭载等离子切割头,在水深18米环境下完成Φ1200mm钢管桩切割,单桩作业时间从8小时缩短至2.5小时,切口垂直度偏差控制在1°以内,验证了激光-等离子复合切割技术在复杂工况下的性。
二、关键工艺控制要点
材料预处理
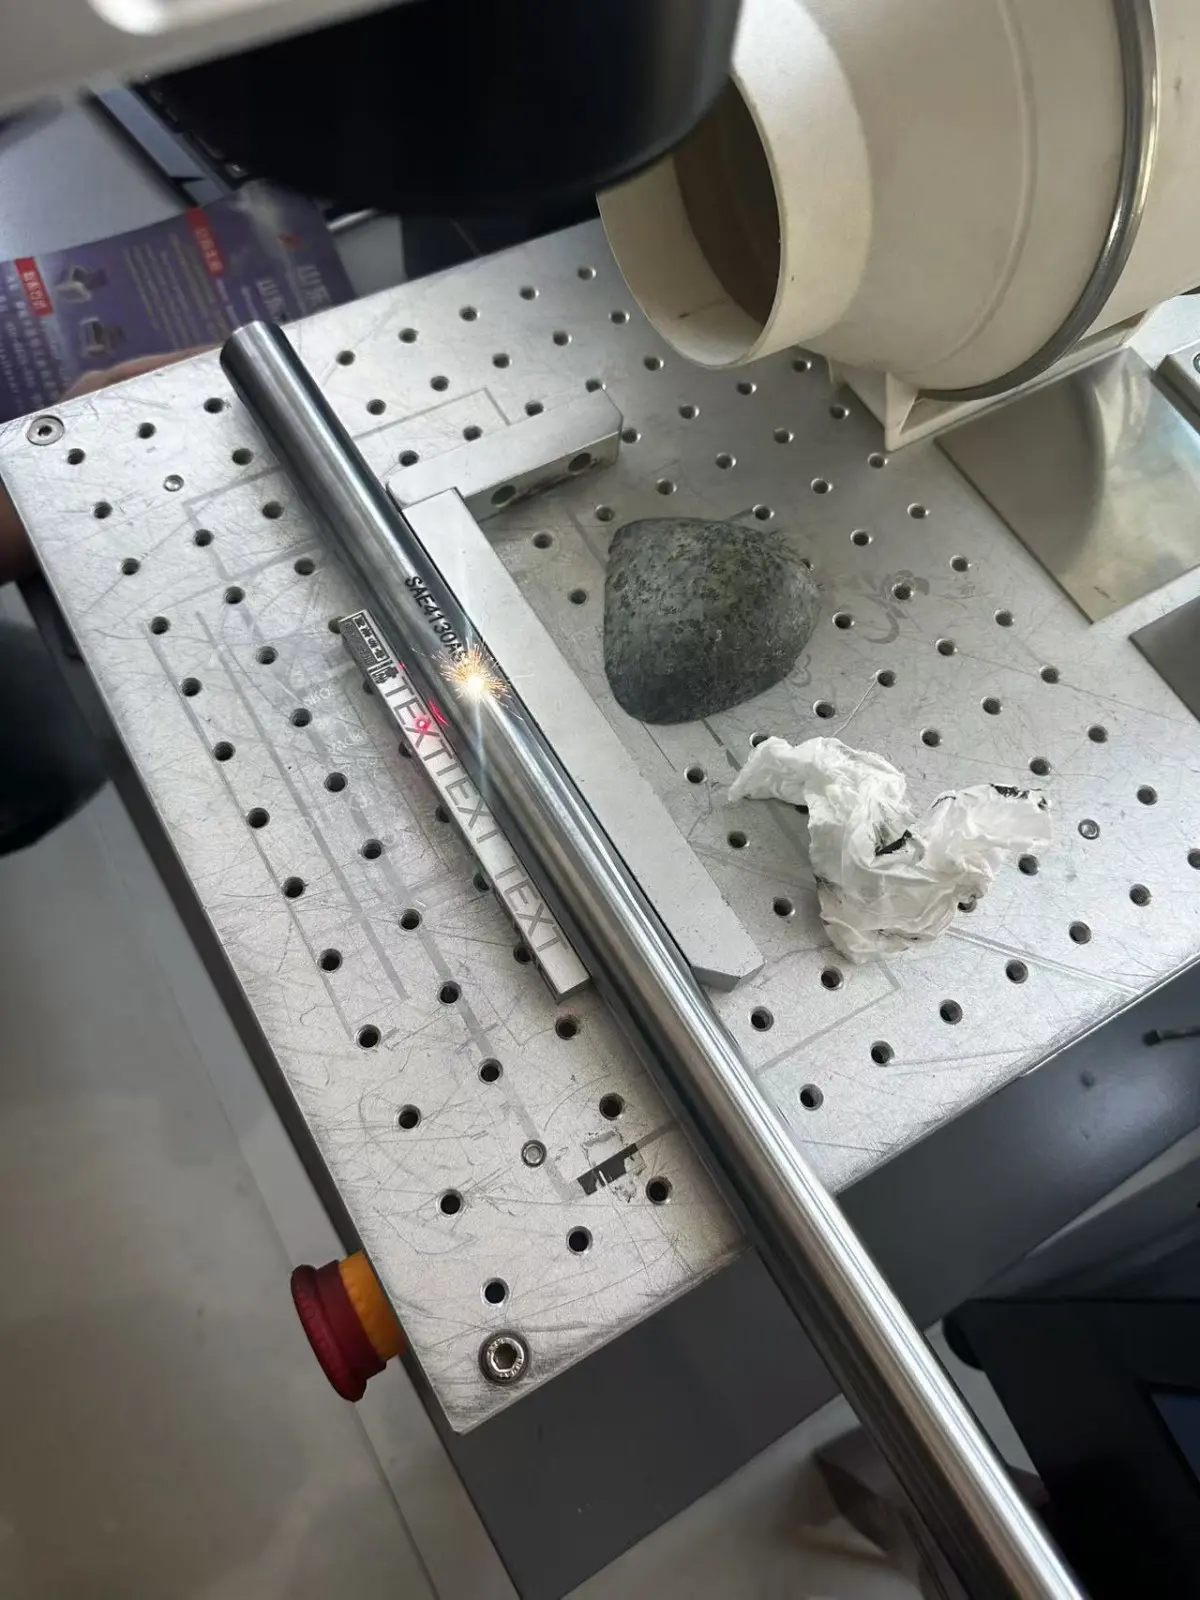
针对高强钢(如ASTM A519 Gr4130)管材,需采用机械方法去除表面氧化层,严禁火焰切割。例如某海洋钻井船项目,通过电动液压割管机配合45°工具钢切管刀,将管段切割坡口角度误差控制在±0.5°以内,确保焊接接头低温韧性达标。热输入控制
在厚壁管焊接前,需对坡口两侧150-200mm范围预热至180-250℃,层间温度维持不低于预热值。某深潜器耐压舱制造中,通过红外测温仪实时监控焊接区域温度,使45mm厚EH36钢垂直气电焊焊缝成形合格率提升至99.2%。数字化管控
厦门市建立的"智慧海洋工程监管平台",通过北斗定位浮标实时传输切割作业数据,可自动预警船舶偏离、泥沙扩散等6类风险。在2025年高崎渔港升级工程中,该系统累计触发17次潮汐突变预警,避免直接经济损失超800万元。
三、行业发展趋势
随着海洋工程装备向深水化、大型化发展,切割工艺呈现两大趋势:
- 复合化:等离子激光复合切割技术在水下30米环境切割速度达传统工艺3倍;
- 智能化:5G远程操控水下机器人实现切割参数实时优化,单作业成本降低35%。
船舶海洋工程领域的钢管切割加工,正通过工艺创新与数字技术融合,推动行业向、精准、绿色方向升级,为海洋强国战略提供关键技术支撑。
钢管打孔定制与机械部件生产需经过多道工序协同完成,其典型流程如下:
高精度加工能力
激光打孔技术通过聚焦光束实现微米级孔径控制,例如在304不锈钢圆管上加工φ0.5mm通孔时,孔壁垂直度偏差≤0.02mm,远优于传统机械钻孔的±0.1mm误差。该技术尤其适用于航空航天领域液压管路的精密加工。
材料适应性广
从碳钢到钛合金,从薄壁管(壁厚0.5mm)到厚壁管(壁厚20mm),通过调整加工参数均可实现稳定打孔。例如在φ168mm×10mm的液压油缸筒上加工油路孔时,采用冷冲压工艺可实现单件加工时间≤30秒,效率提升40%。
复杂结构实现能力
液压系统部件
在工程机械液压执行器中,经调质处理的45号无缝钢管通过激光打孔加工油路孔后,内壁光洁度达Ra≤0.8μm,可降低液压油流动阻力30%,延长密封件使用寿命2倍以上。
传动结构件
汽车转向轴采用冷拔精密管加工花键孔,通过滚轧成型工艺实现ISO 4H级配合精度,经20万公里道路测试后轴颈磨损量仅0.15mm,较传统工艺提升3倍耐久性。
精密机械组件
机床主轴系统使用φ80mm阶梯式无缝钢管,经滚压强化处理后表面粗糙度降至Ra0.4μm,配合精密轴承实现IT5级旋转精度,连续运行1200小时无疲劳变形。
随着智能制造升级,钢管打孔定制正向"数字化+绿色化"方向演进:
智能检测系统:通过AI视觉识别技术实现孔位缺陷实时检测,漏检率降至0.01%以下
环保加工工艺:采用水基切削液替代油基切削液,减少挥发性有机物排放80%
模块化生产模式:建立标准化孔型数据库,实现非标订单快速响应,交货周期缩短50%